商机详情 -
浙江锰酸锂除铁器一般多少钱
磁系精细排布与高强度粘合组装 磁块筛选分级完成后,按照设备磁系设计图纸开展精细排布与粘合组装作业,磁系排布精度直接决定磁场梯度、覆盖范围与除铁效率。技术人员严格遵循特定的磁极交错排布、梯度磁场排布工艺,精细控制每一块磁块的摆放角度、间距、位置,保证磁场叠加均匀、无磁场盲区、无磁力偏移。排布过程中使用**定位工装固定磁块位置,杜绝偏移错位。粘合工序采用工业耐高温、高强度、抗老化**结构胶,胶水具备防水、防尘、防震、耐高温特性,适配工业长期连续运行工况。涂胶均匀饱满、厚薄一致,将磁块与磁系底板紧密粘合压实,静置固化定型,确保磁块粘合牢固、无松动、无位移。整组磁系组装完成后整体找平校正,保证磁系表面平整规整,磁场分布均匀对称,为后续封装防护、整机装配奠定**性能基础。生产线改造加装,除铁器安装简便,快速适配原有生产线除铁。浙江锰酸锂除铁器一般多少钱
除铁器
全套生产图纸深化与工艺拆解 在工况参数确认完成后,技术研发部门启动全套生产图纸深化设计与生产工艺拆解工作,所有图纸均严格遵循国家工业除铁设备制造标准与行业规范。设计人员依次绘制整机总装图、机架结构尺寸图、磁系排布结构图、电磁线圈绕制图纸、电控系统原理图、接线端子图、传动机构装配图、卸铁结构示意图以及零部件加工详图,对每一个零部件的尺寸公差、形位公差、焊接标准、装配间隙、材质要求、防腐等级进行精细标注。针对电磁除铁器重点标注线圈匝数、线径规格、绝缘等级、耐压数值与散热结构参数,针对永磁除铁器细化磁块排布角度、磁隙间距、磁通量标准与护板防护参数。同时工艺工程师将整体生产流程拆解为原材料采购检验、钣金加工、焊接成型、防腐处理、磁系装配、线圈绕制、电控组装、机械装配、整机调试、出厂质检**工序,明确每道工序的操作标准、验收规范、作业时长与质量责任人,形成标准化生产工艺文件,下发至生产车间各班组,确保全流程规范化、标准化作业。广东三元材料除铁器厂家供应工业物料除铁刚需,除铁器结构稳固,长期作业维护便捷不易损坏。
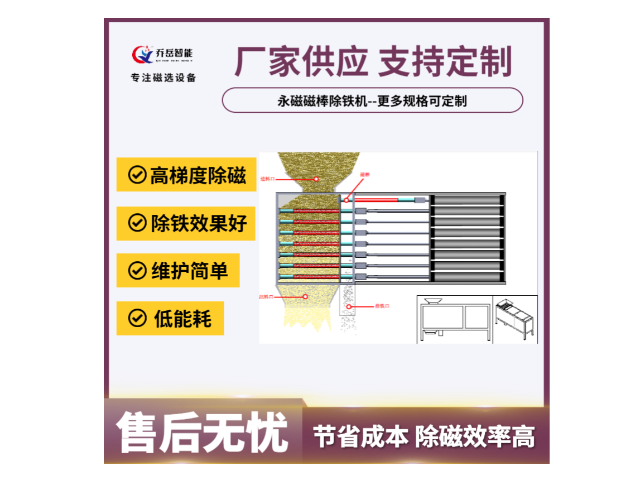
除铁器选型过程当中,皮带带宽是一项参考条件,不同宽度的输送机皮带,对应不同规格的除铁器。皮带宽度加大,物料铺展的宽度随之增加,需要除铁器具备对应的磁场覆盖宽度,不然皮带两侧区域的铁杂质难以被磁场捕捉。除铁器宽度一般需要匹配或者略大于皮带带宽,保障皮带全幅的物料都可以处于磁场作用范围之内。同时还要兼顾物料层厚度,物料堆积越厚,下层铁杂质距离磁体距离越远,磁场衰减会更为明显,需要结合物料厚度,调整磁场参数以及设备安装间距。
除铁器常见故障当中,包含除铁效果不及预期,该现象成因分为多个维度。除铁器设备安装距离物料层过远,磁场衰减明显;物料厚度超出设备适配区间,下层杂质无法被捕捉;磁体表面堆积大量铁杂物,干扰磁场输出;电磁款式线圈老化,实际磁场输出下降。出现该类情况时,依次核对安装高度、物料层厚度,清理磁体表面堆积铁件,电磁机型核查线圈工作状态。排除现场工况因素之后,再评估除铁器设备本身性能,分步排查减少故障判断的难度。电磁式除铁设备,除铁器磁力稳定,高效吸附各类铁质杂质。
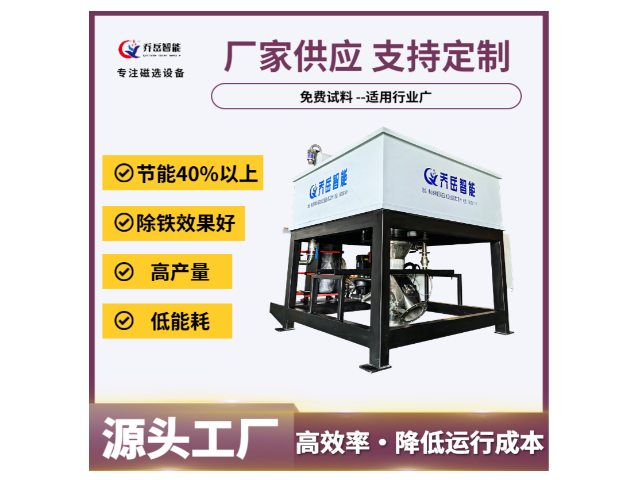
管道式除铁器多安装在粉料、浆料输送管线当中,物料沿管道内部流动,流经磁介质区域完成铁杂质分离,整体结构紧凑,适配密闭输送工艺。粉体物料、液态浆料在管道内部转运,设备磨损生成的微细铁粉、原料自带的铁杂质,容易混入成品当中,管道式除铁器可以在密闭空间内完成杂质分离,减少物料外泄。部分管道除铁器搭配冲洗机构,到达设定周期之后,开展冲洗排杂作业,不用拆解整机,降低人工处理的工作量。选型阶段需要核对管道口径、物料流速、介质黏度,让除铁器和原有输送管线形成匹配。抽屉式除铁器便于拆卸清理,适合小流量、间歇性除铁作业场景。东莞磁棒除铁器推荐
除铁器体积规格多样,满足不同场地空间安装需求。浙江锰酸锂除铁器一般多少钱
酸洗磷化防腐预处理工艺 为大幅提升除铁器机架的防锈、防腐蚀、抗老化能力,打磨除污完成后的整机必须经过专业酸洗磷化预处理工序,这是工业设备长效防腐的**前置工艺。首先将机架放入**酸洗池浸泡处理,通过弱酸溶液溶解钢材表面残留的微量氧化层、锈蚀斑点与金属杂质,彻底清洁金属基材表面,杜绝隐性锈蚀隐患。酸洗完成后进行清水高压冲洗,冲净表面酸液残留,避免酸液腐蚀基材。随后进入磷化池浸泡,通过磷化反应在钢材表面形成一层均匀、致密、附着力极强的灰色磷化保护膜,该膜层能够有效隔绝空气、水汽、粉尘与金属基材的接触,从根源防止生锈腐蚀。磷化完成后再次清水冲洗、自然晾干,确保整机表面无酸液、无积水、无杂质,磷化膜均匀完整,大幅提升后续油漆的附着力与防腐耐久性,适配户外露天、潮湿粉尘、酸碱腐蚀等恶劣工况。浙江锰酸锂除铁器一般多少钱