商机详情 -
东莞二氧化锰除铁器源头厂家
原材料入库***抽样质检 所有采购到位的原材料入库后,质检部门立即开展***、多维度抽样质检工作,严格执行抽检标准,关键主材实现***全检,不合格材料坚决不予投入生产。针对钢材板材,使用精密测厚仪、硬度检测仪、平整度测试仪检测板材厚度、硬度、平整度,核查钢材材质成分,杜绝薄料、残次料、翻新料,同时检查钢材表面是否存在裂纹、锈蚀、变形、夹层等缺陷。针对钕铁硼磁块,采用高精度磁通仪检测单块磁体磁通量、磁场强度、磁衰参数,筛选剔除磁力不均、磁衰超标、外观破损的残次品,保证整组磁系性能统一。针对漆包铜线检测线径精度、绝缘层厚度、耐高温等级与耐压性能,针对电器元件通电测试启停性能、信号传输稳定性、防水防尘等级。所有检测数据逐一登记存档,合格材料分类入库、标识存放、防潮防尘保管,不合格材料统一退回供应商并记录备案,形成完整的原材料质检追溯体系。工业除铁高效之选,除铁器除铁效率稳定,适配连续化生产作业。东莞二氧化锰除铁器源头厂家
除铁器
漆面恒温固化与外观精细质检 双层喷漆完成后,设备送入恒温无尘固化车间进行漆面固化处理,严格控制车间温度、湿度与通风条件,禁止暴晒、高温速干、淋雨积尘,保证漆面自然均匀固化,避免漆面开裂、起皮、脱落、色差等问题。固化过程分为初干、固化、稳干三个阶段,全程静置养护,不挪动、不磕碰设备,确保漆面分子充分结合,提升漆面硬度、附着力与耐磨性能。完全固化完成后,质检人员开展漆面***精细质检,检查整机漆面平整度、均匀度、光泽度,排查是否存在***、气泡、流挂、划痕、漏喷、起皮等瑕疵,对微小缺陷进行精细修补打磨、补漆修复。同时检测漆面厚度、附着力、硬度等**指标,确保防腐漆面性能达标。外观质检合格后,对设备边角、标识区域、装配接口进行精细化清理,保证整机外观整洁美观、工艺精良。正负极材料除铁器推荐货源除铁器依靠强磁场吸附物料中铁杂质,守护破碎机等设备安全运行。
减速机与驱动电机选型检测适配 自卸式除铁器传动动力系统**为驱动电机与减速机,生产环节严格执行选型匹配与出厂前全项检测,保障动力输出稳定、扭矩充足、运行低噪低耗。技术人员根据设备尺寸、皮带负载、卸铁阻力、连续运行时长,精细匹配电机功率与减速机速比,保证动力适配、不过载、不乏力、不浪费能耗。采购的国标纯铜电机、齿轮减速机入场后,逐一进行通电空载试运行、负载试运行,检测电机转速、电流、温升、噪音、震动等**参数,检查减速机齿轮传动顺畅度、减速精度、密封性能、漏油情况。检测合格的配件进行清洁保养,加注**耐高温润滑油脂,检查油封、轴承、密封垫完整性,杜绝漏油、卡顿、异响隐患。确保电机与减速机匹配度高、动力输出均匀、传动效率高,可24小时连续不间断稳定工作。
电磁除铁器线圈故障,会造成磁场输出下降,严重时电磁除铁器设备无法产出磁力。线圈长期高温运行、散热系统失效、接线受潮,都会带来电磁除铁器绝缘层老化破损。日常巡检留意线圈工作温度,不能超过设备标注允许区间;接线腔体做好密封,规避水汽、粉尘进入。如果出现励磁电流异常波动,需要停机开展绝缘检测,排查线圈损伤点位。线圈属于造价偏高的部件,做好冷却系统维护,能够拉长线圈使用周期,减少电磁除铁器整机维修成本。。高性价比除铁器,品质过硬价格合理,控制企业设备采购成本。

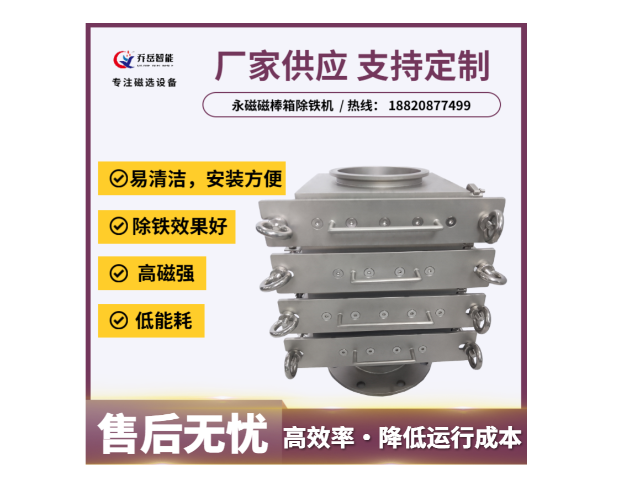
除铁器按照磁源类型,可以划分成永磁款式与电磁款式两大类,两类设备在能耗、磁场表现、运维方式上存在区别。永磁除铁器依托稀土永磁材料产出磁场,工作阶段不需要励磁供电,整机能耗偏低,结构排布相对简洁,适合连续运行的常规工况。电磁除铁器依靠线圈通电产出磁场,磁场强度可以跟随工况做调整,面对物料厚度波动、杂质大小跨度大的场景可以更好适配,运行过程需要配套冷却结构,把控线圈工作温度。现场选型时,结合供电条件、物料含铁占比、环境温度,权衡永磁与电磁除铁器的适配程度。规模化生产配套,除铁器处理能力强,适配大批量物料除铁加工。浙江高岭土除铁器多少钱
砂石加工处理场景,除铁器清理砂石中铁件,优化砂石成品质量。东莞二氧化锰除铁器源头厂家
磁系精细排布与高强度粘合组装 磁块筛选分级完成后,按照设备磁系设计图纸开展精细排布与粘合组装作业,磁系排布精度直接决定磁场梯度、覆盖范围与除铁效率。技术人员严格遵循特定的磁极交错排布、梯度磁场排布工艺,精细控制每一块磁块的摆放角度、间距、位置,保证磁场叠加均匀、无磁场盲区、无磁力偏移。排布过程中使用**定位工装固定磁块位置,杜绝偏移错位。粘合工序采用工业耐高温、高强度、抗老化**结构胶,胶水具备防水、防尘、防震、耐高温特性,适配工业长期连续运行工况。涂胶均匀饱满、厚薄一致,将磁块与磁系底板紧密粘合压实,静置固化定型,确保磁块粘合牢固、无松动、无位移。整组磁系组装完成后整体找平校正,保证磁系表面平整规整,磁场分布均匀对称,为后续封装防护、整机装配奠定**性能基础。东莞二氧化锰除铁器源头厂家