商机详情 -
浙江浆料除铁器供应商
整机机械打磨与除锈除污处理 机架整形完成后进入表面处理工序,首先进行***机械打磨与除锈除污作业,彻底***设备表面所有杂质缺陷。作业人员搭配角磨机、砂轮机、钢丝刷等专业工具,对整机外表面、焊缝位置、边角缝隙、内部腔体进行***打磨,***所有焊渣、焊瘤、铁锈、氧化皮、油污、灰尘、毛刺等杂质。重点打磨焊缝凸起部位,使焊缝与母材平滑过渡,无凹凸感、无尖锐棱角,提升设备外观平整度与后期喷漆附着力。针对机架死角、缝隙、内侧隐蔽位置采用精细手工打磨,杜绝残留铁锈与杂质。打磨完成后使用高压**、无尘抹布***清理机身粉尘与杂物,再用**除油剂擦拭整机表面,彻底去除加工过程中残留的油污、蜡质,保证设备表面干净、干燥、无杂质,为后续酸洗磷化、防腐喷漆工序创造质量条件。纺织原料清洁处理,除铁器过滤纤维中铁杂物,避免纺织设备卡滞。浙江浆料除铁器供应商
除铁器
电磁线圈高精密绕制工艺施工 电磁除铁器**励磁部件为电磁线圈,线圈绕制精度、密实度、规整度直接影响设备励磁效果、磁场强度与运行安全性,是电磁机型生产的重中之重。生产选用高纯度、耐高温、耐高压、绝缘性能优异的聚酯漆包扁铜线,严格按照图纸标注的线径、匝数、层数、绕向开展精密绕制作业。绕制设备采用全自动数控绕线机,转速均匀、张力稳定,全程匀速绕制,保证铜线排列整齐、紧密贴合、无交叉、无重叠、无松动、无间隙。分层绕制、逐层规整,精细控制总匝数,误差严格控制在极小范围,确保电磁感应参数精细达标。绕制过程中实时检查铜线绝缘层,杜绝破皮、磨损、划伤等隐患,一旦发现立即更换线材。整组线圈绕制完成后外形规整、密实均匀,为后续绝缘处理、铁芯装配、通电励磁提供质量**部件。干粉电磁除铁器按需设计除铁器助力冶金行业提纯矿石,提升金属冶炼成品质量。

永磁除铁器日常运维工作量相对偏少,但依旧需要落实周期化检查,延缓磁系性能衰减。设备外壳做好防护,避免外壳受到猛烈撞击,剧烈冲击会对内部磁钢带来损伤。磁体表面吸附堆积铁杂质之后,要及时做清理,铁件长期吸附堆叠,会对磁场向外输出形成干扰。自卸款式需要关注卸铁皮带磨损、张紧状态,出现跑偏、开裂及时调整更换。虽然永磁磁材磁力衰减速度偏慢,长期使用之后,也可以间隔一定周期,对除铁器磁场强度做检测,掌握设备性能变化情况。
新能源锂电原料加工环节,除铁器用来降低原料内部铁杂质占比,正极材料、石墨、锂盐粉体当中,设备磨损产生的微细铁粉,会对电池成品使用表现带来负面影响。锂电原料多为粉体形态,较多选用管道式、高梯度款式除铁器,物料在流动过程中和磁介质充分接触,捕捉微细铁颗粒。锂电产线对现场洁净条件有相应要求,除铁器接触物料的部件选用不易锈蚀的材质,减少设备自身析出铁质杂质。设备运行阶段,按周期开展排杂冲洗,避免磁介质表面杂质堆积,影响除铁器的物料处理效果。研磨设备配套使用,除铁器去除铁杂质,保护磨具延长设备使用寿命。
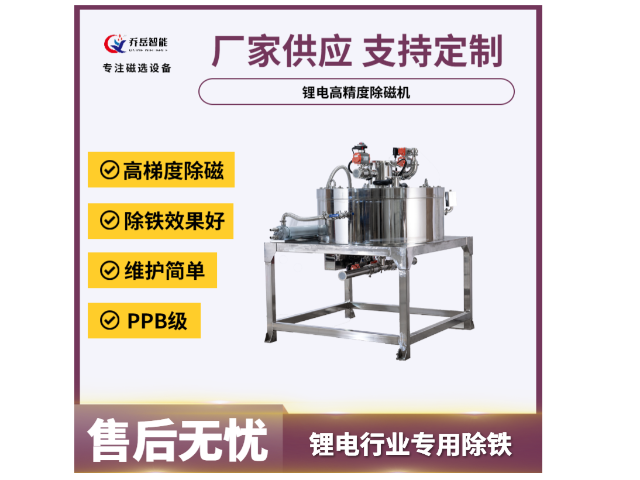
管道式除铁器多安装在粉料、浆料输送管线当中,物料沿管道内部流动,流经磁介质区域完成铁杂质分离,整体结构紧凑,适配密闭输送工艺。粉体物料、液态浆料在管道内部转运,设备磨损生成的微细铁粉、原料自带的铁杂质,容易混入成品当中,管道式除铁器可以在密闭空间内完成杂质分离,减少物料外泄。部分管道除铁器搭配冲洗机构,到达设定周期之后,开展冲洗排杂作业,不用拆解整机,降低人工处理的工作量。选型阶段需要核对管道口径、物料流速、介质黏度,让除铁器和原有输送管线形成匹配。工业生产安全保障,除铁器杜绝铁杂质引发的设备安全隐患。江苏抽屉式除铁器采购
工业生产稳定运行,除铁器高效去除物料中铁质杂质,守护生产线作业安全。浙江浆料除铁器供应商
二氧化碳气体保护焊焊接施工 机架组对定位完成后,采用工业级二氧化碳气体保护焊开展***焊接作业,该焊接工艺具备焊缝成型美观、焊接强度高、变形量小、穿透性好的优势,适配重型工业设备机架焊接生产。持证专业焊工严格按照焊接工艺标准作业,先焊筋板、后焊边框,先点焊固定、后满焊加固,遵循对称焊接、分段焊接的原则,有效规避集中焊接导致的机架受热变形。针对承重焊缝、对接焊缝、边角焊缝进行满焊处理,焊缝饱满平整、熔深充足,杜绝虚焊、漏焊、夹渣、气孔、裂纹、未熔合等焊接缺陷。设备吊装座、电机支座、磁系固定座等关键受力点位进行加厚加固焊接,大幅提升结构抗拉、抗压、抗震动能力。焊接过程中实时清理焊渣、调整焊接电流与电压,保证每一道焊缝质量均匀统一。整机焊接完成后静置自然冷却,禁止快速降温,防止钢材产生焊接应力导致变形开裂。浙江浆料除铁器供应商