商机详情 -
广州电磁浆料除铁器供应商
智能电控元件筛选与单机性能检测 除铁器电控系统是设备启停、励磁、卸铁、智能联动的**控制中枢,所有电控元件入场后必须逐一筛选检测,杜绝劣质元件装机。电控系统包含智能整流器、可编程控制器、断路器、交流接触器、过热保护器、延时继电器、金属探测传感器、防水接线端子等**配件。工作人员对所有元件进行外观检查、通电性能测试、信号传输测试、过载保护测试、防水防尘测试,排查元件失灵、卡顿、信号紊乱、保护失效等隐患。筛选出参数匹配、性能稳定、防护等级达标的质量元件,分类整理、标识存放。针对电磁除铁器**整流设备,重点检测电压调节精度、电流稳定性、励磁响应速度、过热保护灵敏度,确保可精细控制设备励磁强度,实现稳恒磁场输出,保障设备智能化、自动化稳定运行。陶瓷生产配料环节,除铁器去除铁屑杂质,避免陶瓷成品出现瑕疵。广州电磁浆料除铁器供应商
除铁器
板材数控折弯与成型校正工艺激光切割后的标准板材坯料,统一送入数控折弯机开展折弯成型加工,该工序直接决定机架结构的规整度与后续装配的贴合度。技术人员根据图纸标注的折弯角度、折弯边长、折弯位置,精细调试折弯机压力、行程与定位标尺,针对不同厚度的钢板、不锈钢板匹配对应的折弯压力,薄板材低压慢速折弯,厚板材高压稳速折弯,防止板材开裂、变形、回弹。依次完成机架边框、安装耳板、支撑托架、防护边框、卸铁机构支架等异形结构折弯成型,所有折弯角度精细无误,边角规整对称,无扭曲、无翘边、无裂纹。折弯成型后的零部件全部送入校正工位,采用**校正设备对轻微变形、回弹的工件进行机械校正,确保所有成型部件平整度、垂直度、弧度完全符合设计标准。校正完成后分类编号存放,避免混料、磕碰变形,保障每一个结构部件的成型精度达标。福建陶瓷原料除铁器新能源材料加工,除铁器去除原料铁杂质,守护材料生产纯度。

陶瓷玻璃加工行业,原料粉体内部混入的铁杂质,烧制之后会在成品表面形成黑点、色斑,改变成品外观表现。石英砂、长石、高岭土等原料,在开采、研磨工序会带入铁屑,借助除铁器对粉体原料开展处理,降低原料内部铁元素占比。陶瓷产线多搭配管道式或者干粉磁选类除铁器,适配粉体密闭输送流程。物料湿度会对除铁器处理效果带来影响,粉体结块会包裹内部铁杂质,难以被磁场捕捉,需要把控物料含水率,改善物料和磁介质的接触状态。。
焊接应力消除与整机整形校正 机架焊接完成后会产生一定的焊接内应力,易导致机身轻微变形、翘曲、扭曲,因此必须开展专业的应力消除与整机整形校正工序。首先采用自然时效静置处理,将焊接完成的机架放置于恒温通风车间静置48小时以上,让焊接应力自然释放,减少后期设备使用过程中的形变隐患。随后专业整形人员利用水平仪、塞尺、卷尺等检测工具***检测机架平整度、垂直度、方正度、安装面水平度,针对轻微变形部位采用机械加压校正、局部微调矫正的方式修复整形,严禁**敲击导致结构损伤。对所有焊缝边缘、拼接位置进行精细修整,打磨多余焊瘤、凸起部位,保证整机外形规整、结构对称。校正完成后再次复检所有尺寸参数,确保机架整体精度完全符合图纸设计标准,结构稳定性、几何精度全部达标,为后续防腐、装配工序提供合格机身。塑料加工生产流程,除铁器清理原料中铁屑,保障塑料制品成品品质。
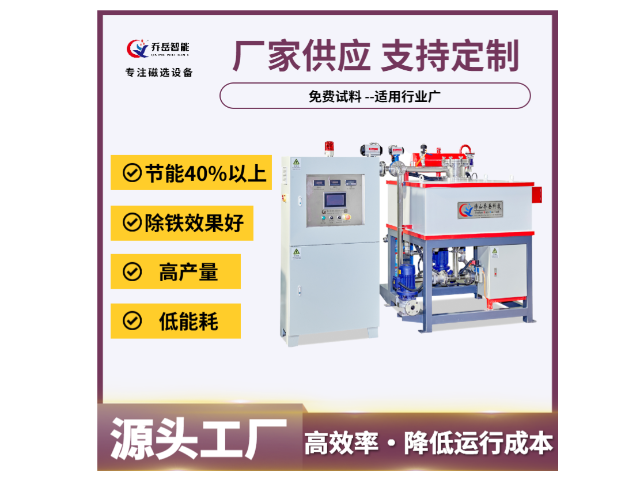
高性能永磁磁块筛选与分级处理 永磁除铁器磁系生产是**关键工序,直接决定设备除铁性能与使用寿命,首先开展高性能钕铁硼磁块的筛选与分级处理。生产人员拆解整批次磁材原料,逐一检查磁块外观,剔除存在崩边、裂纹、掉角、破损、涂层脱落的残次磁块。随后使用高精度数字磁通仪、磁场强度测试仪对每一块磁体进行磁性能检测,精细测定剩磁、矫顽力、磁通量、表面磁场强度等**参数,严格按照设计标准分级归类。将性能参数一致、磁衰稳定的质量磁块归为合格品,磁性能偏差、磁衰超标、参数不均的磁块全部剔除,严禁投入生产。分级完成后将合格磁块统一擦拭清洁,去除表面粉尘、油污、杂质,保证磁块表面干净平整,为后续磁系排布、粘合组装提供质量原料,确保整组磁系磁场均匀、性能统一、磁力持久稳定。防爆工况适用设备,除铁器可定制防爆款,适配特殊防爆生产环境。山东细粒级除铁器报价
潮湿工况稳定作业,除铁器防护性好,适应潮湿环境除铁工作。广州电磁浆料除铁器供应商
机架结构高精度组对定位作业折弯成型的各类钣金零部件,进入组对定位工位开展机架整体拼接组装,组对精度是保障整机结构稳固、运行稳定的关键环节。作业人员首先在**装配工装平台上校准平台水平度,将机架主板、侧板、底板、支撑筋板等部件按照图纸结构精细摆放,利用工装夹具、定位螺栓、水平仪、卷尺等工具反复校准尺寸、垂直度、平整度与对角线误差。严格控制机架整体方正度,对角线误差控制在2mm以内,平面高低差不超过1mm,确保机架结构对称、受力均匀。针对设备承重部位、电机安装部位、磁系固定部位、吊装部位等**受力区域,额外加装加强筋板进行加固组对,提升机架整体承载能力与抗震动性能。组对完成后临时点焊固定所有拼接点位,再次***复检尺寸参数,确认无偏差后锁定所有定位结构,为后续焊接工序奠定精细基础,有效避免后期整机变形、装配错位、运行震动等问题。广州电磁浆料除铁器供应商