商机详情 -
厦门电磁除铁器直销
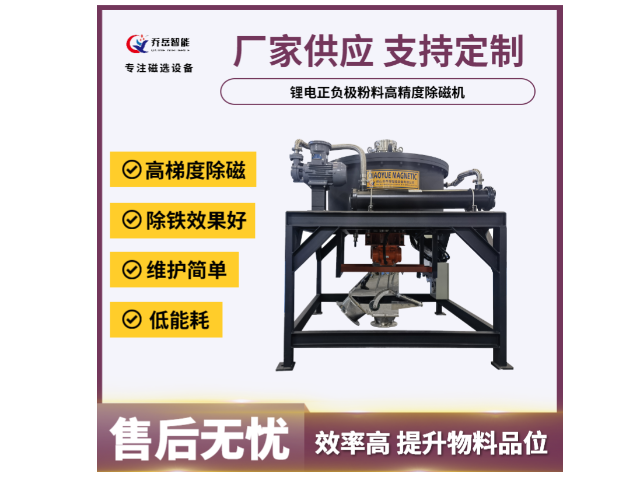
新能源锂电原料加工环节,除铁器用来降低原料内部铁杂质占比,正极材料、石墨、锂盐粉体当中,设备磨损产生的微细铁粉,会对电池成品使用表现带来负面影响。锂电原料多为粉体形态,较多选用管道式、高梯度款式除铁器,物料在流动过程中和磁介质充分接触,捕捉微细铁颗粒。锂电产线对现场洁净条件有相应要求,除铁器接触物料的部件选用不易锈蚀的材质,减少设备自身析出铁质杂质。设备运行阶段,按周期开展排杂冲洗,避免磁介质表面杂质堆积,影响除铁器的物料处理效果。化工原料处理工序,除铁器分离铁质污染物,保障化工生产流程顺畅。厦门电磁除铁器直销
除铁器
漆面恒温固化与外观精细质检 双层喷漆完成后,设备送入恒温无尘固化车间进行漆面固化处理,严格控制车间温度、湿度与通风条件,禁止暴晒、高温速干、淋雨积尘,保证漆面自然均匀固化,避免漆面开裂、起皮、脱落、色差等问题。固化过程分为初干、固化、稳干三个阶段,全程静置养护,不挪动、不磕碰设备,确保漆面分子充分结合,提升漆面硬度、附着力与耐磨性能。完全固化完成后,质检人员开展漆面***精细质检,检查整机漆面平整度、均匀度、光泽度,排查是否存在***、气泡、流挂、划痕、漏喷、起皮等瑕疵,对微小缺陷进行精细修补打磨、补漆修复。同时检测漆面厚度、附着力、硬度等**指标,确保防腐漆面性能达标。外观质检合格后,对设备边角、标识区域、装配接口进行精细化清理,保证整机外观整洁美观、工艺精良。正负极材料除铁器直销造纸原料处理工序,除铁器去除纸浆中铁杂质,提升纸张成品质量。

永磁除铁器日常运维工作量相对偏少,但依旧需要落实周期化检查,延缓磁系性能衰减。设备外壳做好防护,避免外壳受到猛烈撞击,剧烈冲击会对内部磁钢带来损伤。磁体表面吸附堆积铁杂质之后,要及时做清理,铁件长期吸附堆叠,会对磁场向外输出形成干扰。自卸款式需要关注卸铁皮带磨损、张紧状态,出现跑偏、开裂及时调整更换。虽然永磁磁材磁力衰减速度偏慢,长期使用之后,也可以间隔一定周期,对除铁器磁场强度做检测,掌握设备性能变化情况。
除铁器安装高度,会直接改变实际吸附效果,设备距离物料表层越远,磁场作用强度会出现衰减。安装高度偏低,磁力表现更好,但大块物料容易撞击设备壳体,造成外壳磕碰损伤;安装高度过高,下层物料当中的铁杂质很难被捕捉。实际布置时,结合物料比较大块径、物料层平均厚度,确定设备悬挂距离,在规避物料撞击壳体的前提下,尽量拉近除铁器与物料层的距离。设备安装完成之后,需要做现场试机,投放模拟铁杂质,核验除铁器实际捕捉效果,再投入正式生产。工业除铁设备优先选择,除铁器品类齐全,匹配不同行业除铁需求。
除铁器在矿山砂石行业有着***落地,矿石开采、破碎环节,开采设备磨损脱落的钢件、爆破带入的铁杂物,会跟随矿石原料进入破碎系统。如果大块铁件直接进入破碎机腔体,容易造成衬板、锤头撞击损坏,引发设备停机维修。砂石产线一般会在一级破碎前端皮带位置布置除铁器,把矿石当中混杂的铁螺栓、钢板、钢钎头等杂物分离出来。矿山工况粉尘大、物料块度跨度大,除铁器外壳需要做好耐磨防腐处理,结合皮带带宽、物料层厚度,调整设备安装高度,保障除铁器可以捕捉不同规格的铁杂质。除铁器持续优化升级,向高效、节能、智能化方向不断发展。广东精细颗粒粉料除铁器定做价格
低维护除铁设备,除铁器结构简单,日常维护工作量小省人力。厦门电磁除铁器直销
电磁除铁器冷却形式分为自冷、风冷、油冷几类,不同冷却结构适配不同的工作时长与磁场工况。自冷款式依靠壳体自然散热,适合间歇式作业,不适合长时间不间断满负荷运行;风冷款式配置风机开展强制散热,散热效率得到提升,适配中等负荷连续作业;油冷款式线圈浸泡在冷却油内部,散热表现更好,适合大磁场强度、二十四小时持续运转的产线。冷却系统出现故障,电磁线圈温度持续上升,会带来绝缘老化,严重时会损伤线圈本体。日常运维需要检查风机、油位状态,保障冷却系统正常工作。厦门电磁除铁器直销