商机详情 -
河南金属材料钛合金粉末厂家
3D打印铂铱合金(Pt-Ir90/10)电极阵列正推动脑机接口(BCI)向微创化发展!瑞士NeuroX公司采用双光子聚合(TPP)技术打印的64通道电极,前列直径3μm,阻抗<100kΩ(@1kHz),可精细捕获单个神经元信号!电极表面经纳米多孔化处理(孔径50-100nm),有效接触面积增加20倍,信噪比提升至30dB!材料生物相容性通过ISO10993认证,并在猕猴实验中实现连续12个月无胶质瘢痕记录!但微型金属电极的打印效率极低(每小时0.1mm³),需开发并行打印阵列技术,目标将64通道电极制造时间从48小时缩短至4小时!钛合金粉末用于表面涂覆,工件外观质感更细腻。河南金属材料钛合金粉末厂家
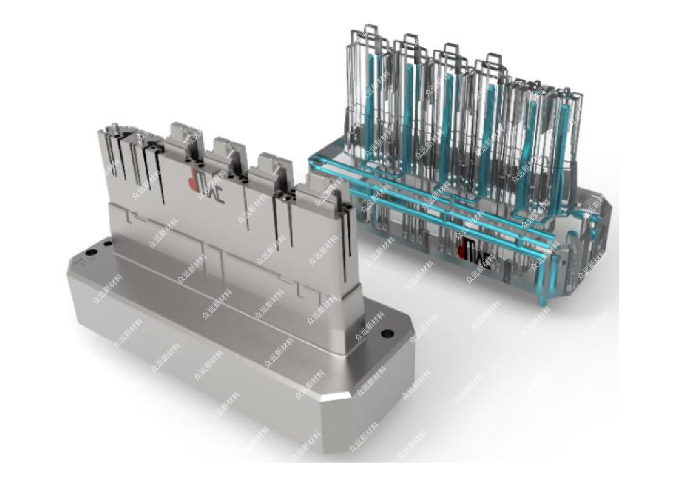
宁波众远新材料钛合金粉末建立完善的客户反馈闭环机制,收集下游打印缺陷、性能异常、使用体验信息,反哺工艺迭代。客户反馈的流动性不足、成型气孔、表面粗糙等问题,研发团队复现试验,调整雾化参数、筛分方案、除杂流程,持续迭代产品版本。很多优化方向来自制造车间真实工况,让粉末产品不断贴合现场生产条件。持续迭代的机制,让众远钛合金粉末不只是停留在实验室指标达标,而是真正适配工厂连续量产环境,解决客户实际生产痛点。湖南钛合金模具钛合金粉末咨询钛合金粉末用于胶粘剂填料,提升胶体耐温耐腐性能。
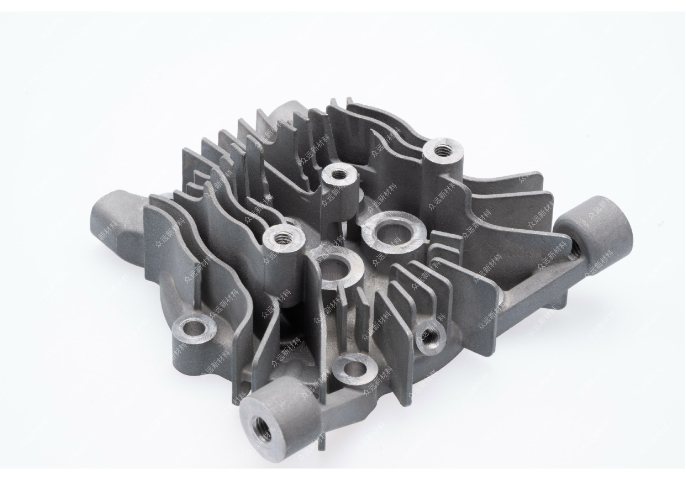
宁波众远新材料钛合金粉末严格管控空心粉比例,空心粉内部包裹惰性气体,打印过程气体逸出极易形成内部气孔,造成零件力学指标跳水,是航空医疗件的重大隐患。公司优化雾化气压、熔体过热度等核心工艺参数,减少空心粉生成,搭配分级筛分设备剔除不合格颗粒,抽检切片统计空心粉占比。严控空心粉指标的钛粉,打印致密件气孔率极低,无损检测通过率更高,满足航空 NDT 探伤、医疗植入物无损检验要求,是载荷类零件稳定生产的基础保障。
金属玻璃因非晶态结构展现超”高“强度(>2GPa)和弹性极限(~2%),但其制备依赖毫米级薄带急冷法,难以成型复杂零件!美国加州理工学院通过超高速激光熔化(冷却速率达10^6K/s),成功打印出锆基(Zr₅₇Cu₂₀Al₁₀Ni₈)金属玻璃齿轮,晶化率控制在1%以下,硬度达550HV!该技术采用粒径<25μm的预合金粉末,激光功率密度需超过500W/mm²以确保熔池瞬间冷却!然而,非晶合金的打印尺寸受限——目前比较大连续结构为10cm×10cm×5cm,且残余应力易引发自发断裂!日本东北大学通过添加0.5%钇(Y)细化微观结构,将临界打印厚度从3mm提升至8mm,拓展了其在精密轴承和手术刀具中的应用!宁波众远新材料科技有限公司钛合金粉末持续创新迭代,助力国内增材制造产业高质量发展。
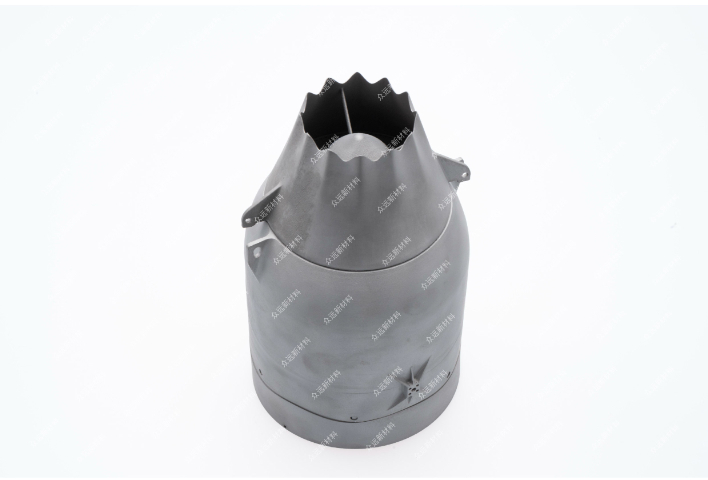
宁波众远新材料钛合金粉末生产全程采用惰性气体保护生产体系,钛熔融雾化阶段通入高纯氩气,隔绝空气,抑制氧化反应。制粉仓、筛分仓、包装仓密闭连通,粉末转运全程减少和大气接触机会,降低存放过程氧增量。包装采用铝箔真空密封包装,内置干燥剂,配套防潮标识,适配长途运输和仓储。钛粉极易吸潮氧化,包装方案充分考虑下游客户仓储条件,有效延长粉末存放周期,开盖后依旧维持稳定工艺性能,减少客户因粉末受潮氧化产生的浪费,保障长期生产连续性。钛合金粉末用于激光选区熔化,成型件表面光洁度好。安徽金属钛合金粉末价格
钛合金粉末用于医疗植入件,生物相容性表现达标。河南金属材料钛合金粉末厂家
金属3D打印技术正推动汽车行业向轻量化与高性能转型!例如,宝马集团采用铝合金粉末(如AlSi10Mg)打印的刹车卡钳,通过拓扑优化设计将重量减少30%,同时保持抗拉强度达330MPa!这类部件内部可集成仿生蜂窝结构,提升散热效率20%以上!然而,汽车量产对打印速度提出更高要求,传统SLM技术每小时能打印10-20cm³材料,难以满足需求!为此,惠普开发的多射流熔融(MJF)技术将打印速度提升至传统SLM的10倍,但其金属粉末需包裹尼龙粘接剂,后续脱脂烧结工艺复杂!未来,结合AI的实时熔池监控系统有望进一步优化参数,将金属打印成本降至$50/kg以下,加速其在新能源汽车电池支架、电机壳体等领域的普及!河南金属材料钛合金粉末厂家