商机详情 -
福建金属钛合金粉末价格
行业标准滞后与”专“利壁垒正制约技术扩散!2023年欧盟颁布《增材制造材料安全法案》,要求所有植入体金属粉末需通过细胞毒性(ISO10993-5)与遗传毒性(OECD487)测试,导致中小企业认证成本增加30%!知识产权方面,通用电气(GE)持有的“交错扫描路径””专“利(US9,833,839B2),覆盖大多数金属打印机的主要路径算法,每年收取设备售价的5%作为授权费!中国正在构建开源金属打印联盟,通过共享参数数据库(如CAMS2.0)规避专利风险,目前数据库已收录3000组经过验证的工艺-材料组合!钛合金粉末批次间差异小,连续生产不用反复调参数。福建金属钛合金粉末价格
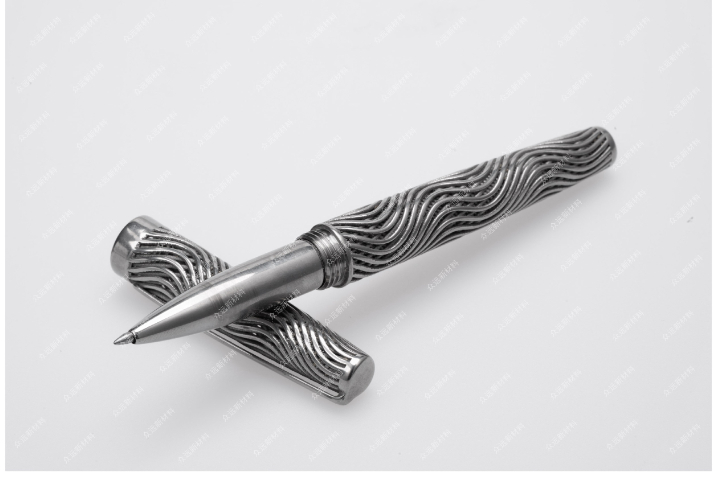
铌钛(Nb-Ti)与钇钡铜氧(YBCO)超导体的3D打印正加速可控核聚变装置建设!美国麻省理工学院(MIT)采用低温电子束熔化(Cryo-EBM)技术,在-250℃环境下打印Nb-47Ti超导线圈骨架,临界电流密度(Jc)达5×10^5A/cm²(4.2K),较传统线材提升20%!技术主要包括:①液氦冷却的真空腔体(维持10^-5mbar);②超导粉末预冷至-269℃以抑制晶界氧化;③电子束聚焦直径<50μm确保微观织构取向!但低温打印速度为常温EBM的1/10,且设备造价超$2000万,商业化仍需突破!金属粉末钛合金粉末合作宁波众远新材料科技有限公司钛合金粉末甄选高纯母合金原料,杜绝成分偏析现象。
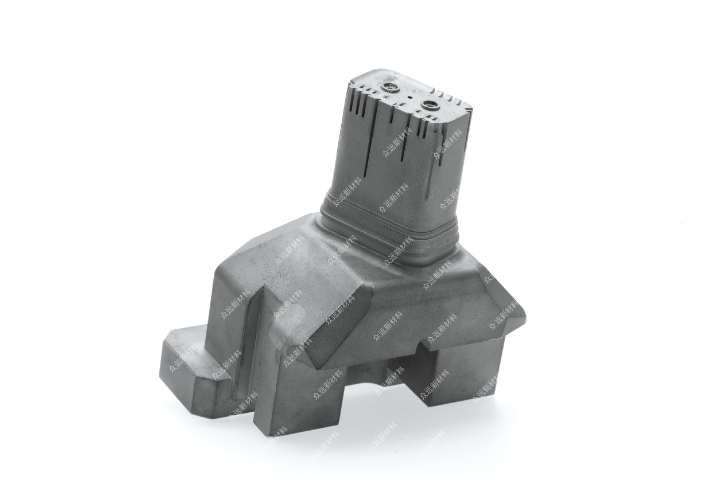
超导量子比特需要极端精密的金属结构!IBM采用电子束光刻(EBL)与电镀工艺结合,3D打印的铌(Nb)谐振腔品质因数(Q值)达10^6,用于量子芯片的微波传输!关键技术包括:①超导铌粉(纯度99.999%)的低温(-196℃)打印,抑制氧化;②表面化学抛光(粗糙度Ra<0.1μm)减少微波损耗;③氦气冷冻环境(4K)下的形变补偿算法!在新进展中,谷歌量子团队打印的3DTransmon量子比特,相干时间延长至200μs,但产量仍限于每周10个,需突破超导粉末的大规模制备技术!
基于患者CT数据的拓扑优化技术,使3D打印钛合金植入体实现力学适配与骨整合双重目标!瑞士Medacta公司开发的膝关节假体,通过生成式设计将弹性模量从110GPa降至3GPa,匹配人体骨骼,同时孔隙率梯度从内部30%过渡至表面80%,促进细胞长入!此类结构需使用粒径20-45μm的Ti-6Al-4VELI粉末,通过SLM技术以70μm层厚打印,表面经喷砂与酸蚀处理后粗糙度达Ra=20-50μm!临床数据显示,优化设计的植入体术后发病率降低60%,但个性化定制导致单件成本超$5000,医保覆盖仍是推广瓶颈!钛合金粉末存放不易结块,常规密封仓储可长期留存。
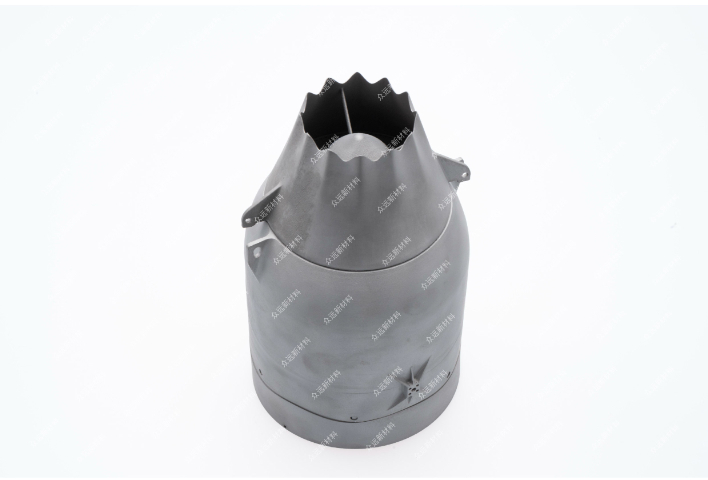
钛合金粉末,作为现代”高“端制造业特别是增材制造(3D打印)的主要原材料,其制备工艺与内在特性直接决定了最终产品的性能!目前主流的工业化制备方法包括气体雾化(GA)、等离子旋转电极法(PREP)、等离子雾化(PA)以及氢化脱氢法(HDH)!气体雾化利用高速惰性气流将熔融钛合金液流破碎、快速冷却成细小的球形或近球形粉末,具有生产效率高、成本相对较低的优势,是当前应用比较广阔的工艺,但其粉末中可能含有少量空心粉和卫星粉!等离子旋转电极法则利用高速旋转的自耗钛合金电极在等离子弧作用下熔化,熔滴在离心力作用下甩出并凝固成高度球形、纯净度高、流动性较好的粉末,尤其适用于高性能航空发动机关键部件的打印,但成本高昂!等离子雾化使用等离子炬将金属丝材端部熔化,熔滴在表面张力作用下球化并凝固,能生产出高纯度、细粒径的球形粉末!氢化脱氢法则通过将钛合金氢化变脆粉碎后再脱氢还原,粉末多为不规则形状,成本比较低,但氧含量较高、流动性差,多用于粉末冶金压制烧结而非增材制造!钛合金粉末可做真空包装,长期存放性能变化很小。宁夏钛合金钛合金粉末厂家
钛合金粉末用于模具表面改性,延长模具使用周期。福建金属钛合金粉末价格
宁波众远新材料钛合金粉末是航空航天轻量化制造的关键基础材料,钛合金低密度、高比强度特性,能够在保证结构强度前提下减轻飞行器自重,降低燃油消耗、提升载荷能力。众远钛粉支持一体化复杂结构打印,传统锻造、切削难以加工的轻量化点阵结构、内部流道、异形承力件,借助增材制造一次成型,大幅减少焊接装配工序。产品适配商业航天、航空发动机、无人机结构件等方向,公司面向两机领域客户持续优化粉末稳定性,配套大批量交付保障能力,助力航空航天领域增材制造产业化提速。福建金属钛合金粉末价格