商机详情 -
六安附近铸造哪家服务好
砂型铸造作为应用的铸造方法,其工艺流程值得深入探讨。整个过程始于模型制作,即根据铸件的形状和尺寸制作木模或金属模。随后是配砂,将砂、粘结剂、水等按一定比例混合配制成具有适当性能的型砂。造型阶段则是用配制好的型砂在模型周围舂实,形成砂型型腔。对于具有内部空腔的复杂铸件,还需要单独制作砂芯。接着是合型,将上下砂型以及砂芯等组合在一起,形成完整的铸型。浇注是将熔融的金属液通过浇注系统平稳地注入铸型型腔。金属液在型腔中冷却并凝固成形后,进行落砂,即取出铸件并去除其表面的型砂。是清理阶段,包括去除浇冒口、打磨飞边、毛刺以及对铸件进行必要的热处理和表面处理。砂型铸造之所以经久不衰,关键在于其造型材料来源、成本低廉,并且能够生产从极小到极大各种尺寸和形状的铸件,工艺相对简单且适应性强。然而,砂型铸造也面临着提高尺寸精度、降低表面粗糙度以及改善劳动条件的持续挑战。模具的设计精度,包括尺寸精度、形状精度和位置精度,直接关系到铸件的成型质量和生产效率。合理的浇注系统和分型面设计能够有效减少铸造缺陷,提高铸件质量。树脂砂流动性好,易于紧实,可简化造型操作。六安附近铸造哪家服务好
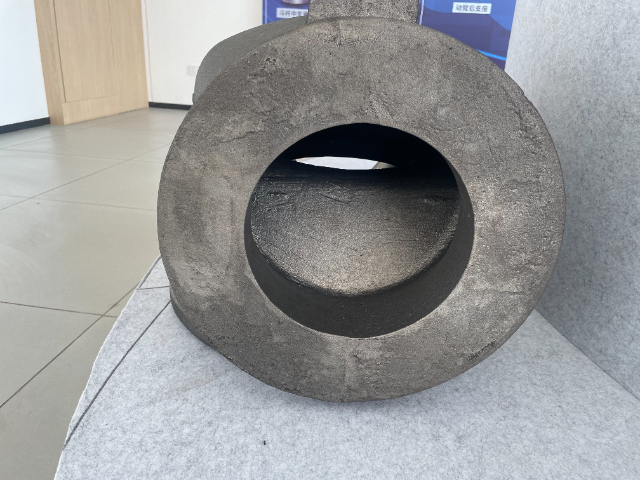
熔模铸造作为精密铸造的,其工艺过程尤为精细。它首先使用易熔材料(如石蜡)制成与终铸件形状完全相同的蜡模。然后,在蜡模表面反复涂挂特制的耐火涂料,撒上耐火砂粒,经过多次重复操作,形成一定厚度的型壳。待型壳干燥硬化后,将其进行加热,使内部的蜡模熔化流出,从而获得中空的耐火型壳,这一步骤称为“失蜡”。脱蜡后的型壳再经过高温焙烧,以增加其强度并彻底去除残留的模料。此后,将熔融的金属液浇注到经预热的高温型壳中。金属液在型壳内冷却凝固后,敲碎型壳,便可获得高精度的铸件。熔模铸造比较大的优点在于能够生产出尺寸精度高、表面粗糙度低、形状极为复杂的铸件,且几乎不受铸造合金种类的限制。但其缺点也十分明显:工序相对繁杂,生产周期较长,且由于使用了昂贵的模料和耐火材料,生产成本相对较高。因此,熔模铸造特别适合于那些形状复杂、精度要求高、或者很难通过其他加工方法成形的小型零件,例如航空航天发动机的涡轮叶片、复杂的整体叶轮、医疗器械中的精密部件等。山东制造铸造咨询问价脂加入量通常控制在特定范围。
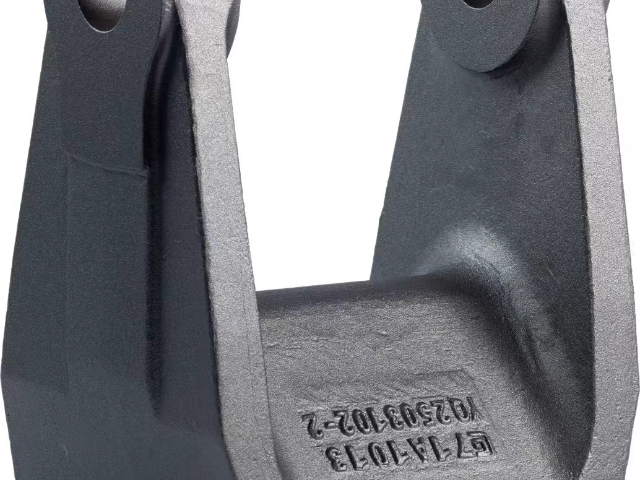
铸造材料的性能直接决定了铸件的终质量与应用领域。铸造材料主要分为黑色金属和有色金属两大类。黑色金属铸件主要包括铸铁和铸钢。其中,灰铸铁(如HT250)因其成本低、良好的铸造性能、减磨性和减震性,常被用于制造机床底座、发动机缸体等部件。铸钢则因其优异的强度、韧性和塑性,能够承受更大的应力和冲击载荷,常用于制造承受重载和冲击的复杂铸件,如大型机械的结构件、齿轮、轴承等。有色金属铸材则主要包括铝合金、铜合金、镁合金、锌合金等。铝合金因其密度小、强度高、耐腐蚀性好且铸造性能优良,在汽车(特别是新能源汽车领域为实现轻量化)、航空航天等领域得到广泛应用,例如汽车的发动机缸盖、轮毂等。铜合金具有良好的导电性、导热性和耐腐蚀性,常用于制造阀门、管件等。每种铸造材料都有其独特的性能指标,如强度、韧性、耐磨性、抗腐蚀性、铸造性能等。铸件的收缩率是模具设计时必须考虑的重要参数,需根据材料特性预留收缩余量,例如灰铸铁的收缩率约为0.8%-1.2%,铸钢为1.5%-2.0%,铝合金为1.0%-1.5%。不合理的收缩余量预留会导致铸件尺寸偏差,影响产品质量甚至导致报废。
在生产效率方面,树脂砂铸造展现出优势。树脂砂流动性好,易紧实,无需捣固即可成型,大幅缩短了造型时间。其自硬特性省去了烘干工序,缩短了生产周期,节约了能源消耗。良好的溃散性使落砂容易清理,简化了后处理工序,为实现机械化生产创造了条件。与粘土砂工艺相比,树脂砂铸造的劳动生产率显著提高,每吨铸件的能耗降低,这些因素共同贡献了可观的时间与成本节约。树脂砂铸造的经济性还体现在材料循环利用和整体成本优化上。旧砂再生回用率高达90%以上,比较大限度地减少了因废砂排除造成的环境污染,同时大幅降低了新砂采购成本。再生砂颗粒表面光滑,粒度分布均匀,微粉含量低,可节约昂贵的树脂用量约20%,且再生砂热稳定性好,酸耗值降低,有利于提高铸件质量,减少脉纹、机械粘砂等缺陷。虽然树脂黏结剂价格高于传统黏土,但考虑到铸件质量提升、废品率降低、清理工时缩短等综合效益,树脂砂铸造的整体生产成本得到有效控制。生产线含混砂再生除尘系统。
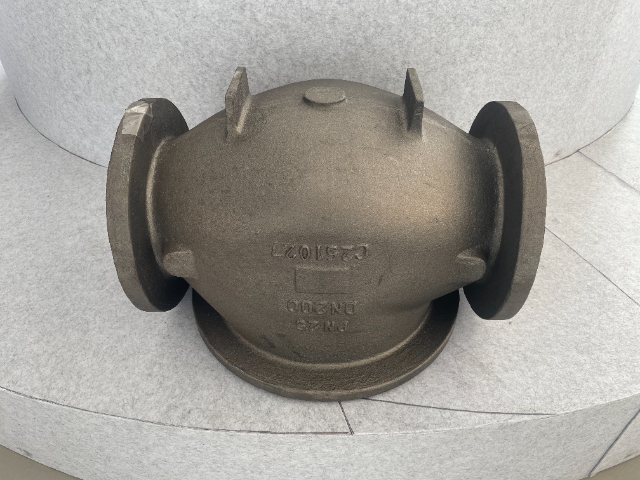
树脂砂铸造的优势分析:质量、效率与经济性兼具树脂砂铸造在提升铸件质量方面表现,这一优势源自其独特的工艺特性。由于树脂砂型在硬化到一定程度后才脱模,铸型和砂芯能精确再现模样的尺寸和表面特征,使铸件尺寸精度比粘土砂型提高1-2个等级。同时,树脂砂铸型的高刚度有效抑制了型壁运动,使铸件尺寸波动减小,轮廓更为清晰。对于铸铁件而言,这一特性还促使铸件致密度提升,枝晶间疏松大为减轻,小型铸铁件甚至可不设置补缩冒口,工艺出品率提高5%-15%。在生产效率方面,树脂砂铸造展现出优势。树脂砂流动性好,易紧实,无需捣固即可成型,大幅缩短了造型时间。其自硬特性省去了烘干工序,缩短了生产周期,节约了能源消耗。良好的溃散性使落砂容易清理,简化了后处理工序,为实现机械化生产创造了条件。树脂砂铸型刚度高,变形倾向小。山东制造铸造咨询问价
包含混砂、再生、除尘、砂温控制等系统,旧砂回用率可达95%以上。六安附近铸造哪家服务好
总结与实施路径防止大型树脂砂铸件产生裂纹,本质上是一场与“应力”的博弈。在于通过综合手段比较大限度地减少铸件冷却过程中的收缩阻力和降低其内部的温差应力。在实际操作中,建议您:准确判断裂纹类型:首先区分是热裂(发生在高温凝固阶段,裂纹形状曲折)还是冷裂(发生在较低温度,裂纹形状较直),以便找准主攻方向。系统性排查:按照上述表格中的几个方向,结合生产记录,逐一排查可能的影响因素。抓住主要矛盾:对于具体的铸件,通常只有一两个因素是导致裂纹的主因。例如,结构厚薄悬殊的铸件,可能优化浇注系统和使用冷铁效果;而结构复杂、砂芯阻碍大的铸件,改善型砂退让性可能就是关键。六安附近铸造哪家服务好
常州市常青永青铸造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州市常青永青铸造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!