商机详情 -
杭州销售铸造方案
树脂砂铸造的典型应用场景,树脂砂铸造的典型应用场景树脂砂铸造在汽车工业中应用且至关重要,主要用于生产发动机缸体、缸盖、曲轴、变速箱壳体等关键部件。这些零件通常结构复杂,尺寸精度要求高,且需要承受高温、高压的严苛工作环境。树脂砂铸造能够生产形状复杂、薄壁的铸件,薄壁厚可达3.5mm,满足汽车轻量化的需求。其高精度特性确保了发动机等关键部件的高性能与可靠性,而较高的生产效率则适应了汽车行业大规模生产的需求。树脂砂流动性好,易于紧实,可简化造型操作。杭州销售铸造方案
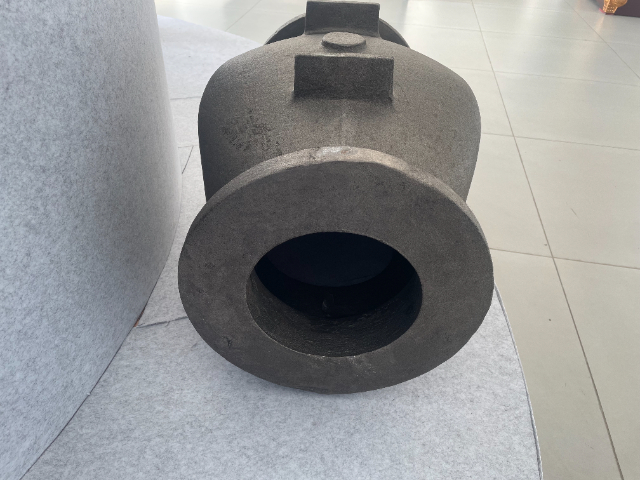
总结与实施路径防止大型树脂砂铸件产生裂纹,本质上是一场与“应力”的博弈。在于通过综合手段比较大限度地减少铸件冷却过程中的收缩阻力和降低其内部的温差应力。在实际操作中,建议您:准确判断裂纹类型:首先区分是热裂(发生在高温凝固阶段,裂纹形状曲折)还是冷裂(发生在较低温度,裂纹形状较直),以便找准主攻方向。系统性排查:按照上述表格中的几个方向,结合生产记录,逐一排查可能的影响因素。抓住主要矛盾:对于具体的铸件,通常只有一两个因素是导致裂纹的主因。例如,结构厚薄悬殊的铸件,可能优化浇注系统和使用冷铁效果;而结构复杂、砂芯阻碍大的铸件,改善型砂退让性可能就是关键。泰安好的铸造大概价格多少酸催化呋喃树脂自硬法应用方面多,在室温下自行固化。
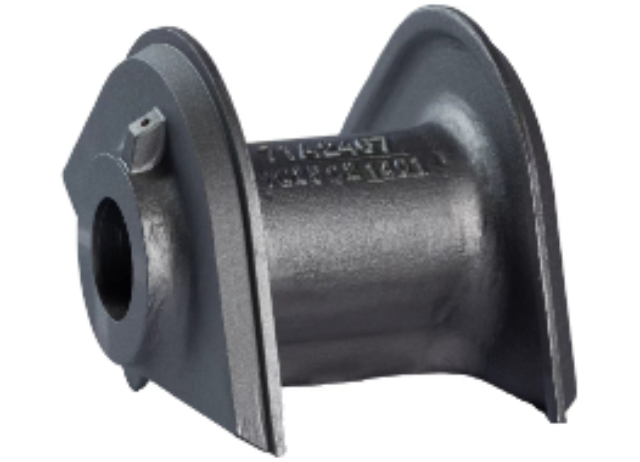
要有效防控气孔,需要深入理解以下几个关键环节:原材料的精细控制树脂的选择与加入量:树脂是主要的发气源。对于不同材质的铸件,应选用合适的树脂。例如,普通灰铸铁建议选用含氮量低于6%的树脂,而球墨铸铁和铸钢件则应分别选用含氮量低于2%和0.5%的低氮或无氮树脂,以防氮气孔的产生。在保证砂型强度的前提下,应尽量降低树脂和固化剂的加入量,通常树脂加入量控制在型砂重量的0.8%~1.2%为宜。再生砂的质量:再生砂的灼烧减量(LOI值)是衡量其残留树脂膜多少的关键指标。LOI值过高会直接导致型砂发气量增大、透气性下降。对于铸铁件,建议将LOI值控制在3%左右。如果LOI值失控,需要检查再生设备或适当增加新砂比例。
关于树脂砂型砂性能的精细控制树脂加入量:并非越多越好。过高的树脂量会增加发气量,并在浇注后因树脂快速烧失导致高温强度急剧下降。需通过实验找到兼顾初始强度和溃散性的比较好点。原砂质量:尽量选用角形系数低、颗粒形状更接近圆形的原砂,这类砂流动性好,更易舂实,有利于获得均匀致密的砂型。灼烧减量(LOI值):对于再生砂,LOI值过高意味着残留的惰性树脂膜多,会严重影响新砂型的强度和质量,一般铸铁件建议控制在3.0%左右。树脂砂铸造以合成树脂为砂粒粘结剂。
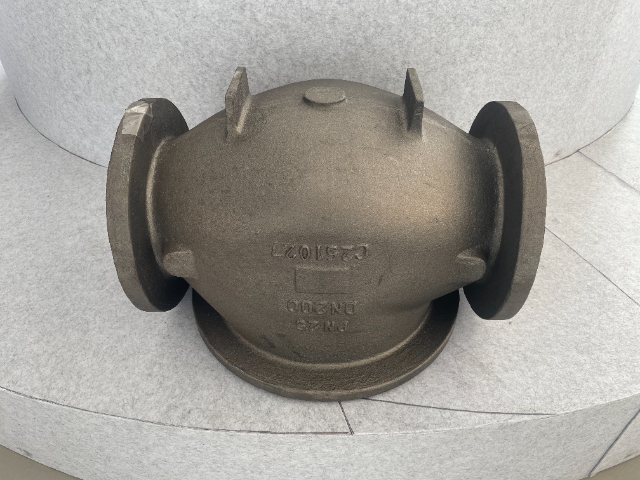
反变形量的预设与实施对于长达数米的大型机床床身等铸件,由于壁厚不均,凝固冷却时收缩不一致,变形几乎不可避免。经验做法是在制造模具时,预先在变形的相反方向做出相应的曲率或斜度,即反变形量。这需要依赖以往的生产经验和数据积累。🛠️生产过程中的注意事项混砂质量监控:定期校核混砂机出砂量以及树脂、固化剂的加入量,确保配比稳定。填砂过程把控:确保砂型紧实度均匀,合理设置出气孔,保证砂型排气顺畅。冷铁的使用:在铸件厚大部位考虑使用冷铁(如石墨冷铁)以均衡凝固速度。使用前需对冷铁进行烘干处理,防止锈蚀或吸潮引起气孔。在汽车零部件中的应用 用于发动机缸体、缸盖等复杂薄壁件,支持轻量化和高精度要求。河南销售铸造咨询问价
离心铸造中的树脂砂 用于热模离心铸造,如球墨铸铁管,作为管模内衬。杭州销售铸造方案
砂型性能与排气设计透气性并非越高越好:型砂的透气性需要控制在合理范围。过低的透气性会使气体无法排出,但过高的透气性意味着砂粒间隙过大,可能导致金属液渗入,造成铸件表面粗糙或机械粘砂。关键在于保证气体排出的路径畅通。主动设置排气通道:除了依靠砂型本身的透气性,必须主动设置排气系统。这包括在砂型的比较高点及气体易聚集处开设出气冒口,在砂芯内部扎排气孔,或使用通气绳将砂芯内部的气体引导至型外。大型铸件或复杂砂芯的排气设计尤为重要。杭州销售铸造方案
常州市常青永青铸造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来常州市常青永青铸造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!