商机详情 -
后副车架焊接生产线生产
在各行业的实际应用中,工业机器人弧焊工作站展现出强大的适应性与实用性。在汽车零部件生产领域,某企业引入工作站后,变速箱壳体的焊接合格率从原来的 92% 提升至 99.5%,每年减少废品损失数十万元。在钢结构制造行业,工作站成功解决了大型构件焊接变形难题,通过多机器人协同作业,实现了复杂焊缝的一次成型,生产周期缩短近三分之一。而在医疗器械生产中,其高精度焊接能力满足了产品对焊缝强度与密封性的严苛要求,助力企业通过行业认证,拓展市场空间。这款弧焊工作站记录变速箱壳体焊接的故障参数。后副车架焊接生产线生产
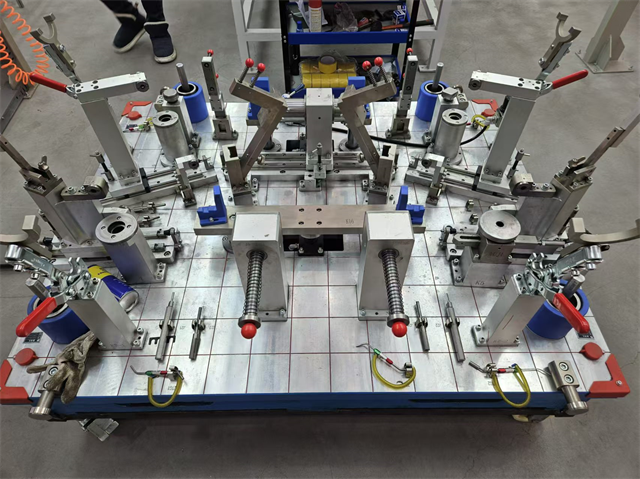
在现代制造业的精密焊接领域,弧焊工作站系统集成正成为提升生产效能的关键选择。这类集成方案并非简单的设备堆砌,而是通过对焊接电源、机械臂、送丝机构、工装夹具等中心组件的科学匹配,构建出协同运作的一体化平台。无论是汽车零部件的批量焊接,还是工程机械结构件的大型拼接,系统集成都能根据不同工件的材质、厚度和焊接工艺要求,实现参数的准确调控,确保焊缝成型均匀、强度达标。同时,集成化设计减少了设备间的兼容问题,降低了故障发生率,让生产线的稳定运行得到有力保障,为企业带来持续的生产价值。后副车架焊接生产线生产该弧焊工作站记录热水器内胆焊接的故障异常数据。
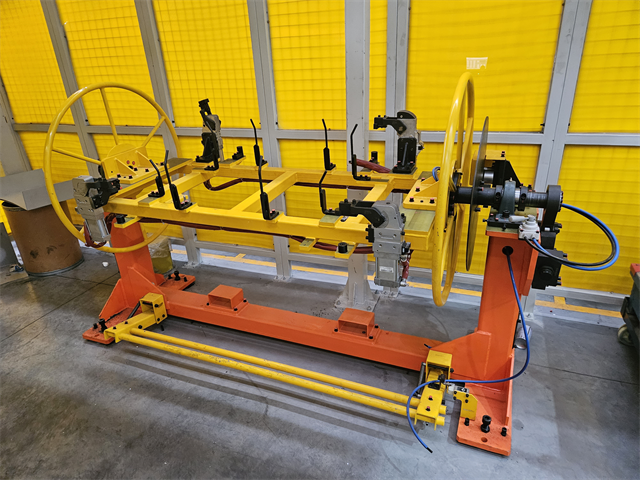
数据传输与通信模块承担着弧焊机器人内部及与外部设备的信息交互任务,确保系统各环节协同工作。内部通信通过工业总线实现,将控制系统的指令、传感器的感知数据、执行机构的状态信息实时传递,传输速率可达每秒数千条数据,保证响应的及时性。外部通信则支持以太网、无线局域网等多种方式,可与车间管理系统、其他自动化设备进行数据共享,例如接收生产计划、上传焊接进度和质量数据。模块采用抗干扰设计,能在焊接车间的电磁环境中保持稳定通信,避免数据丢失或误传,为智能化生产调度提供可靠的数据支撑。
能源供应与分配系统是弧焊机器人稳定运行的动力源泉,负责将外部电能转化为各部件所需的能源形式并合理分配。该系统包含主电源接口、电源转换器和分线盒等组件:主电源接口连接工厂电网,引入工业用电;电源转换器将高压交流电转换为直流低压电,适配控制系统、传感器等不同部件的电压需求;分线盒则通过多组线路将电能准确输送至机械臂电机、焊枪、送丝机构等设备。同时,系统内置过载保护模块,当某线路电流异常时,会自动切断该路供电,避免故障扩散。这种分层式能源管理设计,既能保证各部件电力供应的稳定性,又能提高系统的用电安全性。安全防护弧焊工作站,筑牢作业安全防线。
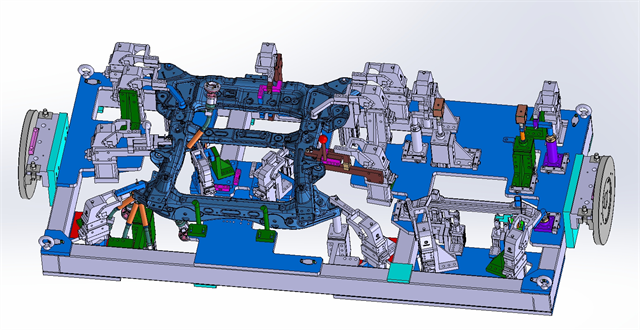
弧焊机器人的机械执行单元是实现准确焊接动作的基础,主要由多关节机械臂与末端执行器构成。机械臂通常采用 6 轴或更多自由度设计,每个关节配备高精度伺服电机与减速机构,可实现 360 度灵活旋转与毫米级位移控制,确保焊枪能抵达复杂工件的任意焊接位置。末端执行器即焊枪组件,集成了导电嘴、保护气体喷嘴等部件,能稳定输送焊接电流与保护气体,配合机械臂的运动轨迹完成连续焊接作业。这类机械结构采用高超度合金材料制造,兼具轻量化与高刚性特点,可在长时间高频次作业中保持稳定的运动精度,满足汽车制造、工程机械等行业的批量生产需求。洗碗机支架弧焊工作站记录的参数助力工艺优化。后副车架焊接生产线生产
供电系统为工作站运行提供电能。后副车架焊接生产线生产
空间利用的高效性是弧焊工作站系统集成的一大亮点,尤其适合厂房空间有限的企业。集成方案通过科学规划机械臂的运动半径、合理布局送丝机构与工装夹具的位置,能在有限的空间内实现多种焊接工序的有序开展。例如,采用旋转工作台设计可使工件在焊接过程中自动切换工位,减少设备闲置空间;将控制系统与操作面板集成在设备主体上,既能节省占地面积,又能方便操作人员随时监控焊接状态,让生产车间的空间利用率得到显赫提升。操作培训的便捷性让弧焊工作站系统集成更易于在企业中推广应用。集成商通常会提供系统化的培训课程,内容涵盖系统的基本原理、操作流程、日常维护等方面,且培训方式灵活多样,包括现场实操教学、在线视频指导等。系统的人机交互界面设计直观易懂,重要操作步骤会有明确的提示说明,操作人员只需经过短期培训就能熟练掌握基本操作技能。此外,系统还具备模拟焊接功能,新手可在虚拟环境中进行操作练习,熟悉各种参数调整对焊接效果的影响,降低实际操作中的失误率,加快人员上岗速度。后副车架焊接生产线生产