商机详情 -
重庆后副车架焊接生产线
传感与检测装置为弧焊机器人提供环境感知能力,助力实现自动化与智能化焊接。常见的传感器包括电弧传感器、视觉传感器与触觉传感器:电弧传感器通过监测焊接电流与电压变化,实时判断焊枪与工件的相对位置,实现焊缝跟踪;视觉传感器借助高清相机拍摄焊缝图像,经图像处理算法识别焊缝位置与形状,为路径修正提供依据;触觉传感器则能感知焊接压力等物理量,确保工件装配与焊接过程的贴合度。这些传感装置与控制系统协同工作,可有效应对工件尺寸误差、装配偏差等问题,提高焊接质量的一致性。防爆型弧焊工作站适配高危工业焊接场景。重庆后副车架焊接生产线
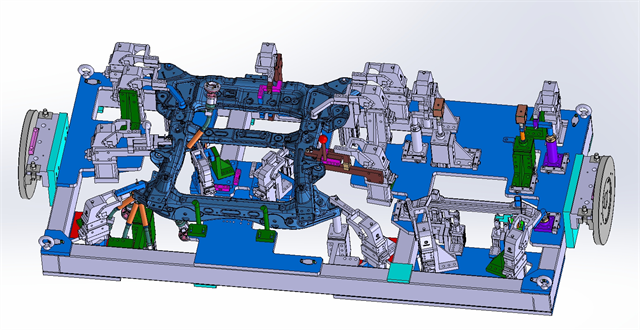
考虑到车间空间的高效利用,工业机器人弧焊工作站采用紧凑化布局与多功能集成设计。小型工作站的整体占地面积可控制在 4-6 平方米,通过折叠式防护围栏在非工作状态下进一步节省空间,适合中小型企业的有限场地。大型工作站则采用立体式结构,将焊接区、上下料区与暂存区进行垂直空间分配,单位面积的产能较传统平面布局提升 50% 以上。同时,工作站的防护围栏可根据实际需求选择透明或半透明材质,既保证安全防护,又不影响车间的整体视野与人员通行。南京激光打标工作站生产厂家经过培训,他熟练掌握了弧焊工作站操作。
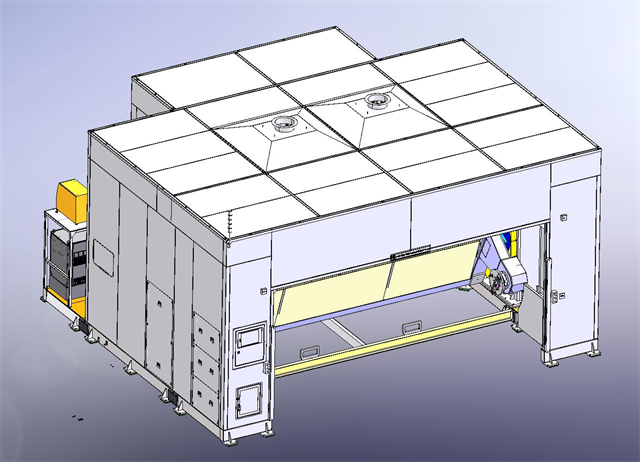
控制系统是弧焊工作站的 “大脑”,负责协调各单元协同工作。其中心为工业级 PLC,可接收来自传感器的实时信号,根据预设程序控制焊接参数、机械运动节奏与送丝速度。配套的编程模块提供图形化操作界面,操作人员可通过拖拽图标规划焊接路径,设置各段焊缝的工艺参数(如电流、电压、焊接速度),无需复杂代码编写。部分高层系统还具备离线编程功能,可在计算机上模拟焊接过程,优化路径后再导入工作站,减少现场调试时间,提升工作效率。
针对不同企业的生产需求,工业机器人弧焊工作站可提供灵活的定制化方案。对于多品种、小批量生产的企业,工作站支持快速程序切换,通过离线编程软件可提前完成不同工件的焊接路径规划,换产时间缩短至 30 分钟以内。而对于大批量标准化生产场景,可配置双工位旋转工作台,实现焊接与上下料作业同步进行,进一步提升设备利用率。此外,还能根据工件尺寸、材质特性等定制独用夹具与焊接工艺参数包,确保设备与生产需求高度匹配,比较大化发挥其性能优势。高精度弧焊工作站,保障焊缝质量稳定达标。
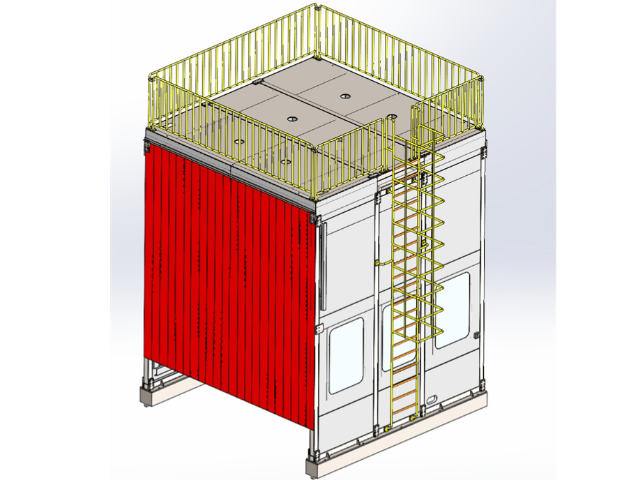
焊接参数调控系统负责动态调整焊接过程中的关键参数,以适应不同的焊接材料和工艺要求。系统可精确控制焊接电流、电弧电压、焊接速度和保护气体流量等参数:当焊接材料厚度增加时,自动提高电流和电压以保证熔深;在焊接拐角位置时,适当降低速度以避免焊道堆积。部分系统还具备自适应调节功能,通过传感器监测电弧状态,实时修正参数偏差,确保焊接过程稳定。操作人员可通过触摸屏预设参数方案,系统会根据工件信息自动调用,简化操作流程的同时减少人为误差。该弧焊工作站留存手机按键支架焊接的完整档案。杭州铁丝网+防护光板焊接工作站价位
焊接电弧发生系统含焊枪、电极和引弧装置。重庆后副车架焊接生产线
焊枪与送丝机构是弧焊机器人直接执行焊接作业的部件,其性能直接影响焊缝质量。焊枪采用耐高温材料制造,内部设有导电嘴和保护气体喷嘴,能稳定输出电流并形成气体保护罩,防止熔池被空气氧化。送丝机构由送丝电机、导丝管和焊丝盘组成,通过精密齿轮传动实现焊丝的均匀输送,送丝速度可根据焊接参数自动调节,确保焊丝与熔池的融合速度匹配。部分机构还配备了自动清理功能,定期去除焊枪喷嘴上的飞溅物,避免影响电弧稳定性。这种集成设计使焊枪和送丝机构能长期保持高效工作状态,减少维护频率。重庆后副车架焊接生产线