商机详情 -
激光切割工作站销售
焊接电弧发生系统是弧焊工作站实现焊接作业的中心环节,主要由焊枪、电极与引弧装置构成。焊枪作为电弧产生的直接载体,其内部结构设计需满足电弧稳定燃烧的需求,通常配备导电嘴以保证电流的有效传输。电极的选择需依据焊接材料与工艺确定,常见的有熔化极与非熔化极两种类型,分别适用于不同的焊接场景。引弧装置则负责在电极与工件之间引燃电弧,通过高频高压或接触短路等方式实现,引弧过程的稳定性直接影响后续焊接的质量,该系统能快速建立稳定电弧,为焊接作业奠定基础。电脑电源外壳弧焊工作站记录焊接过程的参数变化。激光切割工作站销售
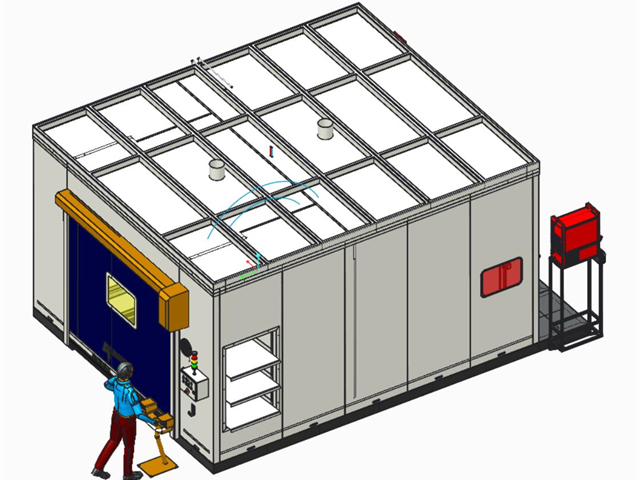
机械结构主体是弧焊机器人实现物理动作的基础框架,由多关节机械臂和底座构成。机械臂通常采用模块化设计,各关节通过高精度轴承连接,可实现多维度灵活转动,满足不同角度和位置的焊接需求。底座则为整个机械结构提供稳固支撑,其重量和结构强度经过优化,能有效减少焊接过程中的振动,保证机械臂运动时的稳定性。机械臂的材质多选用高强度合金钢材,在保证结构刚性的同时减轻自身重量,降低驱动系统的负荷。这种结构设计使机器人既能在狭窄空间内完成复杂焊接动作,又能在长时间作业中保持运动精度,适配多种工业场景的焊接任务。激光切割工作站销售弧焊工作站实时记录焊接速度等关键工艺参数。
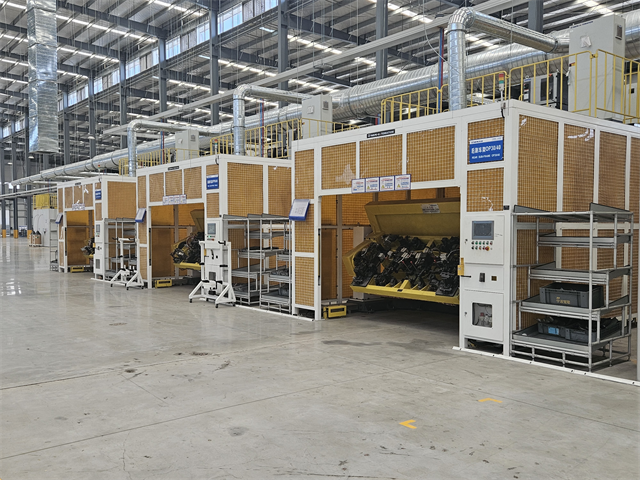
焊接工装夹具采用高强度合金钢材制造,关键受力部位经过热处理强化,整体承重能力可达常规夹具的 1.5 倍以上。夹具表面采用多层防腐涂层处理,能耐受焊接过程中的飞溅火花、高温辐射及金属烟尘侵蚀,延长使用寿命。转动轴等活动部件配备自润滑轴承,在长期高频使用中仍能保持灵活运转,减少维护频率。针对不同焊接工艺特点,夹具设计预留了合理的操作空间,避免与焊枪、焊丝等设备发生干涉,同时便于焊后快速取放工件。这种耐用性设计让夹具可适应车间连续作业环境,降低设备更换频率,为生产稳定性提供有力支持。
操作与维护的便捷性,是机器人自动上下料方案的另一大亮点。系统配备图形化操作界面,操作人员经过简单培训即可掌握编程与调度技能,无需专业的机器人操作知识。维护方面,方案采用模块化设计,关键部件可快速拆卸更换,较大缩短了维修时间。同时,系统内置的维护提醒功能,会根据设备运行时间自动提示保养周期,帮助企业建立规范化的维护流程,降低因保养不当导致的设备故障风险。
机器人自动上下料方案在节能环保方面也表现突出。设备采用高效电机与节能算法,在保证运行效率的前提下,能耗较传统人工辅助设备降低 30% 以上。此外,机器人的准确抓取与放置减少了物料碰撞造成的损耗,间接降低了原材料的浪费。某家具制造厂应用该方案后,不*每月节电约 8000 度,木材利用率也提升了 12%,在降低生产成本的同时,为企业践行绿色生产理念提供了有力支持。 弧焊工作站工业级配置;耐用性靠谱。
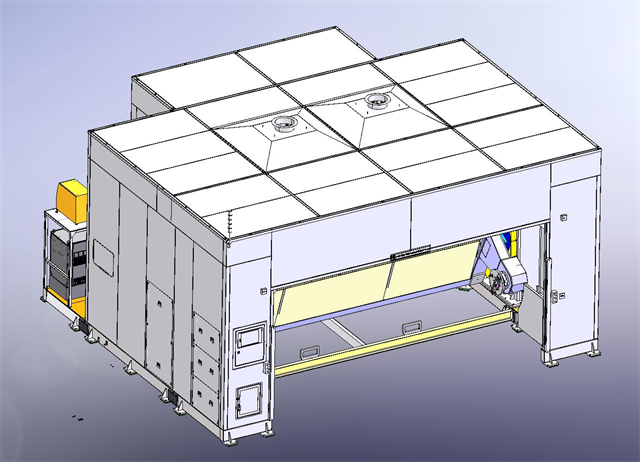
弧焊工作站的高效运行,离不开中心焊接系统的精细支撑。这一系统以高性能焊接电源为中心,搭配专业焊枪与送丝机构,形成完整的电弧产生与维持体系。焊接电源可根据不同材质(如碳钢、不锈钢)和焊接工艺(如 MIG、TIG)调节输出参数,确保电弧稳定、熔深均匀。送丝机构则通过精密电机控制焊丝进给速度,与焊接电流、电压形成动态匹配,避免出现断丝、堆丝等问题。专业焊枪采用耐温材料制成,内置冷却通道,可适应长时间连续作业,为稳定焊接提供可靠保障。安全防护弧焊工作站,筑牢作业安全防线。后副车架焊接生产线厂家供应
参数面板支持关键数据直观设置。激光切割工作站销售
电弧监测与反馈单元是保障焊接质量的重要环节,通过各类传感器实时捕捉焊接过程中的关键数据。电弧电压传感器与电流传感器持续采集电弧参数,将信号传输至处理模块进行分析,当参数偏离预设范围时,及时发出调整指令。焊缝跟踪传感器借助光学或电磁感应原理,识别焊缝的位置与走向偏差,引导机械执行机构进行动态修正,确保焊枪始终对准焊缝中心。该单元还能记录每次焊接的参数曲线,为后续质量追溯与工艺优化提供数据支持,帮助操作人员积累经验,提升同类工件的焊接一致性。激光切割工作站销售