商机详情 -
南京激光切割工作站咨询
考虑到不同企业的生产环境与空间条件,工业机器人弧焊工作站采用了灵活的布局设计与人性化的操作界面。小型化工作站占地面积可控制在 5-8 平方米,适合中小型企业的紧凑车间;大型集成工作站则可通过多机器人协同作业,满足大型工件的焊接需求。操作面板采用图形化界面,操作人员经过简单培训即可掌握参数设置与程序调用,大幅降低了对专业技能的依赖。此外,工作站还预留了与 MES 系统的对接接口,便于企业实现生产数据的集中管理与追溯,提升智能化生产水平。变位机调整工件至适宜焊接位置。南京激光切割工作站咨询
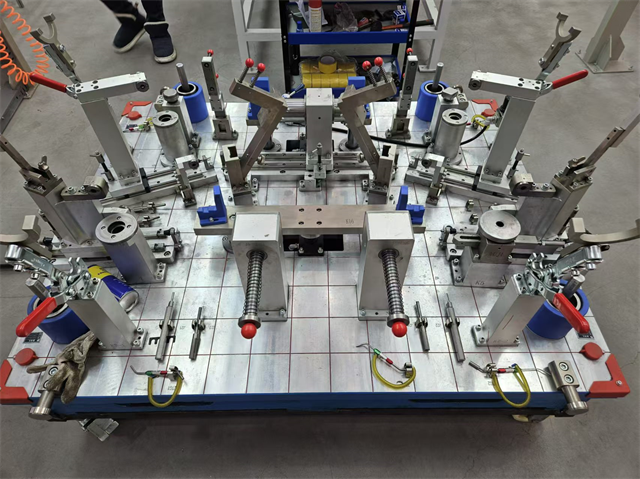
焊接工装夹具采用高强度合金钢材制造,关键受力部位经过热处理强化,整体承重能力可达常规夹具的 1.5 倍以上。夹具表面采用多层防腐涂层处理,能耐受焊接过程中的飞溅火花、高温辐射及金属烟尘侵蚀,延长使用寿命。转动轴等活动部件配备自润滑轴承,在长期高频使用中仍能保持灵活运转,减少维护频率。针对不同焊接工艺特点,夹具设计预留了合理的操作空间,避免与焊枪、焊丝等设备发生干涉,同时便于焊后快速取放工件。这种耐用性设计让夹具可适应车间连续作业环境,降低设备更换频率,为生产稳定性提供有力支持。杭州铁丝网+防护光板焊接工作站供货报价弧焊工作站的故障预警功能减少停机维修时间。
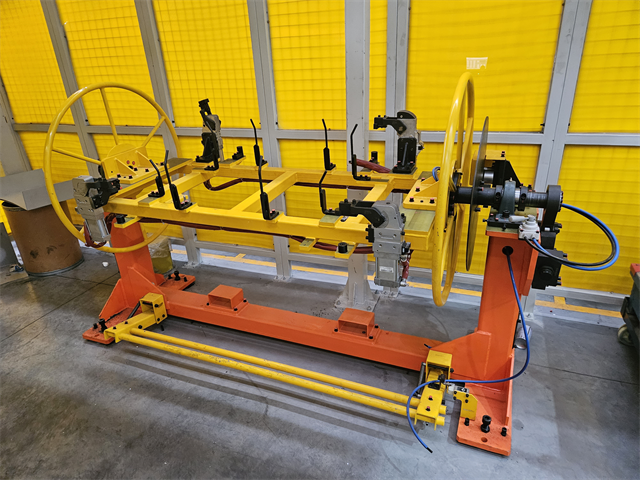
工业机器人弧焊工作站的安装与调试过程便捷高效,能快速融入企业的生产体系。设备采用模块化设计,现场安装主要涉及机械定位、电气连接与气源接入三个环节,由专业技术人员操作,一般 3-5 个工作日即可完成全部安装工作。调试阶段,通过示教编程或离线编程软件,可快速完成较早工件的焊接程序编写,配合自动校准功能,确保机器人运动轨迹与工件焊缝的准确对齐。对于已有生产线的企业,工作站还可通过柔性接口与原有输送设备对接,减少改造工程量,降低停产损失。
机器人自动上下料方案的智能集成能力,使其能与企业现有管理系统形成深度协同。通过工业互联网接口,方案可实时将生产数据上传至 MES 系统,包括工件数量、运行时长等关键信息,帮助管理人员实现可视化管控。同时,系统支持与 ERP 系统联动,根据生产计划自动调整上下料节奏,确保物料供应与生产进度准确匹配。这种一体化管理模式,不*减少了人工统计的误差,还能通过数据分析优化生产流程,为企业决策提供数据支持。
在空间利用方面,机器人自动上下料方案展现出显赫的灵活性。相较于传统生产线固定的布局,机器人可采用壁挂式、倒挂式等安装方式,充分利用车间垂直空间,减少地面占用面积。对于空间紧张的中小型车间,方案可通过紧凑的机械结构设计,在有限区域内完成多台设备的上下料作业。例如,某精密仪器厂引入该方案后,生产线占地面积减少 25%,腾出的空间可用于新增设备或改善作业环境,间接提升了车间的整体运营效率。 弧焊工作站的记录功能助力焊接质量问题追溯。
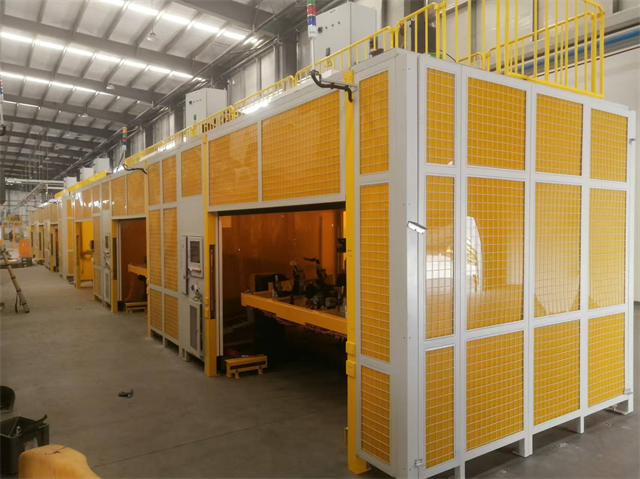
焊接工装夹具通过科学的结构设计,为工件提供稳定可靠的定位支撑,从根源上减少焊接变形问题。其采用模块化定位组件,可根据不同工件尺寸准确调节夹持点,确保焊接过程中接缝对齐误差控制在 0.1mm 以内。夹具接触面经过精密加工,既能牢牢固定工件又避免表面损伤,特别适合不锈钢、铝合金等易变形材料的焊接作业。配合可调节压紧装置,能均匀分散夹持力,有效防止工件在高温焊接时因应力集中产生裂纹。无论是批量生产还是定制加工,这类夹具都能通过稳定的定位性能,让每道焊缝保持一致的高质量水准,为产品可靠性奠定坚实基础。参数面板支持关键数据直观设置。上海激光切割工作站供货报价
数字化弧焊工作站,实现焊接过程实时监控。南京激光切割工作站咨询
严谨完善的质量控制体系,质量是焊接工作的生命线。本车间构建了贯穿于材料预处理、焊接过程与成品检验全流程的精细化质量管理体系。所有入场原材料均需通过材质证书核查与复验,从源头上杜绝瑕疵。焊接过程中,持证上岗且经验丰富的焊工严格遵循经过评定的焊接工艺规程(WPS),并辅以实时监控。在成品检验环节,我们综合运用目视检查(VT)、渗透检测(PT)、磁粉检测(MT)、超声波检测(UT)及X射线无损探伤(RT)等多种先进手段,对关键焊缝进行100%或抽样检测,确保内部质量与外观标准均符合或超越客户指定的行业规范(如GB, ASME, EN等)。每一道焊缝都历经苛刻考验,确保交付的每一个工件都可靠耐用。南京激光切割工作站咨询