商机详情 -
合肥铁丝网+防护光板焊接工作站价格
电气控制系统是机器人弧焊工作站实现动作协同的重要组成部分,上海宇创自动化团队负责整套电控系统的设计、接线与程序调试。电控系统统筹机器人、焊接电源、工装、变位机等各类单元之间的信号交互,协调各个机构时序动作。系统设置分级操作权限,区分设备调试人员与现场操作人员的功能权限,降低误操作概率。电控柜内部器件按规范排布,做好散热与防护处理,适配工厂车间的使用环境。设备交付前完成全套电气测试,排查线路与信号交互隐患,保障弧焊工作站整套系统响应稳定,各类动作指令有序执行。机械臂带动焊枪准确移动作业。合肥铁丝网+防护光板焊接工作站价格
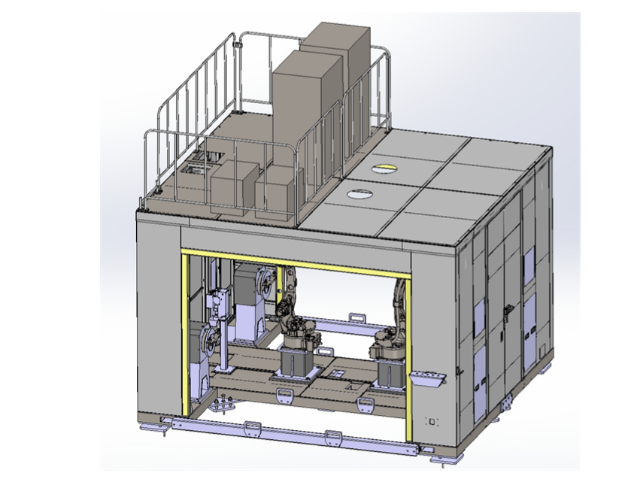
上海宇创自动化搭建机器人弧焊工作站时,会结合工件尺寸、焊接行程、负载需求来完成机器人本体选型。公司与多家机器人品牌厂商保持合作,可根据项目工况挑选适配机型,兼顾作业范围、运动特性与现场使用条件。选型阶段评估机器人可达范围、运动速度,保证焊缝区域都能处于机器人有效作业区间,规避运动干涉问题。选型完成后开展焊接轨迹仿真,提前验证机器人运动路径,在方案阶段发现并调整干涉风险。合理的机器人选型,能够让弧焊工作站适配长焊缝、多角度焊接等不同工况,保障焊接作业平稳开展,适配不同行业客户的自动化焊接改造项目。合肥后副车架焊接生产线多少钱手机金属支架弧焊工作站留存焊接时长与参数。
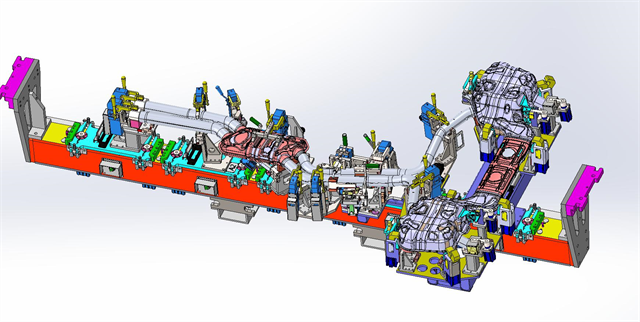
上海宇创自动化打造的机器人弧焊工作站,具备良好的设备联动适配性,可与机器人上下料设备、输送流水线、检测设备等自动化设备协同作业,搭建完整的智能焊接产线。工件可通过上下料设备完成上料、定位,弧焊工作站完成自动化焊接作业,后续对接输送设备流转至检测、打磨工序,全程减少人工干预。设备之间信号互通、节拍匹配,保障整条产线运行流畅,无工序卡顿与衔接断层。一体化的联动设计,助力企业搭建全自动化焊接生产链路,提升车间智能化生产水平。
很多制造企业已有老式焊接产线,希望新增自动化单元,上海宇创自动化可提供弧焊工作站改造方案,实现新设备与原有产线衔接融合。弧焊工作站可搭配上下料输送机构,对接原有流水线,完成工件流转,实现人工焊接工位与自动化工作站混合生产模式。改造项目前期,工程师勘测原有产线输送速度、工件流转方式,设计转接工装与输送过渡机构,匹配原有产线节拍。弧焊工作站信号接口和原有产线控制器建立通讯,工件到位信号、完成信号互相传递,实现工序联动。宇创自动化统筹设备改造、电气对接、现场调试工作,减少原有产线停机改造时长。弧焊工作站改造方案不需要全盘替换旧产线,企业可以分步投入,逐步扩大自动化焊接产能,适合有存量产线的工厂做自动化升级。家电独用弧焊工作站记录的焊接数据支撑批次追溯。
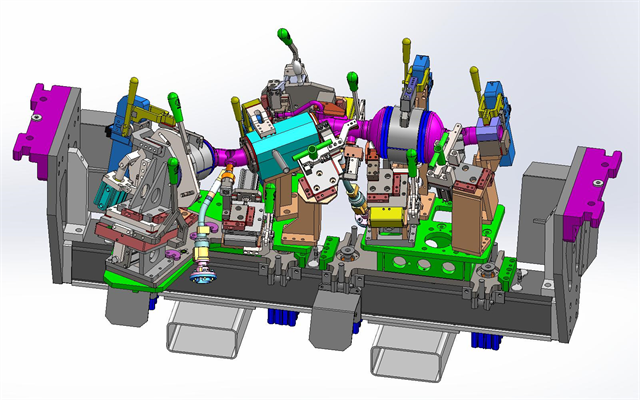
在弧焊工作站的整体集成方案中,变位机的选型直接影响工件可达性与焊缝成型状态,上海宇创自动化会结合工件重量、外形轮廓、焊缝分布来匹配对应的变位设备。变位机可带动工件旋转、翻转,将空间复杂焊缝调整至水平焊接位置,减少焊接飞溅,稳定熔池状态。弧焊工作站可搭配单轴、双轴、多轴变位机,对于尺寸偏大、结构复杂的焊接构件,选用多轴变位机能够减少机器人运动极限位置作业,延长机器人使用寿命。项目前期,宇创工程师会完成工件三维仿真模拟,预判机器人运动干涉,确认变位机负载、回转范围与定位精度。整套弧焊工作站交付前会完成联调测试,验证变位动作与机器人焊接轨迹协同性,方案适用于汽车底盘支架、各类钣金结构件、锻压铸件的焊接加工,满足不同行业构件焊接的空间姿态需求。弧焊工作站准确记录每道焊缝的电流电压数据。合肥铁丝网+防护光板焊接工作站价格
变位机调整工件至适宜焊接位置。合肥铁丝网+防护光板焊接工作站价格
钢结构小件产品种类多,单件焊接点位不多,但订单总量大,人工焊接难以持续保持一致状态。上海宇创自动化设计机器人弧焊工作站,适配各类钢结构小件批量焊接生产。工作站可设置双工位轮换结构,机器人在一个工位执行焊接,操作人员在另一工位完成工件上下料,压缩工位等待时间。可更换工装结构,切换不同规格钢结构小件的生产任务。焊接程序提前录入存储,换型时调取对应程序即可开展作业。这套弧焊工作站方案缩短单件生产耗时,维持焊缝状态稳定,适合钢结构加工厂小件焊接工序自动化升级。合肥铁丝网+防护光板焊接工作站价格