商机详情 -
合肥移动式焊接工作站厂家直供
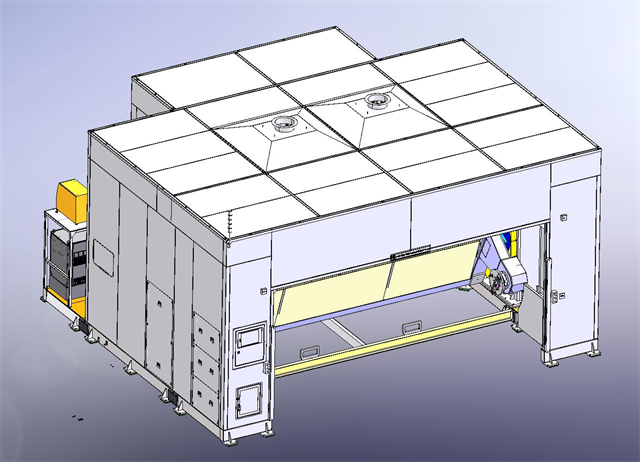
部分制造企业车间可用空间有限,上海宇创自动化可提供单工位紧凑型弧焊工作站方案,在有限场地内搭建自动化焊接单元。紧凑型弧焊工作站整合机器人、焊接电源、工装夹具、安全防护框架,整体占地面积可控,适合厂房空间紧张的零部件加工厂。单工位方案适合订单稳定、工件规格不多的生产场景,操作人员在安全区域完成工件上下料,机器人完成全部焊接工序。工作站整体框架采用集成化设计,减少现场零散配件,缩短现场安装调试周期。宇创自动化前期会根据车间通道、立柱位置,完成三维布局规划,确认设备搬运进场路径,规避现场安装障碍。紧凑型弧焊工作站同样支持 CO₂气保焊、TIG、MIG 多种焊接工艺,满足中小型碳钢、不锈钢零部件自动化焊接需求,帮助场地受限企业落地焊接自动化改造。电脑电源外壳弧焊工作站记录焊接过程的参数变化。合肥移动式焊接工作站厂家直供
工程机械配件多为厚板金属构件,承载要求高,焊缝需要足够熔深,焊接工作量大。上海宇创自动化的机器人弧焊工作站适配工程机械各类厚板配件焊接作业,选用匹配的焊接电源,调整电流电压参数,保证焊缝熔深达标。工作站搭配重载变位机,带动厚重工件翻转,将焊缝调整至合适焊接姿态。机器人持续完成长距离焊缝作业,保持焊接参数稳定。自动化作业减少人工长时间高强度焊接作业,弧焊工作站可以持续承接工程机械配件批量焊接任务,助力工程机械零部件制造企业提升焊接工序自动化水平。合肥弧焊工作站厂家直销工业弧焊工作站,适配多种金属构件焊接。
上海宇创自动化在弧焊工作站项目实施过程中,多采用离线编程技术,减少现场停机示教占用的生产时间。技术人员依托工件三维模型,在软件环境内完成机器人焊接轨迹规划、焊枪姿态调整、焊接参数设置,提前模拟机器人运动路径,排查设备干涉风险。弧焊工作站导入离线程序后,现场只需要少量点位校准即可投入试生产,工件换型时,新程序可提前在电脑端开发,不占用工作站生产时段。这种模式适合产品型号迭代频繁的制造企业,多批次不同规格工件的焊接任务均可快速切换。宇创自动化工程师熟悉各类机器人离线编程软件操作,针对 CO₂气保焊、不锈钢 MIG/TIG 工艺编写配套程序模板。弧焊工作站搭配离线编程,缩短新产品投产周期,降低现场调试工作量,帮助工厂减少停机损失,提升产线柔性作业能力。
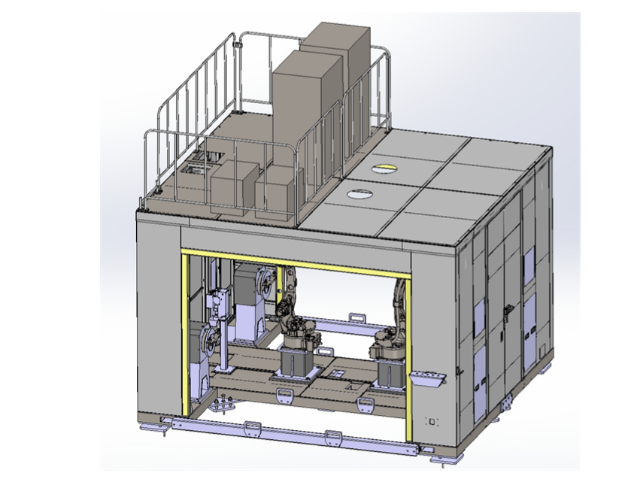
针对焊缝长度大、焊接任务重的工件,上海宇创自动化可提供双机器人协同弧焊工作站方案,两台机器人同步作业,分担焊接工作量。双机器人弧焊工作站内,两台机器人按照规划轨迹协同动作,可同时完成同一工件不同区域焊缝,减少单件焊接节拍。系统控制器完成机器人之间运动协同,做碰撞检测,保证两台机器人运动过程互不干涉。变位机动作与双机器人焊接轨迹联动,将工件调整至合适焊接姿态。宇创自动化工程师通过仿真软件完成双机运动模拟,规划各自焊接路径,分配焊接任务,平衡两台机器人作业负荷。弧焊工作站双机方案多用于大型钣金框架、长支架类工件生产,提升单位时间产出,适合大批量结构件焊接生产线,在汽车零部件、通用机械构件领域均有落地项目。智能弧焊工作站,大幅提升焊接生产效率。

机器人弧焊工作站的工装夹具会直接影响工件装夹效率与焊接状态,上海宇创自动化在项目规划阶段同步开展工装配套设计工作。技术人员依据工件外形、焊接点位与装夹需求设计对应夹具结构,兼顾装夹稳固与取放便捷,减少工件在焊接过程发生位移。夹具材质与结构形式可结合工件材质、焊接热量进行选型,规避高温对定位结构造成的影响。整套工装和弧焊工作站本体协同调试,完成装夹定位、机器人焊接、工件松开的整套动作联调。合适的工装方案能够缩短工件换型时间,降低装夹带来的偏差,让弧焊工作站稳定承接多批次工件焊接作业,适配各类金属零部件自动化焊接项目落地。弧焊工作站详细记录每批次工件的完整焊接数据。合肥移动式焊接工作站厂家直供
高稳定性弧焊工作站,焊接作业零中断。合肥移动式焊接工作站厂家直供
不少制造企业原有厂房空间有限,想要引入自动化焊接设备,却受限于原有车间布局。上海宇创自动化可为旧车间改造项目规划机器人弧焊工作站方案,现场勘测通道、承重、供电等基础条件,结合原有产线排布规划设备摆放位置。工作站采用模块化拆分设计,方便设备运入老旧厂房内完成组装,减少现场土建改造工作量。供电、供气线路根据现场条件做适配排布,对接车间现有基础设施。整套方案尽量保留原有生产区域功能,在有限空间内搭建自动化焊接工位,帮助传统工厂在不做大拆改的前提下,引入弧焊工作站完成焊接工序自动化升级。合肥移动式焊接工作站厂家直供