商机详情 -
云南菠萝果脯加工生产线供应商
作为国家高新技术企业,上海果丰机械设备有限公司持有73项专项技术,产品覆盖果蔬汁、果酱、果酒及宠物饲料等领域,日处理量从10吨至1500吨可定制。公司服务客户包括蜜雪冰城、沪上阿姨等有名品牌,设备远销非洲、东南亚及欧美市场。在技术创新方面,果丰机械率先将物联网、大数据技术应用于生产管理,其开发的智能调配系统可实时监控原料配比误差(±0.1kg/m)、温度波动(±0.5℃)及设备运行状态,将产品不合格率从2%降至0.3%以下。未来,公司计划投入1.2亿元研发第四代低温杀菌技术,进一步保留原料营养成分,推动行业向绿色、高效方向升级。桃杏李加工生产线独特处理,凸显水果自然风味。云南菠萝果脯加工生产线供应商
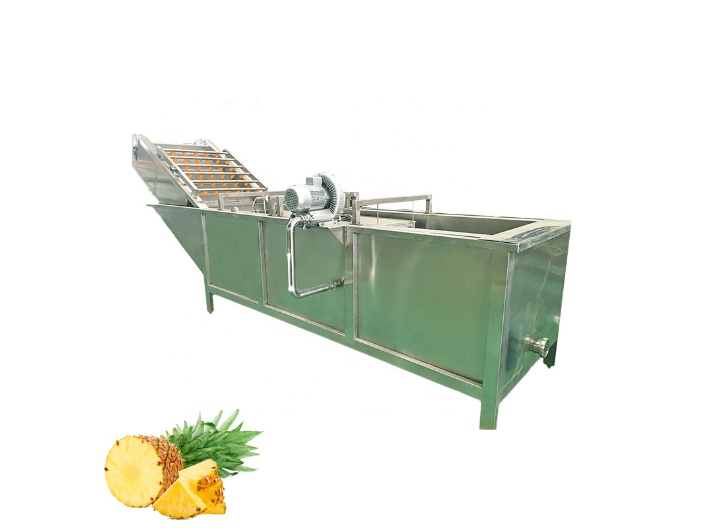
食品加工行业的卫生要求在果酱生产线中体现得尤为严苛。上海果丰机械设备有限公司的清洗系统采用三级过滤设计:一级过滤拦截菜叶残渣,二级回收细小颗粒,三级反冲洗确保滤网清洁。在甘肃枸杞粉生产线中,该设计使单次清洗用水量减少40%,同时确保清洗水浊度稳定在5NTU以下,符合欧盟出口标准。设备材质方面,果丰机械全线采用304不锈钢,在山东苹果汁生产线应用中,经100次循环消毒后设备表面无腐蚀现象。其CIP清洗系统通过128个喷头实现360度无死角覆盖,在贵州刺梨项目验证中,微生物指标较传统设备降低90%。针对灌装环节,果丰机械的负压灌装技术配合防滴漏装置,使瓶口残留量控制在0.2ml以内,较行业标准提升80%。新疆菠萝果酒加工生产线定制加工生产线模块化设计,便于维护与升级。
不同加工方式对新鲜度的要求差异明显,果丰机械通过物联网系统实现工艺参数实时优化。在芒果汁生产线中,破碎机采用-2℃冰水夹套降温,将氧化褐变时间从常规的8分钟延长至25分钟;酶解环节通过PH值传感器联动加酸系统,使果胶酶活性稳定在很好区间,出汁率提升至89%。对于芒果干加工,果丰研发的“三段式变温烘干”技术尤为关键。初期60℃高温快速去除表面水分,中期50℃促进内部水分迁移,末期40℃低温定型,配合湿度传感器与排湿风机联动,将干片含水率精确控制在18%-20%。在泰国罗勇府工厂,该技术使芒果干维生素C保留率达72%,较传统恒温烘干提升41%。
刺梨汁pH值3.2-3.8,属高酸食品,但耐热芽孢菌的存在仍对杀菌工艺提出严苛要求。果丰机械引进德国克朗斯无菌管式杀菌机,采用“135℃/4秒”超高温瞬时杀菌(UHT)技术,结合蒸汽屏障式无菌保持系统,实现商业无菌标准(菌落总数<10CFU/mL)。在非洲肯尼亚的出口项目中,该设备通过双段套管式换热器,将升温时间从15秒缩短至8秒,减少热力对维生素C的破坏。配套的无菌灌装机采用电子束灭菌技术,对瓶口及瓶盖进行360°无死角杀菌,确保产品保质期从12个月延长至18个月,满足海运长途运输需求。果蔬加工生产线灵活配置,适应多种加工需求。
上海果丰机械设备有限公司将物联网技术深度融入生产线。在贵州刺梨加工项目中,其智能系统为每批原料赋予电子标签,全程追溯从采摘到灌装的28项关键参数。通过机器视觉技术,系统可实时检测果酱色泽、杂质等12项指标,检测速度达200件/分钟,较人工检测效率提升50倍。在5G+工业互联网应用中,果丰机械的远程运维平台可实时监控全球设备运行状态。工程师通过AR眼镜即可完成故障诊断与参数调整,在印度安得拉邦项目应用中,使设备维修响应时间从4小时缩短至30分钟。其数字孪生平台通过模拟不同工艺参数对产品质量的影响,帮助客户优化生产方案,例如通过调整酶解温度参数,使出汁率提升1.2%。果蔬加工生产线自动填充,减少包装误差。河南菠萝果脯加工生产线厂家排名
加工生产线实时监测果蔬成熟度,精确采摘加工。云南菠萝果脯加工生产线供应商
作为国家高新技术企业,上海果丰机械设备有限公司持有47项果酱加工领域专项技术,服务全球32个国家,打造了200余条智能化生产线。在原料预处理环节,果丰机械的带式榨汁机通过动态压力控制,使梨子出汁率提升至85%,较行业平均水平提高15个百分点。针对浆果类原料,其开发的履带式气泡清洗机结合高压喷淋与鼓浪翻滚技术,在清洗草莓时,单台设备日处理量可达20吨,且泥沙残留率低于0.5%。这些技术突破使企业能根据原料特性定制化调整生产线参数,确保从田间采摘到车间加工的全程品质可控。云南菠萝果脯加工生产线供应商