商机详情 -
西藏菠萝果汁加工生产线代加工
原料检测是上海果丰质量控制体系的重要环节。公司依据《GB 2763-2021食品中农药很大残留限量》及客户定制标准,构建了包含微生物、理化指标及感官评价的三级检测体系。以树莓果酒生产线为例,原料检测涵盖四大维度:微生物指标:菌落总数≤500CFU/g,大肠菌群≤30MPN/100g,沙门氏菌、志贺氏菌不得检出;理化指标:总酸度3.5%-4.2%,可溶性固形物≥12%,重金属(铅、砷)含量低于国标限值的50%;感官评价:通过色差仪量化果皮色泽(L值≥35,a值≥10),人工筛选剔除霉变、机械损伤果粒;农药残留:采用LC-MS/MS技术检测64种常见农药,检测限低至0.01mg/kg。在内蒙古番茄酱生产线项目中,果丰机械曾因检测出某批次原料多菌灵超标0.03mg/kg,果断终止合作并协助供应商整改种植流程,避免了批量质量事故。果蔬加工生产线自动清洗消毒,确保原料安全。西藏菠萝果汁加工生产线代加工
果丰机械的智能控制系统以PLC为重心,集成SCADA数据采集与MES制造执行系统,形成覆盖全生产线的神经网络。在内蒙古番茄加工项目中,系统通过128个传感器节点实时采集温度、压力、流量等数据,利用AI算法预测设备故障与质量波动。例如,当破碎机轴承温度超过预设阈值时,系统自动触发降温程序并调整转速,避免非计划停机。该系统使生产线综合效率(OEE)从78%提升至89%,非计划停机时间减少63%。控制系统还支持多品种、小批量生产的灵活切换。在越南平阳省工厂,果丰为可口可乐定制的NFC果汁生产线通过快速换模技术,可在30分钟内完成从芒果汁到橙汁的配方切换,较传统人工换模效率提升80%。系统内置的配方数据库包含2000余种果蔬原料特性参数,可自动生成很优加工方案。山东菠萝加工生产线制造厂家加工生产线高效去皮去核,保留果肉鲜美。
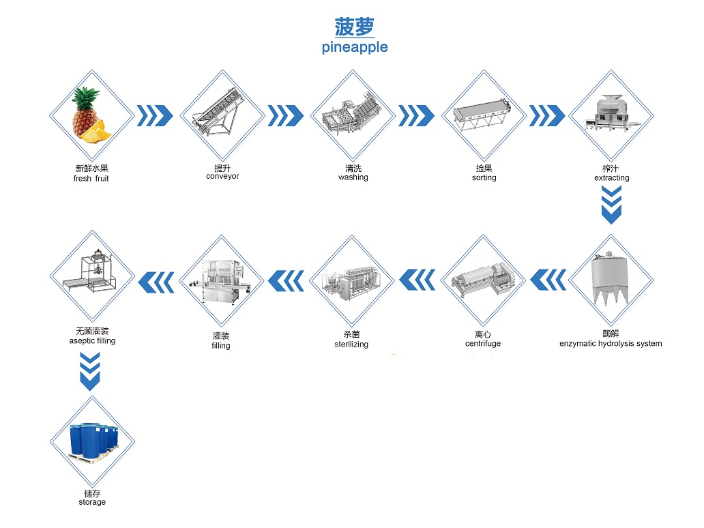
随着消费者需求多样化,生产线需具备快速调整能力。上海果丰采用立式输送带和立式果仓设计,在云南芒果加工项目中实现原料果的暂时性存放和缓冲,方便后续加工处理。其模块化生产线支持并联式榨汁单元扩展,使单线日产能从5吨提升至12吨。针对多品种共线生产需求,果丰机械开发了快速换模技术,在内蒙古番茄酱生产线改造中,将设备从番茄酱生产切换至柑橘酱生产的时间从4小时缩短至30分钟,年减少停机损失超200万元。此外,其数字孪生平台通过模拟不同工艺参数对产品质量的影响,帮助客户优化生产方案,例如通过调整酶解温度参数,使柑橘出汁率提升1.2%。
针对刺梨鲜果不易储存的特性,果丰机械研发的FZG食品冻干机采用-45℃预冻+真空升华干燥工艺,使水分含量从85%降至3%以下,同时保留90%以上的维生素C和SOD酶活性。在广西百色的冻干刺梨片生产线中,该设备通过智能控温系统,将干燥时间从传统热风烘干的24小时缩短至8小时,且产品复水比达1:5,口感酥脆无硬芯。配套的低温气流粉碎机采用≤25℃冷风粉碎技术,将冻干片破碎至80-100目,避免热敏性成分降解。生产的冻干粉总黄酮含量达3.2g/100g,较喷雾干燥工艺提升25%,广泛应用于保健品、功能性食品领域。果汁饮料调配线风味调配,打造独特饮品口味。
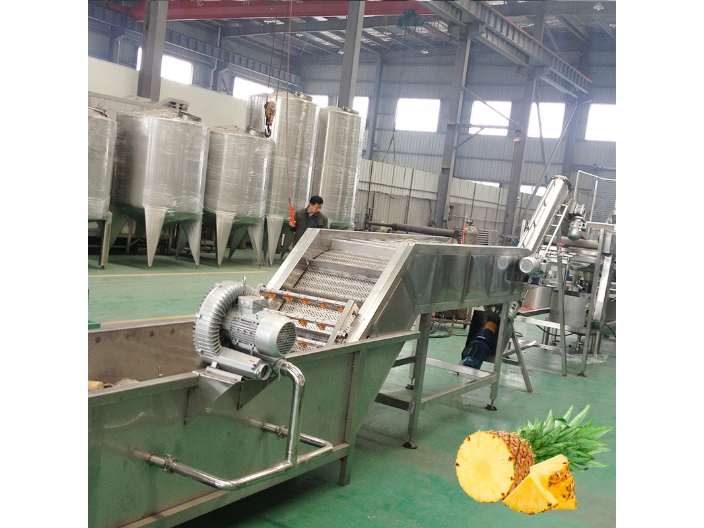
作为国家高新技术企业,上海果丰机械设备有限公司持有47项芒果加工领域专项技术,其设备覆盖全球32个国家,日处理量从5吨至2000吨可定制。在越南平阳省工厂,果丰为可口可乐定制的NFC芒果汁生产线,通过超微过滤与无菌冷灌装技术,使产品保质期达180天,维生素C含量达120mg/100g,达到国际高级果汁标准。公司研发的“芒果加工数字孪生系统”更带领行业变革,该系统通过10万个传感器节点采集生产数据,利用AI算法预测设备故障与质量波动。在印度安得拉邦项目应用中,系统提前48小时预警破碎机轴承磨损,避免非计划停机,使生产线综合效率(OEE)提升至89%。水果加工生产线功能多样,满足多元水果加工。陕西菠萝果汁加工生产线设备
果蔬加工生产线灵活配置,适应多种加工需求。西藏菠萝果汁加工生产线代加工
刺梨因富含维生素C、SOD酶及多酚类物质,被誉为“天然营养库”。然而,传统高温浓缩工艺易导致热敏性成分流失,成为行业痛点。上海果丰机械设备有限公司研发的低温真空浓缩技术,通过-0.08MPa真空环境将蒸发温度控制在45℃以下,使刺梨汁浓缩效率提升30%的同时,维生素C保留率高达92%,较传统工艺提升18%。在贵州安顺的10吨/时刺梨原汁生产线中,该技术将浓缩时间从4小时缩短至2.5小时,且浓缩液色泽透亮,无焦糊味,为后续调配提供品质基料。果丰机械的浓缩设备采用双效强制循环蒸发器,通过热泵系统回收二次蒸汽热量,使单位吨水蒸发能耗降低至85kg蒸汽,较行业平均水平节能22%。配套的在线浓度检测仪可实时反馈数据至PLC控制系统,确保浓缩终点误差≤0.5°Bx,避免过度浓缩导致的营养流失。西藏菠萝果汁加工生产线代加工