商机详情 -
一站式菠萝加工生产线流程
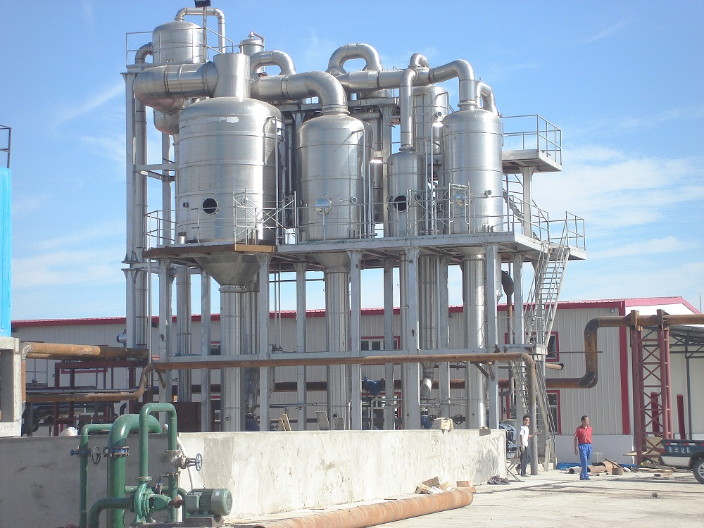
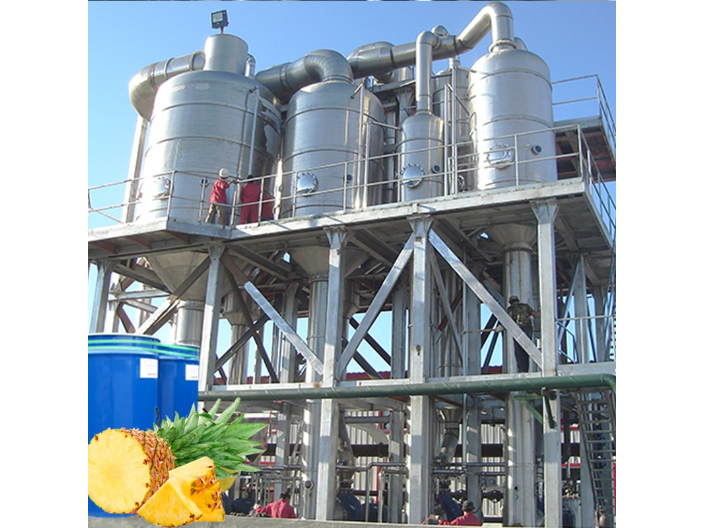
刺梨因富含维生素C、SOD酶及多酚类物质,被誉为“天然营养库”。然而,传统高温浓缩工艺易导致热敏性成分流失,成为行业痛点。上海果丰机械设备有限公司研发的低温真空浓缩技术,通过-0.08MPa真空环境将蒸发温度控制在45℃以下,使刺梨汁浓缩效率提升30%的同时,维生素C保留率高达92%,较传统工艺提升18%。在贵州安顺的10吨/时刺梨原汁生产线中,该技术将浓缩时间从4小时缩短至2.5小时,且浓缩液色泽透亮,无焦糊味,为后续调配提供品质基料。果丰机械的浓缩设备采用双效强制循环蒸发器,通过热泵系统回收二次蒸汽热量,使单位吨水蒸发能耗降低至85kg蒸汽,较行业平均水平节能22%。配套的在线浓度检测仪可实时反馈数据至PLC控制系统,确保浓缩终点误差≤0.5°Bx,避免过度浓缩导致的营养流失。加工生产线灵活调整生产参数,适应不同果蔬特性。一站式菠萝加工生产线流程
“再先进的设备也需要人正确使用。”上海果丰培训总监强调。公司建立了一套标准化培训体系:理论课程:涵盖微生物学基础、清洁剂配比原理、设备结构解析等内容;实操演练:在模拟生产线中进行故障排除、消毒剂喷洒、清洁效果验证等训练;考核认证:通过笔试与实操双重考核后颁发上岗证书,定期复审确保技能更新。在印度安得拉邦项目实践中,经过培训的员工使设备清洁合格率从78%提升至95%,交叉污染事件发生率下降80%。果丰还开发了AR辅助培训系统,员工通过智能眼镜可实时查看设备内部结构与清洁要点,培训效率提升60%。广西大型菠萝加工生产线代加工加工生产线采用先进杀菌技术,保障产品安全卫生。
作为国家高新技术企业,上海果丰机械设备有限公司持有47项芒果加工领域专项技术,其设备覆盖全球32个国家,日处理量从5吨至2000吨可定制。在越南平阳省工厂,果丰为可口可乐定制的NFC芒果汁生产线,通过超微过滤与无菌冷灌装技术,使产品保质期达180天,维生素C含量达120mg/100g,达到国际高级果汁标准。公司研发的“芒果加工数字孪生系统”更带领行业变革,该系统通过10万个传感器节点采集生产数据,利用AI算法预测设备故障与质量波动。在印度安得拉邦项目应用中,系统提前48小时预警破碎机轴承磨损,避免非计划停机,使生产线综合效率(OEE)提升至89%。
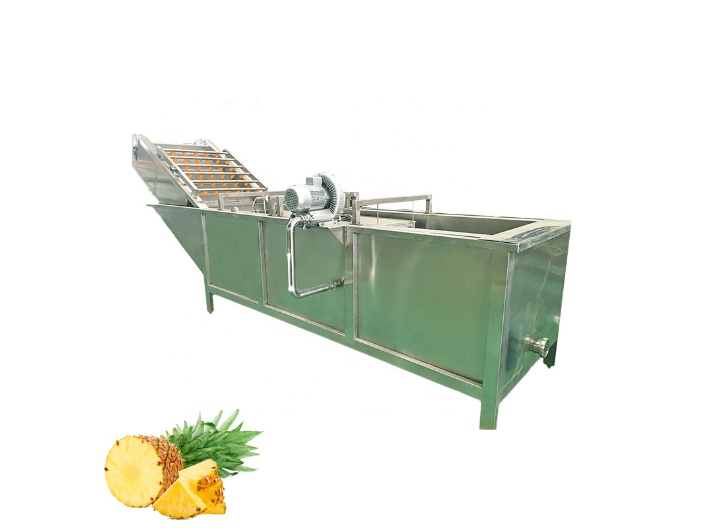
上海果丰机械设备有限公司在水果加工生产线清洗环节中,以“全流程适配性”为重要设计理念。其研发的智能清洗系统可根据不同水果特性(如带泥根茎类、软质浆果类)自动调节参数。例如,在云南某刺梨加工项目中,系统通过压力传感器与变频电机联动,将清洗速度从传统固定模式升级为动态调节模式:处理带泥刺梨时,低速传输结合高压喷淋确保泥土脱落率达98%;处理草莓等软质果实时,则切换为气泡翻滚模式,破损率从12%降至2.3%。果丰机械的清洗线采用304不锈钢材质,配备双级过滤系统:一级过滤拦截菜叶残渣,二级过滤回收细小颗粒,使单次清洗用水量较传统设备减少40%。在非洲肯尼亚的出口项目中,该设计使水资源循环利用率提升至85%,同时确保清洗水浊度稳定在5NTU以下,符合国际出口标准。果汁饮料调配线风味调配,打造独特饮品口味。
作为国家高新技术企业,上海果丰机械设备有限公司持有47项清洗环节专项技术,服务全球32个国家,打造了200余条智能化清洗生产线。其客户涵盖大咖国际、沪上阿姨等有名品牌,设备覆盖番茄、芒果、刺梨等154种果蔬加工场景。在技术创新方面,果丰与中科院过程工程研究所共建联合实验室,研发出纳米涂层保鲜技术,使芒果干维生素C保留率达72%,较传统工艺提升41%。公司计划到2026年实现所有清洗设备的AI自主决策,通过大数据分析优化工艺流程,将清洗环节能耗降低30%。水果加工生产线功能多样,满足多元水果加工。贵州菠萝加工生产线采购
果汁饮料调配线冷热调配,满足不同饮用需求。一站式菠萝加工生产线流程
芒果加工产品涵盖果汁、果干、果酱、NFC原浆等十余种品类,不同产品对工艺流程和设备配置的需求差异明显。例如,NFC果汁生产线需配备低温冷榨设备以保留营养成分,而芒果干生产线则需热风循环烘干系统控制含水率。上海果丰机械设备有限公司在贵州刺梨项目中,通过模块化设计实现设备快速切换,使同一条生产线既能生产芒果汁,又可转换至番茄酱生产,切换时间从传统4小时缩短至30分钟,年减少停机损失超200万元。其研发的智能分选系统可按芒果直径、糖度自动分级,满足高级市场对原料一致性的严苛要求。一站式菠萝加工生产线流程