商机详情 -
宁夏小型菠萝加工生产线流程
上海果丰将物联网技术深度融入生产线,其智能系统为每批原料赋予电子标签,全程追溯从采摘到灌装的28项关键参数。在贵州刺梨项目中,机器视觉技术可实时检测果汁色泽、杂质等12项指标,检测速度达200件/分钟,较人工检测效率提升50倍。数字孪生平台通过模拟不同工艺参数对产品质量的影响,帮助客户优化生产方案,例如通过调整酶解温度参数,使芒果出汁率提升1.2%。其研发的AI调度系统可根据订单优先级动态调整生产计划,在广西百色冻干刺梨片项目中,使设备利用率从65%提升至88%,年增产1200吨。果汁饮料调配线多样搭配,丰富饮品口感层次。宁夏小型菠萝加工生产线流程
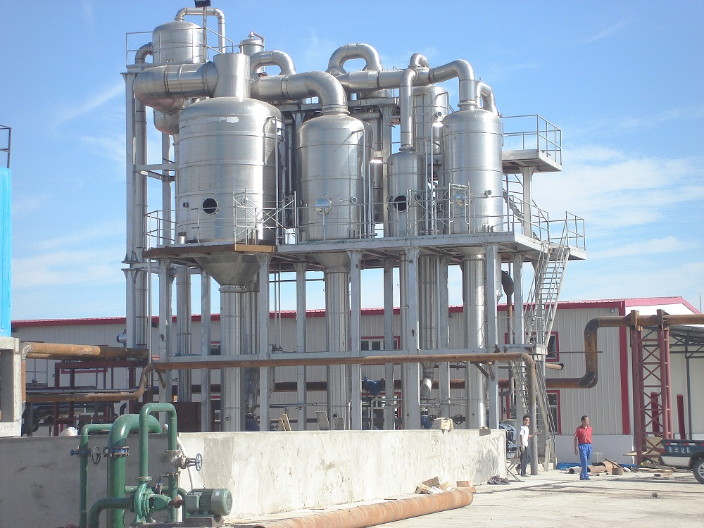
果丰机械的自动化设备已覆盖称重、混合、过滤、灌装等重要环节。例如,其研发的智能搅拌系统通过压力传感器与变频电机联动,可根据物料粘度自动调节转速,避免传统设备因固定参数导致的搅拌不均或过度剪切问题。在云南某果酱生产线改造中,该系统使混合均匀度提升至98%,生产效率提高40%。从毫米级精度控制到全流程智能管理,上海果丰机械设备有限公司正以技术创新重新定义配料加工生产线的自动化上限。当消费者品尝一杯NFC果汁时,他们感受到的不*是新鲜滋味,更是一个由传感器、算法与执行机构共同编织的科技网络所带来的品质变革。广西加工生产线价格多少果蔬加工生产线实时监控,保障生产质量。
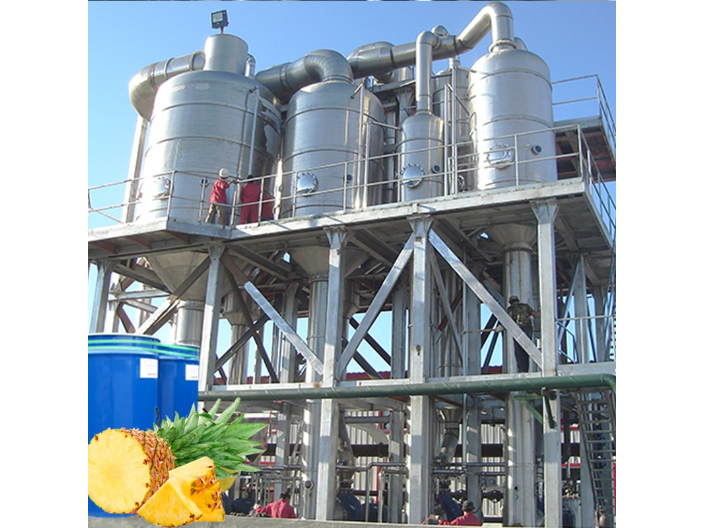
上海果丰机械设备有限公司通过模块化设计,实现了生产线产能的弹性扩展。其油柑汁生产线支持日处理量从3吨到1500吨的梯度配置,在越南平阳省可口可乐项目中,通过增设并联打浆单元,使单线产能从5吨/小时提升至12吨/小时,满足东南亚市场旺季需求。在内蒙古番茄酱生产线改造中,果丰机械采用快速换模技术,使设备从番茄酱生产切换至草莓酱生产的时间从4小时缩短至30分钟,年减少停机损失超200万元。效率提升方面,果丰机械的PLC控制系统集成256个传感器节点,实时监测设备运行状态。在非洲肯尼亚项目应用中,该系统使生产线综合效率(OEE)从78%提升至89%,非计划停机时间减少63%。其自主研发的管式杀菌机采用动态温度补偿技术,在保证灭菌效果的同时,将杀菌时间从15分钟缩短至8分钟,单线日产能提升40%。
果丰机械在执行机构层面实现了毫米级精度控制。其研发的激光定位灌装机采用1064nm波长激光传感器,可精确识别瓶口位置,灌装误差控制在±0.5mm以内。在非洲肯尼亚的出口项目中,该设备使果汁灌装量标准差从15ml降至3ml,明显提升产品一致性。针对粉体物料处理,果丰推出防堵型螺旋给料机,通过动态压力补偿技术解决传统设备易结块问题。在甘肃某枸杞粉生产线中,该设备使给料速度稳定性提升至99.2%,较行业平均水平提高15个百分点。其专项设计的硅胶刷辊清洗机,采用可调节压力技术,在处理芒果等软质果实时,既能彻底去除表面杂质,又避免果肉损伤,破损率从12%降至2.3%。果酱加工生产线搅拌均匀,确保果酱质地细腻。
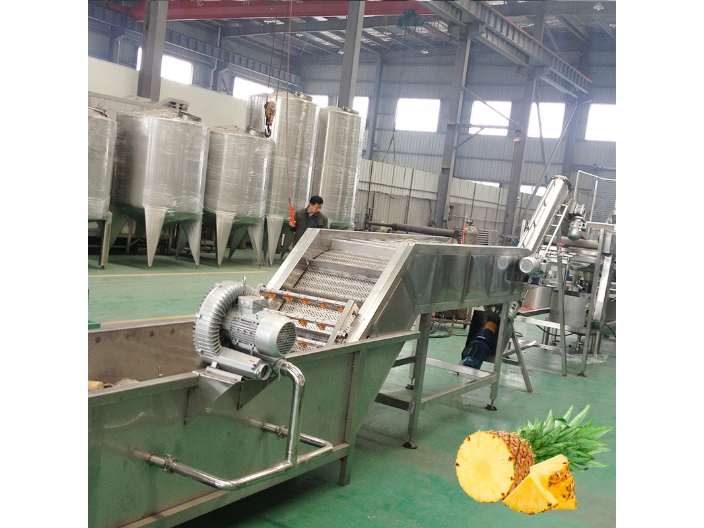
不同加工方式对新鲜度的要求差异明显,果丰机械通过物联网系统实现工艺参数实时优化。在芒果汁生产线中,破碎机采用-2℃冰水夹套降温,将氧化褐变时间从常规的8分钟延长至25分钟;酶解环节通过PH值传感器联动加酸系统,使果胶酶活性稳定在很好区间,出汁率提升至89%。对于芒果干加工,果丰研发的“三段式变温烘干”技术尤为关键。初期60℃高温快速去除表面水分,中期50℃促进内部水分迁移,末期40℃低温定型,配合湿度传感器与排湿风机联动,将干片含水率精确控制在18%-20%。在泰国罗勇府工厂,该技术使芒果干维生素C保留率达72%,较传统恒温烘干提升41%。水果加工生产线多样切割,满足不同产品形状。云南各种菠萝加工生产线
番茄加工生产线精确去皮,保障番茄制品纯净。宁夏小型菠萝加工生产线流程
针对水果表面微生物控制,上海果丰建立了一套科学的消毒剂评价体系。其推荐的奥克泰士消毒剂以过氧化氢与银离子为活性成分,具有三大优势:广谱杀菌:可穿透生物膜杀灭李斯特菌、沙门氏菌等顽固菌种,在0.2%浓度下5分钟内杀灭率达99.9%;无残留:分解产物为水和氧气,在越南平阳省可口可乐NFC果汁项目中的应用显示,成品中消毒剂残留量低于0.01mg/kg;兼容性:适用于不锈钢、塑料、玻璃等多种材质,在内蒙古番茄加工项目中,经100次循环消毒后设备表面无腐蚀现象。果丰实验室数据显示,与传统氯制剂相比,奥克泰士可使水果保质期延长30%,同时降低35%的农药残留。宁夏小型菠萝加工生产线流程