商机详情 -
菠萝浓缩果汁加工生产线厂家排名
原料储存条件直接影响加工品质与出成率。上海果丰针对不同原料特性,设计了差异化储存方案:浆果类(如杨梅、草莓):采用0-4℃冷库储存,湿度控制在85%-90%,配合臭氧发生器抑制霉菌繁殖,储存期不超过72小时;根茎类(如胡萝卜、南瓜):在10-15℃、湿度60%-70%环境中预冷24小时后,转入气调库(O₂浓度3%-5%,CO₂浓度5%-8%)延长货架期;高糖分水果(如芒果、苹果):通过涂膜处理(1%壳聚糖溶液)形成保护层,结合0.5℃冰温储存技术,将腐烂率从15%降至3%以下。在甘肃枸杞干加工项目中,果丰机械开发的智能仓储系统可实时监测温湿度、CO₂浓度及果粒含水率,当含水率超过13%时自动触发通风除湿程序,确保原料品质稳定。果蔬加工生产线连续作业,提高生产效率。菠萝浓缩果汁加工生产线厂家排名
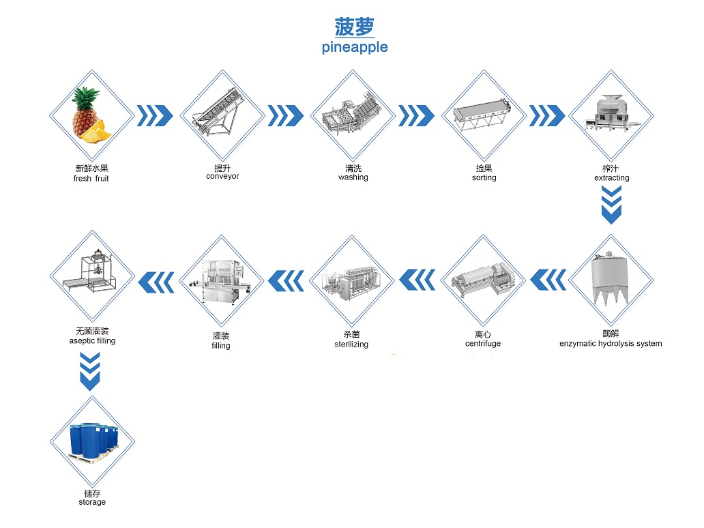
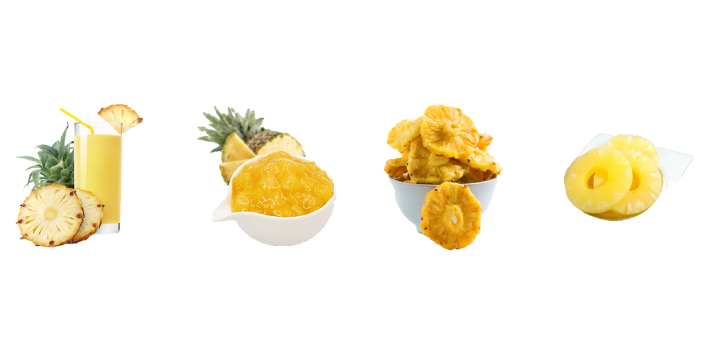
刺梨因富含维生素C、SOD酶及多酚类物质,被誉为“天然营养库”。然而,传统高温浓缩工艺易导致热敏性成分流失,成为行业痛点。上海果丰机械设备有限公司研发的低温真空浓缩技术,通过-0.08MPa真空环境将蒸发温度控制在45℃以下,使刺梨汁浓缩效率提升30%的同时,维生素C保留率高达92%,较传统工艺提升18%。在贵州安顺的10吨/时刺梨原汁生产线中,该技术将浓缩时间从4小时缩短至2.5小时,且浓缩液色泽透亮,无焦糊味,为后续调配提供品质基料。果丰机械的浓缩设备采用双效强制循环蒸发器,通过热泵系统回收二次蒸汽热量,使单位吨水蒸发能耗降低至85kg蒸汽,较行业平均水平节能22%。配套的在线浓度检测仪可实时反馈数据至PLC控制系统,确保浓缩终点误差≤0.5°Bx,避免过度浓缩导致的营养流失。甘肃菠萝果脯加工生产线公司桃杏李加工生产线烘干去湿,制成美味果干产品。
作为国家高新技术企业,上海果丰机械设备有限公司持有47项清洗环节专项技术,服务全球32个国家,打造了200余条智能化清洗生产线。其客户涵盖大咖国际、沪上阿姨等有名品牌,设备覆盖番茄、芒果、刺梨等154种果蔬加工场景。在技术创新方面,果丰与中科院过程工程研究所共建联合实验室,研发出纳米涂层保鲜技术,使芒果干维生素C保留率达72%,较传统工艺提升41%。公司计划到2026年实现所有清洗设备的AI自主决策,通过大数据分析优化工艺流程,将清洗环节能耗降低30%。
不同加工方式对新鲜度的要求差异明显,果丰机械通过物联网系统实现工艺参数实时优化。在芒果汁生产线中,破碎机采用-2℃冰水夹套降温,将氧化褐变时间从常规的8分钟延长至25分钟;酶解环节通过PH值传感器联动加酸系统,使果胶酶活性稳定在很好区间,出汁率提升至89%。对于芒果干加工,果丰研发的“三段式变温烘干”技术尤为关键。初期60℃高温快速去除表面水分,中期50℃促进内部水分迁移,末期40℃低温定型,配合湿度传感器与排湿风机联动,将干片含水率精确控制在18%-20%。在泰国罗勇府工厂,该技术使芒果干维生素C保留率达72%,较传统恒温烘干提升41%。加工生产线智能识别果蔬种类,自动调整加工方案。
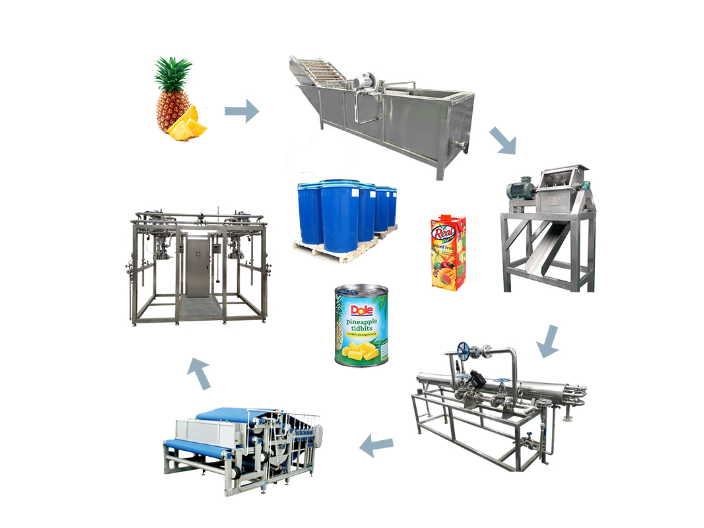
果酱品质的重要在于原料与生产线的深度适配。上海果丰机械设备有限公司在贵州刺梨加工项目中,针对刺梨果皮薄、易破损的特性,研发了“高压喷淋+硅胶刷辊轻柔摩擦”的清洗工艺。其毛刷清洗机通过压力传感器实时调节刷辊压力,在去除表面泥沙的同时,将刺梨破损率从传统设备的12%降至2.3%。对于高酸度原料如黑加仑,果丰机械采用低温真空浓缩技术,在贵州项目应用中,维生素C保留率达72%,较传统工艺提升41%,解决了热加工导致的营养流失难题。芒果加工生产线精细包装,提升芒果产品档次。西藏菠萝加工生产线供应商
柑橘加工生产线榨汁浓缩,得到高浓度柑橘汁。菠萝浓缩果汁加工生产线厂家排名
上海果丰通过技术创新降低客户运营成本。其低温真空浓缩技术较传统高温浓缩节能30%,在云南芒果汁项目中年节约能源成本超150万元。设备维护方面,模块化设计使关键部件如轴承、密封圈实现快速更换,在新疆隆惠源药业的黑加仑生产线中,使设备故障率下降63%,年维修成本减少80万元。针对中小企业,果丰推出“交钥匙工程”模式,涵盖工艺设计、设备安装到员工培训的全流程服务,使客户无需组建专业团队即可快速投产。其定制化方案明显缩短投资回报周期,例如为印度客户设计的芒果干生产线,投产首年即实现2亿元产值,投资回收期只18个月。菠萝浓缩果汁加工生产线厂家排名