商机详情 -
江苏工业卧式加工中心解决方案
高传四开卧式加工中心面向汽车零部件行业提供成熟加工方案,典型工件如发动机缸体、变速箱壳体、转向节、制动钳等,一次装夹可完成四面铣削、钻孔、攻丝与镗孔工序。以某 1.5T 发动机缸体生产线为例,单台设备节拍 4.5 分钟,配备 40 把刀链式刀库,刀具更换时间 2.5 秒,相邻工序切换几乎无等待。工作台采用 500×500 mm 或 630×630 mm 规格,T 型槽间距 100 mm,配合液压夹具可实现 30 秒内完成工件夹紧与定位。主轴中心出水配合高压内冷钻头,在铸铁缸体上加工 φ10 mm 深孔时,单孔耗时 12 秒,孔壁粗糙度 Ra1.6。设备可接入 MES 系统,实时上传加工参数、刀具寿命与产量数据,便于产线管理者进行 OEE 分析与排产优化。安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。江苏工业卧式加工中心解决方案
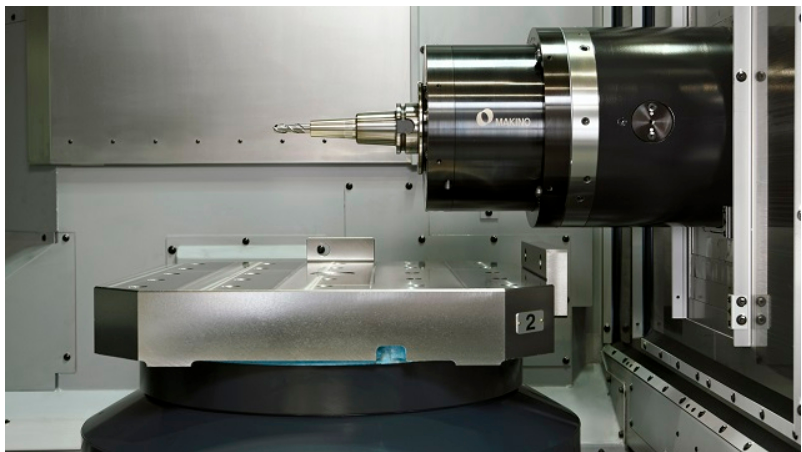
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。安徽稳定卧式加工中心优势模块化设计可扩展多托盘系统,轻松构建柔性制造单元(FMC)。
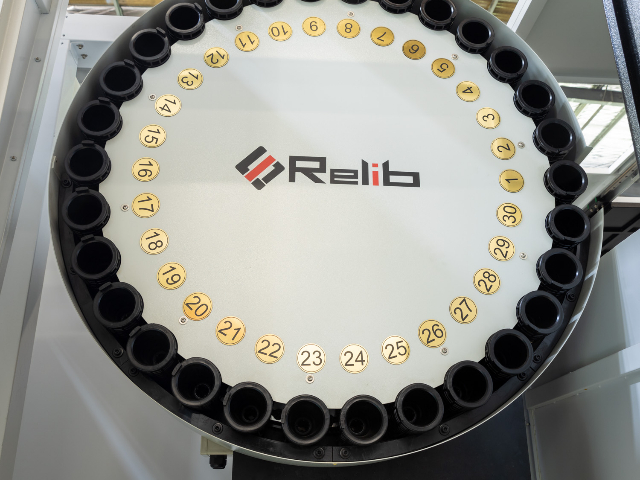
高传四开卧式加工中心支持柔性制造单元集成,单机可配双工作台交换机构(APC),工作台交换时间 8 秒,实现加工区与上下料区并行作业,设备利用率从单机模式的 65% 提升至 85% 以上。多台设备可通过辊道或桁架机械手连接,形成 FMS 柔性线,单班可处理 200 种以上不同工件的混线生产。控制系统支持 OPC UA 协议,可与上层 MES/ERP 系统实时通讯,数据上传周期 100 ms。刀库容量 40/60/80 把可选,刀位编码识别,刀具寿命管理按切削时间或加工件数双重计数,达到阈值自动提示更换。设备标配三色灯与远程诊断接口,故障代码可通过网络推送至运维终端,平均故障响应时间缩短至 30 分钟以内,适合无人化或少人化车间的连续运行需求。
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。重心低且结构稳定,在重型切削时能保证优异的动态精度。
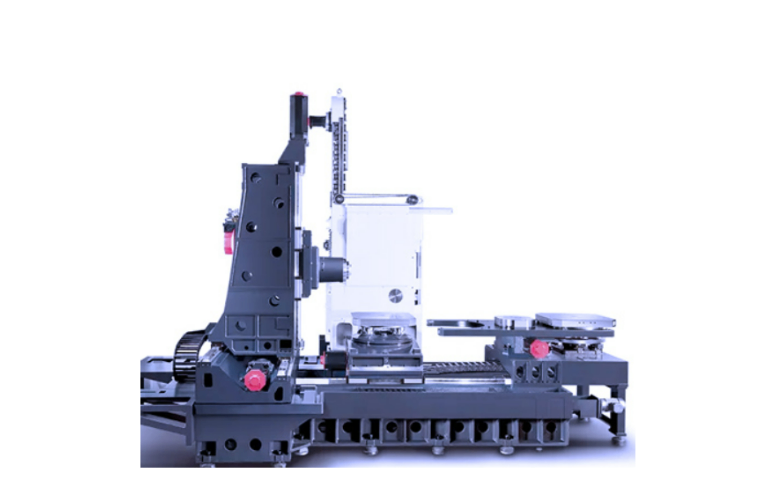
数控卧加加工中心除了具备基本的X、Y、Z三轴联动加工能力外,还可以根据加工需求扩展为四轴、五轴甚至更多轴的联动加工。多轴联动加工使得机床能够在一次装夹中完成复杂零件的多个面或特征的加工,避免了多次装夹带来的定位误差,提高了加工精度和效率。例如,在航空发动机叶片、船舶螺旋桨等复杂曲面零件的加工中,五轴联动加工能够使刀具始终保持比较好的切削姿态,实现对曲面的高精度、高质量加工,极大的缩短了加工周期,降低了生产成本。托盘交换系统实现工件自动装卸,极大缩短辅助时间提升产能。上海高速卧式加工中心设备厂家
高传四开卧式加工中心可进行深孔钻削加工,满足长径比大的孔类零件加工需求。江苏工业卧式加工中心解决方案
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。江苏工业卧式加工中心解决方案