商机详情 -
螺旋风管加工公司有哪些
通风管加工设备的日常维护流程需定期执行(维护频率:每日维护、每周维护、每月维护),确保设备性能稳定(设备精度误差≤0.1mm),延长设备使用寿命(设备使用寿命≥5年),降低故障率(故障率≤0.3%)。每日维护需在设备开机前与关机后进行,开机前清洁设备表面与内部的灰尘、废料,检查设备的润滑系统(齿轮箱、液压油缸)的润滑油液位与油质,检查电路连接是否松动,接地电阻是否≤4Ω;关机后需清理设备模具上的废料与杂质(如咬口机模具、冲孔机冲头),关闭电源(先关闭设备开关,再切断总电源),做好每日维护记录(记录设备状态、维护内容)。每周维护需在每日维护基础上增加检查项目,检查设备的易损件(如咬口机的模具、冲孔机的冲头、折弯机的刀具)的磨损情况(磨损量≤0.1mm),模具表面无裂纹(裂纹率≤0),冲头刃口无崩缺(崩缺率≤0),刀具锋利度(切割后切口粗糙度≤Ra3.2μm);检查设备的传动系统(齿轮、链条、皮带)的张紧度,确保传动顺畅(传动噪音≤70dB);检查液压系统是否泄漏,压力是否稳定。 公司引入自动化激光切割设备,可实现各类异形非标风管板材的切割,无需二次修正。螺旋风管加工公司有哪些
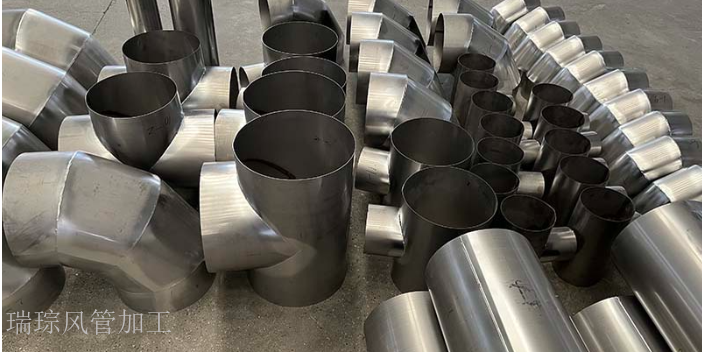
作为风管行业的专业企业,瑞琮环境始终将践行行业标准、严控质量底线作为企业发展的准则。公司严格遵循国家关于通风管道生产、防火安全、环保排放等方面的各项标准与规范,建立了完善的质量管理体系,从原材料入库到成品出厂,实现了全流程的质量管控。在生产过程中,每一道工序都有明确的质量标准与操作规范,技术人员与质检人员全程监督,确保生产过程符合标准要求;对于成品风管,公司会进行尺寸精度检测、密封性测试、耐压测试、防火性能检测等多项严格检测,只有全部指标达标后,才能交付给客户。通过对行业标准的严格践行与质量的严格把控,瑞琮环境的风管产品不*在市场中赢得了客户的信赖,更在行业内树立了规范经营、注重品质的良好形象,为行业的健康发展贡献了力量。 四川矩形风管加工定制严守国家标准推进各类管道加工,涵盖工业耐高温耐腐蚀款与民用消防排烟款,加工品质兼具安全与稳定性。
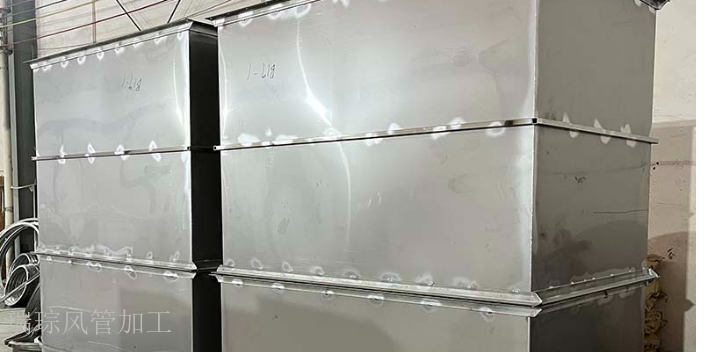
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。
在重庆通风管道的生产中,公司根据当地气候特点优化设计,增强管道的抗潮性和耐用性。针对客户的个性化需求,技术团队可提供从现场勘测、方案设计到安装调试的全流程服务,无论是大型工厂的废气收集处理,还是商业楼宇的消防排烟系统,都能准确匹配需求。价格体系坚持 “实在透明”,杜绝隐形收费,让客户在合作初期就能清晰掌握成本预算。完善的售后体系更是解除后顾之忧,定期巡检、快速响应维修需求,使每一位客户都能感受到专业且贴心的服务。成都瑞琮环境专注通风管道加工,拥有 100 人专业团队,为西南地区客户提供高品加工服务。
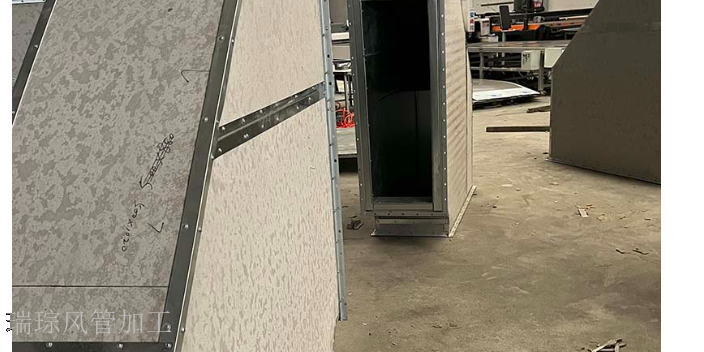
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 公司具备强大的非标风管定制加工能力,可适配特殊工况需求,完成各类异形管路的设计加工。成都风管软接加工制作
公司深耕工业场景通风管路定制加工,适配厂房通风、废气排放等各类严苛工况使用需求。螺旋风管加工公司有哪些
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一检查拼接处(涂抹肥皂水,气泡直径≤2mm为合格)、咬口处(用塞尺检查间隙≤0.1mm)与法兰连接处(密封垫压缩量是否在30%-50%),排查是否存在泄漏点。对于泄漏点,需根据位置采取针对性处理(拼接处补涂密封胶,咬口处重新咬合,法兰处更换密封垫),处理后需重新进密性检测,直至压力下降值符合标准,检测数据需记录在《通风管气密性检测报告》中,包含检测时间、压力值、下降量、处理措施等信息。 螺旋风管加工公司有哪些