商机详情 -
成都风管生产制作
成都瑞琮环境科技针对船舶领域的特殊使用工况,搭建了专项的船舶用通风管道加工体系,依托多年的通风管路加工经验,攻克了船舶场景高盐雾、高湿度、强震动、空间狭小等工况带来的加工难题,为船舶领域提供高适配性的风管加工产品。在船舶用风管加工过程中,公司优先选用高抗腐蚀性能的不锈钢原材料,针对海洋环境高盐雾、高湿度的特点,对原材料的抗腐蚀性能、化学成分进行严苛的筛选与检测,确保原材料可适配海洋环境的长期使用需求。同时,公司针对船舶管路空间狭小、结构复杂的特点,在加工环节采用精细化的定制化设计,可完成各类小口径、异形结构、模块化的风管加工,通过尺寸把控,让加工完成的风管可完美适配船舶内部的有限安装空间,减少现场施工的改造成本。针对船舶运行过程中强震动的工况特点,公司在加工过程中对风管的焊缝强度、结构刚性、连接方式进行专项优化,通过全熔透焊接工艺、加强筋结构设计等方式,大幅提升风管的抗震动、抗疲劳性能,杜绝船舶长期运行过程中出现焊缝开裂、管路变形等问题。 公司为各类建筑项目提供通风消防排烟系统配套加工,覆盖民用、商业、工业建筑全场景。成都风管生产制作
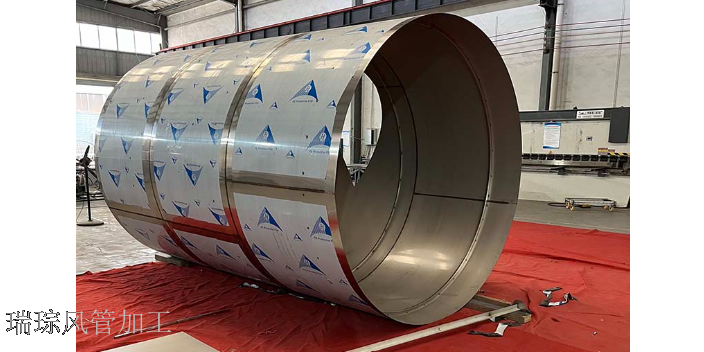
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。成都风管生产制作公司加工不锈钢焊接风管,选用SUS304 板材,自动化焊接保障焊缝平整密封性强。
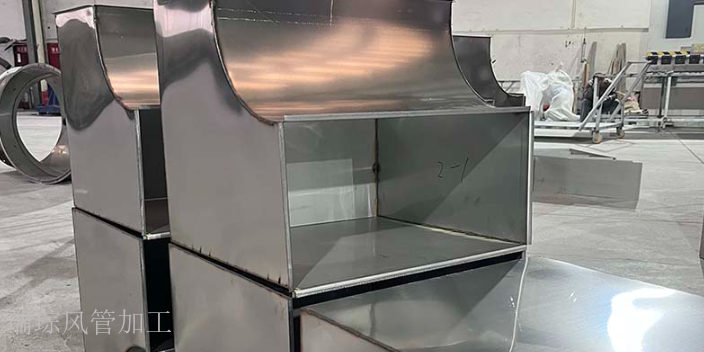
表面处理是不锈钢风管加工的ZH一道工序,目的是提升美观度和耐腐蚀性,延长使用寿命。对于普通办公、商业场景,可采用电解抛光,将风管作为阳极放入电解液中,通过电化学作用去除表面 0.01-0.05mm 的氧化层和毛刺,形成光亮镜面效果,反光率可达 80% 以上;在腐蚀性较强的环境中,需进行钝化处理,将风管浸入 20%-30% 的硝酸溶液中,在表面形成 5-10μm 的氧化膜,使抗腐蚀能力提升 3-5 倍。处理后的风管需用去离子水冲洗 3-5 遍,彻底消除残留药剂,避免影响使用,然后用专门的 PE 保护膜覆盖,保护膜厚度≥0.05mm,防止运输安装过程中划伤表面。
风管外壁的防护处理需根据安装环境(室内、室外、易碰撞区域)确定具体方案,确保风管在使用周期内(≥10年)免受外界损伤(如撞击、腐蚀、紫外线老化)。在易受碰撞的区域(如车间通道、设备周边,碰撞频率≥1次/月),需在风管外壁包裹防护层,防护层可选用高密度保温棉(密度≥48kg/m³,导热系数≤0.038W/(m・K))或金属防护壳(材质为镀锌钢板,厚度0.8-1.0mm),包裹时需使用不锈钢扎带(宽度10-15mm,厚度0.5mm)固定,扎带间距300-500mm,确保防护层贴合紧密(贴合间隙≤0.5mm),无松动现象(晃动量≤1mm)。在室外安装的风管,除内壁防腐处理外,还需在外壁涂刷防晒涂料(如丙烯酸聚氨酯面漆,耐紫外线老化等级≥4级),涂覆前需清理外壁,涂覆厚度60-80μm,涂刷2遍,每遍干燥时间≥4小时(25℃、相对湿度60%环境下),防止紫外线照射导致风管老化。防护处理完成后,需检查防护层的完整性(无破损、无脱落,破损面积≤0.1%),若存在破损(破损直径>5mm),需及时修补(保温棉破损处用同材质保温棉粘贴,金属壳破损处焊接修补,涂料破损处补涂),确保风管在运输、安装(与使用过程中免受外界损伤。 成都瑞琮环境专注通风管道加工,拥有 100 人专业团队,为西南地区客户提供高品加工服务。
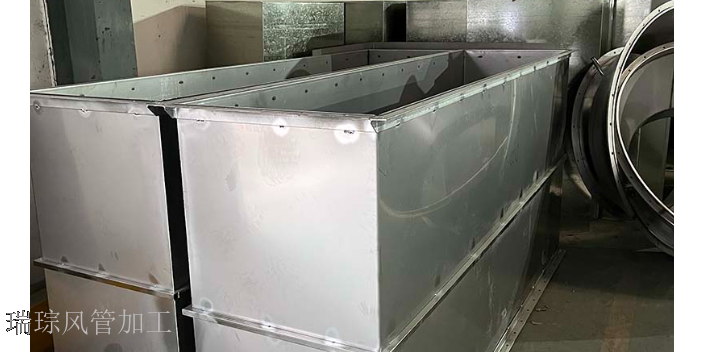
对于一些大型建筑项目,通风管道的安装空间有限,这就要求风管具有紧凑的结构和合理的布局。我们公司的专业设计团队会根据建筑的实际情况,进行风管的优化设计。通过采用新型的连接方式和特殊的弯头、三通等管件,减少风管的占用空间,提高空间利用率。同时,确保风管的通风性能不受影响,保证建筑室内空气质量。我们为多个大型商业综合体和公共建筑项目提供了高效、合理的风管解决方案,得到了客户的一致好评。在工业厂房的通风系统中,风管需要承受较大的风压和风量。我们公司生产的通风管道采用强度较高的材料和科学的结构设计,能够满足工业厂房的通风需求。通过对风管的壁厚、加强筋等进行合理设计,提高风管的抗压能力,防止在大风压下出现变形和破裂等问题。同时,注重风管的隔音降噪设计,减少通风系统运行时产生的噪音,为工人创造一个安静、舒适的工作环境。公司具备强大的非标风管定制加工能力,可适配特殊工况需求,完成各类异形管路的设计加工。成都风管生产制作
瑞琮环境引进科瑞嘉不锈钢 5 线,实现不锈钢焊接风管自动化加工,大幅提升加工精度与效率。成都风管生产制作
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一检查拼接处(涂抹肥皂水,气泡直径≤2mm为合格)、咬口处(用塞尺检查间隙≤0.1mm)与法兰连接处(密封垫压缩量是否在30%-50%),排查是否存在泄漏点。对于泄漏点,需根据位置采取针对性处理(拼接处补涂密封胶,咬口处重新咬合,法兰处更换密封垫),处理后需重新进密性检测,直至压力下降值符合标准,检测数据需记录在《通风管气密性检测报告》中,包含检测时间、压力值、下降量、处理措施等信息。 成都风管生产制作