商机详情 -
成都圆形风管加工定制电话
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导致加工缺陷(缺陷率≤0.3%)。 聚焦复合防火管道与废气治理配套管道加工,提供从设计到加工的一体化服务,助力客户高效通风。成都圆形风管加工定制电话
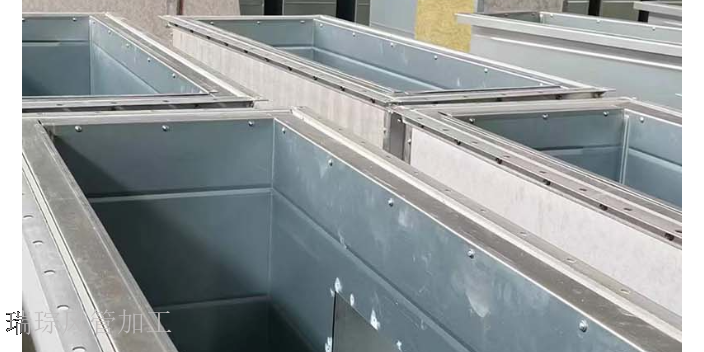
瑞琮环境不*专注于风管产品的生产与销售,更致力于为客户提供一体化服务,其中废气治理系统解决方案成为风管产品的重要配套服务。在工业生产与商业运营过程中,风管作为废气收集与输送的载体,其性能直接影响废气治理的效果。公司依托自身在风管领域的技术优势,结合对废气治理行业的深入理解,为客户提供从风管设计、生产、安装到废气治理设备配套的全流程解决方案。专业团队会根据客户的废气类型、排放量、处理要求等因素,优化风管的布局与规格,确保废气能够高效收集、稳定输送至治理设备,实现废气的达标排放。这种“风管产品+废气治理”的一体化模式,不*简化了客户的采购与施工流程,更保障了通风与废气治理系统的协同高效运行,为客户降低了综合成本,提升了环保治理效率,成为瑞琮环境区别于同行的重要特色服务。 成都通风管道生产安装立足成都崇州生产基地,专注各类风管加工,从原材料甄选到加工成型,全程严控品质与安全。
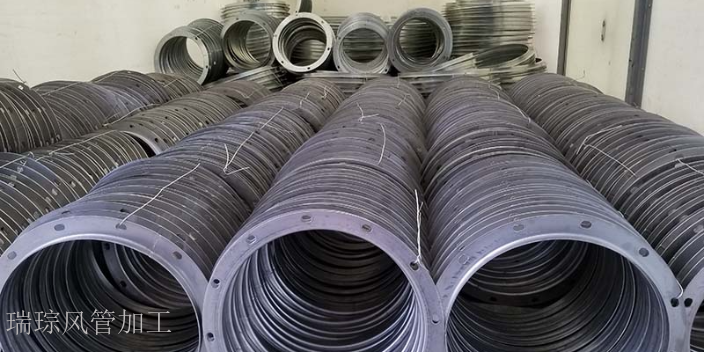
先进的生产设备是瑞琮环境保障风管产品质量与生产效率的支撑,公司在设备投入上不遗余力,引入了一系列行业的自动化生产装备。科瑞嘉不锈钢超级5线的投入使用,实现了不锈钢风管加工的高效化,大幅提升了风管的成型精度与生产效率;安尚川自动上料激光切割机具备切割速度快、切口平整、精度高的优势,能够处理不同规格的原材料,为后续加工环节奠定良好基础;广州元晟激光自动焊则确保了风管焊接处的牢固性与密封性,有效避免了传统焊接工艺可能出现的漏焊、虚焊等问题;无锡嘉旭整套自动化设备与华新达设备则构建了完整的自动化生产流水线,实现了从原材料加工到成品出厂的全流程自动化管控。这些先进设备的协同运作,不*大幅提升了风管的生产效率,缩短了交货周期,更重要的是确保了每一批次风管产品的质量一致性与稳定性,使瑞琮环境在规模化生产与个性化定制之间实现了高效平衡,为公司的快速发展提供了强大动力。
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2kg,避免划伤风管表面)、直角尺(精度±0.02mm)、弧形样板(精度±0.2mm),矫正前需将工具清洁干净(工具表面无灰尘、油污,清洁度≥95%),避免污染风管表面(污染率≤0.1%)。 秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。
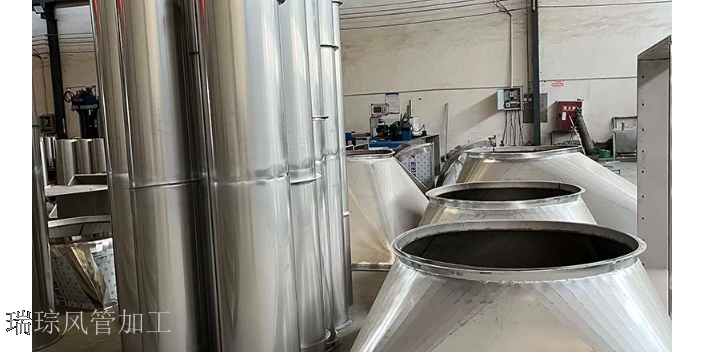
法兰加工是通风管连接稳定性的重要保障,不同连接场景对应不同的法兰类型。共板法兰加工无需额外焊接角钢,直接在风管端口通过设备压制出法兰边,加工效率较高,适合低压通风系统。加工时需控制法兰边的宽度与平整度,宽度误差需控制在1mm以内,平整度误差不超过0.5mm,避免影响后续拼接密封。角钢法兰则需先将角钢切割成对应长度,再通过焊接与风管端口连接,焊接时需保证焊点均匀,焊渣清理彻底,防止焊点凸起导致法兰面不平整,影响螺栓紧固效果。 公司不断升级加工工艺与设备,致力于打造更节能、更耐用的高品通风管道产品。成都风管法兰生产定制电话
瑞琮环境建立严格的加工质检体系,每一批风管成品都经过多重检测方可出厂。成都圆形风管加工定制电话
椭圆形风管的加工需先通过专业软件(如AutoCADPlant3D)计算展开尺寸,根据椭圆长轴(a)与短轴(b)确定展开半径(R=(a²+b²)/(2b)),展开误差需≤0.3mm。成型时使用数控椭圆成型机,分3-4次逐步压制(每次压制弧度增量≤15°),压制压力根据板材厚度调整(0.8mm镀锌钢板设为18-20MPa,1.0mm设为22-24MPa),避免一次性压制导致板材褶皱(褶皱高度≤0.2mm)。椭圆度控制是关键,需用椭圆度测量仪在风管两端及中间取3个截面,每个截面测4个点,椭圆度误差≤1%(如长轴1000mm时误差≤10mm)。为保证强度,需在长轴方向每隔1.2-1.5米增设加强环(材质与风管一致,宽度30-40mm),加强环与风管采用铆接固定(铆钉间距50-60mm),铆接后检查风管刚度(挠度≤L/250,L为风管跨度),确保满足安装与使用要求。 成都圆形风管加工定制电话