商机详情 -
成都风管配件生产定制厂家
不锈钢双层保温烟囱加工由内筒、保温层和外筒三部分组成。内筒采用不锈钢板卷制焊接,输送烟气;中间填充岩棉、硅酸铝等保温隔热材料;外筒用不锈钢板包覆保护。加工时要保证内外筒同心、保温层均匀、环缝连接严密,并配套固定支架、伸缩补偿、防雨帽、检修口和冷凝水排放结构。成都瑞琮环境科技有限公司按排烟温度和烟囱高度设计双层保温烟囱的直径、壁厚和保温厚度,自动化下料焊接保证筒体圆度和焊缝质量。产品用于商业厨房、锅炉、发电机和工业废气高空排放,具有散热少、外壁温度低、安全美观和耐腐蚀的特点。双层保温烟囱加工兼顾隔热安全。可靠的加工为通风系统创造长期价值。风管质量终归要落到加工与安装细节上。规范加工是风管工程不可缺少的环节。针对船舶特殊海洋环境,瑞琮环境提供高度耐腐蚀船舶用风管的定制加工服务。成都风管配件生产定制厂家
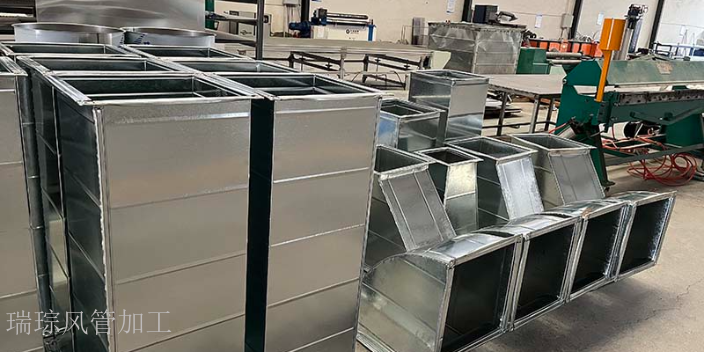
通风管批量生产的流程优化需从排版、设备调度、质量抽检三方面实施,排版时使用嵌套排版软件(如Optitex),将不同尺寸的风管展开图在板材上优化排列,材料利用率提升至85%以上(传统排版利用率70%-75%),减少边角料产生。设备调度采用流水线作业,按“裁剪→成型→焊接→防腐→检测”顺序布置设备,相邻设备间距1.5-2米,操作人员按工序分工(每人负责1-2道工序),生产效率提升30%-40%。质量抽检采用AQL抽样标准(AQL=1.0),每批次随机抽取5%的风管进行尺寸、气密性、涂层厚度检测,抽检不合格需加倍抽样,仍不合格则全检。同时建立生产台账,记录每批次生产数量、加工时间、设备状态、抽检结果,通过数据分析优化加工参数(如调整裁剪速度、焊接电流),稳定产品质量(合格率≥99.5%)。 风管生产方案公司严格遵循 GB 50014 标准进行钢质风管加工,按用途把控材料厚度与加工质量。
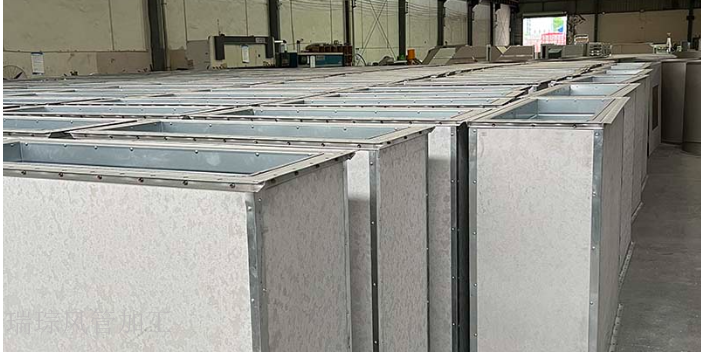
作为风管行业的专业企业,瑞琮环境始终将践行行业标准、严控质量底线作为企业发展的准则。公司严格遵循国家关于通风管道生产、防火安全、环保排放等方面的各项标准与规范,建立了完善的质量管理体系,从原材料入库到成品出厂,实现了全流程的质量管控。在生产过程中,每一道工序都有明确的质量标准与操作规范,技术人员与质检人员全程监督,确保生产过程符合标准要求;对于成品风管,公司会进行尺寸精度检测、密封性测试、耐压测试、防火性能检测等多项严格检测,只有全部指标达标后,才能交付给客户。通过对行业标准的严格践行与质量的严格把控,瑞琮环境的风管产品不*在市场中赢得了客户的信赖,更在行业内树立了规范经营、注重品质的良好形象,为行业的健康发展贡献了力量。
铆接在风管加工中主要用于法兰、加固件与风管本体的连接,用铆钉把角钢或扁钢法兰固定在管端,把加固框、支耳等配件固定在管壁。铆接点间距均匀、铆合牢固,法兰与管体贴合并保持垂直。相比焊接,铆接施工快、对镀锌层破坏小,在镀锌风管法兰连接中应用较多。成都瑞琮环境科技有限公司在风管加工中规范布置铆钉和螺栓孔,法兰铆接后校平,密封面平整,配合垫片保证连接严密。铆接、咬口、焊接和法兰工艺的合理组合,使不同材质和规格的风管都能获得牢固、严密、便于安装的连接结构。铆接工艺使法兰固定牢固可靠。符合标准与工况的加工才有持久价值。风管加工应当兼顾质量、效率与交期。可靠的加工为通风系统创造长期价值。风管质量终归要落到加工与安装细节上。公司搭建标准化规模化生产体系,多条自动化生产线并行,可快速响应大批量订单交付需求。
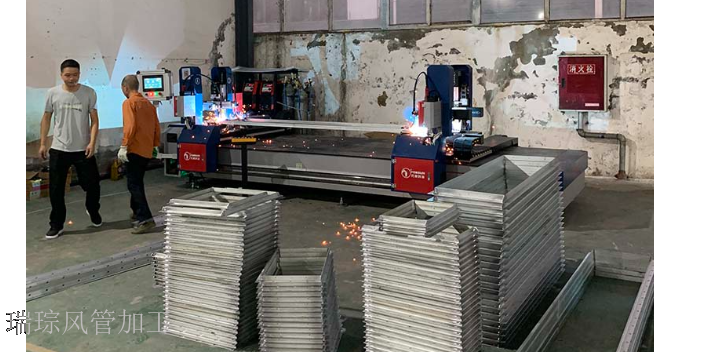
圆形风管加工通过下料、卷圆、合缝焊接或咬口、翻边和法兰装配完成。圆形风管受力均匀、刚度好,可用较薄板料承受较高压力,漏风率低,内部气流顺畅。加工关键在于控制圆度、直径偏差和纵缝质量,大直径风管还需设置加固圈。成都瑞琮环境科技有限公司采用科瑞嘉不锈钢超级五线等自动化设备卷制圆形风管,直管圆度好、纵缝直、焊缝或咬口严密,配套圆形弯头、三通、变径、天圆地方和法兰。圆形不锈钢焊接风管常用于工业废气、排油烟、除尘和室外烟囱,镀锌圆管也用于一般通风和空调主干管,公司可按直径和厚度批量加工。圆形风管加工省料承压且漏风少。规范加工是风管工程不可缺少的环节。风管产品需要以匠心态度把控工序。符合标准与工况的加工才有持久价值。公司采用激光自动焊工艺加工不锈钢风管,焊缝熔透均匀,有效规避变形、泄漏等质量问题。白铁皮风管加工制作
中核第二二建设 XTJ0001 项目管道加工任务的顺利交付,彰显我们在大型项目管道加工中的靠谱实力。成都风管配件生产定制厂家
不锈钢风管加工的质量检测贯穿全过程,是确保系统安全运行的关键。原材料需检查材质证明和力学性能报告,进行光谱分析验证成分,确保符合设计要求;下料后用游标卡尺检查尺寸偏差,折弯后用角度仪测量角度和直线度,偏差超标的必须返工。焊接后的风管需做气密性试验,试验时将风管两端用盲板封堵,通过空压机注入压缩空气至规定压力,保持 30 分钟,压力降不得超过 5%,例如设计压力 1000Pa 的风管,压力不得低于 950Pa。对于输送洁净空气的风管,还需进行洁净度检测,用无尘布擦拭内表面,灰尘颗粒数需符合 ISO 8 级及以上标准,确保内表面无油污、灰尘,满足医药行业 GMP 标准。成都风管配件生产定制厂家