商机详情 -
广西管束抽芯机厂家
实操调校技巧方面,遵循“先找平、后对中,先粗调、后精调,调整体、控角度”原则;地面松软区域必须铺垫钢板分散受力,防止抽装机作业中沉降跑偏;长管束优先采用多点支撑、随动托辊,全程约束管束下垂与侧向偏移。抽装全过程防偏斜配套控制措施,同轴度调校合格只是基础,若操作与支撑不当,仍会造成后期偏斜,需配套全过程管控措施。一是,控制抽装启动速度。初始抽出阶段采用低速匀速牵引,严禁瞬间猛启猛停,避免冲击载荷产生侧向分力,破坏中心轨迹。遇结垢卡涩时缓慢增压、逐步克服阻力,禁止强行硬拉导致管束侧向偏移挤靠壳体。腾亚机械拥有强大的经营管理实力。广西管束抽芯机厂家
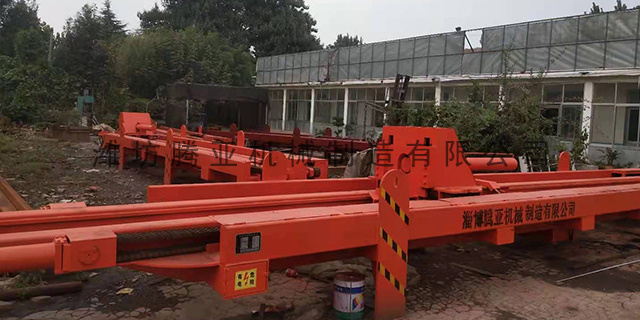
管束抽装机
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取不同的纠正措施,具体如下:轻微不同步的纠正措施:立即停止作业,调整双吊装或双牵引装置的运行速度,减慢移动较快一侧的速度,加快移动较慢一侧的速度,确保两端移动速度一致;若为受力不均导致的不同步,调整吊装绳索、牵引链条的张力,增大移动较慢一侧的牵引力度,减小移动较快一侧的牵引力度,均衡管束受力;安排专人用激光校准仪、卷尺实时监测两端移动距离,及时调整,直至不同步现象消除,再继续缓慢抽装。天津管束抽芯机定做腾亚机械拥有完整、科学的质量管理体系。
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校准仪检测管束轴线,确保与壳体轴线对齐;若为牵引力度不均导致的偏斜,调整牵引装置的力度,增大偏斜一侧的牵引力度,减小另一侧的牵引力度,缓慢牵引,实时监测管束位置,直至偏斜消除;若为壳体内壁阻力不均导致的偏斜,安排专人用用工具清理壳体内壁的杂物、结垢,消除局部阻力,再缓慢推进或抽出管束。
基础施工单位应提供混凝土配合比、养护记录及强度检测报告。若对基础强度存有疑虑,应委托具有检测资质的第三方机构进行回弹法或钻芯法复测,确保28天龄期强度达标。对于大型抽装机基础,规范明确要求进行预压强度试验。参考重要设备基础(如大型锻压设备、汽轮发电机组)的验收要求,抽装机基础在设备安装前应施加不低于设备总重1.25倍的预压载荷,预压时间不少于72小时,沉降量不超过2mm方可合格。这一要求的本质,是在设备正式作业前,提前消除基础的弹性变形与不均匀沉降。腾亚机械以完善的品质流程控制和质量检测体系,通过世界各地多质量体系认证。
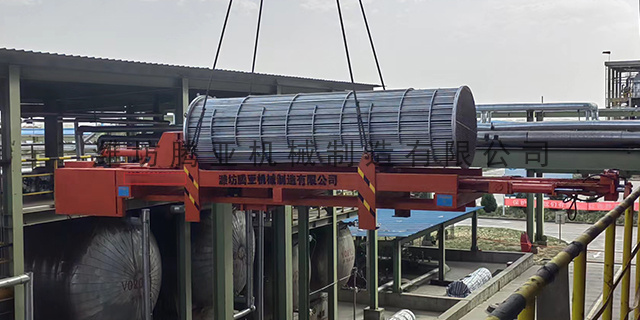
实际抽装作业中,管束卡涩、拉力突增往往不是单一诱因导致,而是结垢、腐蚀、偏心三者叠加,导致故障更为复杂、危害更大。例如,结垢与腐蚀叠加时,垢层会加剧腐蚀,腐蚀产物会进一步增厚垢层,形成“结垢—腐蚀—更严重结垢”的循环,使管束与壳体的间隙进一步减小,阻力大幅增大,卡涩更为严重,拉力突增幅度更高;偏心与结垢叠加时,偏心的管束会导致垢层在挤压部位堆积更厚,形成局部卡阻,抽装时阻力不均,不只会导致卡涩,还会加剧管束偏斜,甚至引发管束扭曲;腐蚀与偏心叠加时,腐蚀导致的管束变形会加剧偏心,偏心引发的挤压会加速腐蚀部位的损坏,导致管束与壳体粘连,卡涩无法缓解,拉力持续飙升。腾亚机械拥有热情耐心的售后服务团队。北京TYDW120换热器抽装机
潍坊腾亚机械制造有限公司,产品质量连万家。广西管束抽芯机厂家
二是导轨水平找平尺与等高垫块。配备高精度条形水平仪、标准厚度系列垫铁,高低偏差可快速加减垫片找平,替代传统随意垫石块、废钢板的粗放方式,精度可控、重复使用方便。三是侧向限位顶丝机构。抽装机机架加装可调侧向顶撑螺栓,调校左右同轴度时可微量进退微调,无需整体挪动机身,大幅节省对位时间。四是管束前置辅助托辊。在换热器管口外侧增设可调高度活动托辊,既能支撑管束前端、减小挠度下垂,又可辅助微调中心高度,补偿同轴微小偏差,防止初始抽装就出现偏斜。广西管束抽芯机厂家