商机详情 -
浙江抽装机定做
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。腾亚机械拥有完善的质量管理体系。浙江抽装机定做
管束抽装机
拉力可调性:采用无级调压设计,拉力可在额定范围内准确调节(如10%-100%),配合压力表实时监控,适配不同重量、不同阻力的管束,避免过载或拉力不足。机械式抽装机分为丝杠式(电机+减速机+梯形丝杠)与链条式(电机+减速机+链轮链条)两类,通过刚性机械传动输出拉力,关键特点是拉力上限低、刚性冲击、可调范围窄。拉力上限:主流规格只5 吨 - 30 吨,较大不超过 45 吨,只适配直径≤1000mm、长度≤6m、重量≤15 吨的小型管束。例如,15 吨丝杠式抽装机只能抽装直径 800mm、长度 5m、重量 10 吨的轻型管束,无法应对重型或中度结垢管束。浙江抽装机定做腾亚机械引进先进的生产设备和独特的制作工艺。
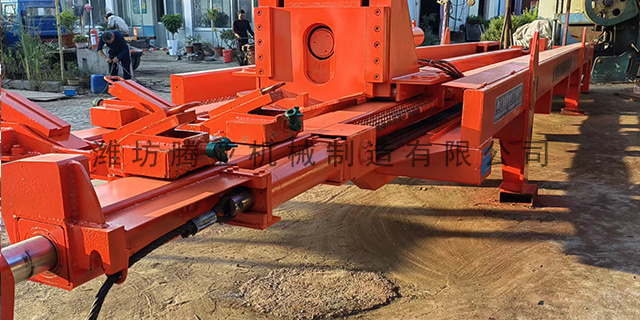
二是导轨水平找平尺与等高垫块。配备高精度条形水平仪、标准厚度系列垫铁,高低偏差可快速加减垫片找平,替代传统随意垫石块、废钢板的粗放方式,精度可控、重复使用方便。三是侧向限位顶丝机构。抽装机机架加装可调侧向顶撑螺栓,调校左右同轴度时可微量进退微调,无需整体挪动机身,大幅节省对位时间。四是管束前置辅助托辊。在换热器管口外侧增设可调高度活动托辊,既能支撑管束前端、减小挠度下垂,又可辅助微调中心高度,补偿同轴微小偏差,防止初始抽装就出现偏斜。
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。质量是公司自下而上的根基,但需人人来扶持——腾亚机械。
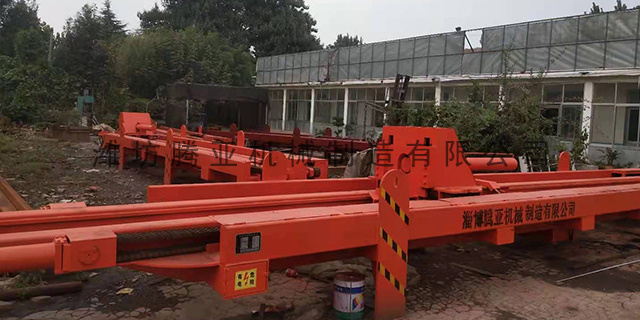
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。潍坊腾亚机械制造有限公司注重专业结构与层次结构的梯队建设。陕西TYDW260换热器管束抽装机
潍坊腾亚机械制造有限公司,超越自我,致力未来。浙江抽装机定做
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升,远超正常范围;三是偏心导致的卡涩常伴随管束偏斜、晃动,抽装过程中可观察到管束姿态异常,若未及时发现,会加剧故障严重程度。偏心的形成主要与吊装操作、设备状态、操作规范等相关:吊装时,吊装点未对准管束重心,或吊装绳索固定不对称,导致管束起吊后出现偏心。浙江抽装机定做