商机详情 -
TYDW280换热器抽芯机哪家好
管束重量15吨-30吨:选用30吨-45吨抽装机,适配直径800mm-1200mm、长度6m-8m中型管束,如45吨抽装机,可抽装长度8m、直径900mm以内管束;管束重量30吨-50吨:选用45吨-60吨抽装机,适配直径1200mm-1600mm、长度8m-10m中大型管束,需强化牵引系统与承重机架;管束重量≥50吨:选用60吨-130吨定制抽装机,适配直径≥1600mm、长度≥10m大型管束,采用液压驱动、重型导轨设计,确保牵引力稳定。管束直径越大,与壳体内壁接触面积越大,摩擦力与卡涩风险越高,需在基础吨位上增加直径修正系数。腾亚机械坚持“以人为本”的企业价值观和“共存共赢”的原则。TYDW280换热器抽芯机哪家好
管束抽装机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。TYDW280换热器抽芯机哪家好腾亚机械在产品规格配套方面占据优势。
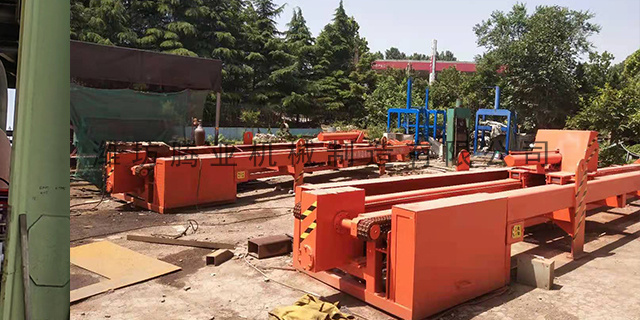
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。
模块化固定法:受限空间狭小,大型抽装机无法整体固定时,采用模块化拆分固定,将液压站、机架分别固定,液压站固定在安全区域,机架固定在换热器管口前方,确保各模块固定牢固,连接部位无松动,避免模块移位影响作业。固定复核:抽装机固定完成后,进行详细复核,检查支腿支撑情况、螺栓紧固程度、侧向支撑有效性、钢丝绳张紧度,采用扳手检查螺栓扭矩,确保符合要求;检查抽装机是否水平、重心是否居中,避免重心偏移导致固定失效。全程维护:抽装作业过程中,安排专人定期检查固定部件,每30分钟检查一次螺栓、支腿、侧向支撑,发现松动、变形立即停机,紧固修复后再继续作业;受限空间内,需定期检查固定部件的锈蚀情况,及时更换锈蚀部件;高空作业时,注意防风,避免风力导致固定部件受力过大。腾亚机械努力提高产品质量加大产品开发力度。
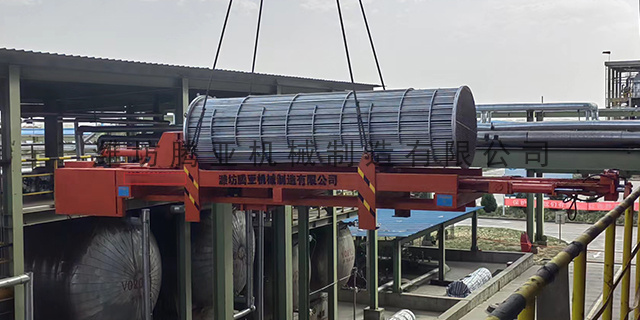
本流程无需复杂精密仪器,依靠挂线、水平仪、塞铁片、垫铁、钢直尺即可完成,步骤简洁、上手快、调校效率高,适合施工现场快速落地。前期准备与基准放线,首先清理换热器管口前方作业区域,平整地面,去除碎石、凹陷凸起,保证抽装机摆放区域地基坚实。以换热器管口内圆为基准,采用十字挂线法标定中心基准线:在法兰上下左右四个点位拉设水平与垂直基准线,确定壳体理论中心位置,向抽装机导轨方向延伸拉出平行基准线,作为对位参照。同时检查抽装机自身状态:检查导轨有无变形、托辊有无磨损、机架有无扭曲,提前校正设备自身几何精度,避免设备本体缺陷造成调校无效。腾亚机械拥有严谨严格的质量控制监控团队。TYDW280换热器抽芯机哪家好
腾亚机械希望在大家一起互利共赢情况下,共同发展。TYDW280换热器抽芯机哪家好
只看重量忽略摩擦力:部分选型只按管束重量选吨位,忽视结垢、接触面积导致的摩擦力,易出现牵引力不足;行程只匹配管束长度:未预留吊装与安全余量,导致管束无法完全抽出或吊装空间不足;小马拉大车:为降低成本选用小吨位设备,长期过载作业易引发设备故障、安全事故,反而增加维修成本;盲目追求大规格:过度增大吨位与行程,造成设备浪费、现场操作不便,降低作业效率。工业实践中,选型失误易导致 “大马拉小车”(成本浪费)或 “小马拉大车”(安全事故)。TYDW280换热器抽芯机哪家好