商机详情 -
管束抽装机定做多少钱
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。潍坊腾亚机械制造有限公司,质量带给你看得见的未来,说不出的精彩。管束抽装机定做多少钱
管束抽装机
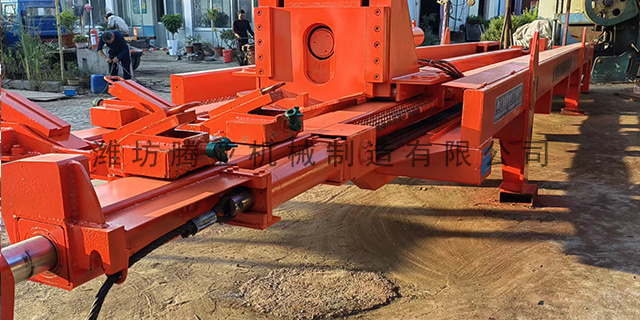
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。安微TYDW260换热器管束抽装机潍坊腾亚机械制造有限公司,以高质量的产品,满足广大新老用户的需求。
吊装平衡控制:根据抽装机重心位置,合理设置吊点,确保吊装过程中抽装机保持水平,避免倾斜;对于模块化抽装机,分部件吊装时,需确保每个部件吊装平衡,避免部件坠落;吊装过程中,安排专人观察抽装机状态,发现倾斜、摆动时,及时调整吊装角度、速度。高空吊装特殊管控:高空平台吊装时,抽装机吊装至平台上方后,缓慢下降,由专人在平台上引导就位,避免抽装机碰撞平台边缘、防护围栏;吊装就位前,清理平台就位区域,确保地面平整,预留足够的操作空间;受限空间吊装时,利用手动葫芦微调抽装机位置,确保准确就位,避免与容器、墙体摩擦碰撞。
管束重量与直径、长度、材质正相关:小型管束:直径≤800mm、长度≤6m,重量通常≤15吨;中型管束:直径800mm-1400mm、长度6m-10m,重量15吨-45吨;大型管束:直径≥1400mm、长度≥10m,重量45吨-130吨及以上。抽装机吨位选型关键是克服管束总阻力,包括管束自重、管束与壳体间的摩擦力、介质黏附阻力及结垢卡涩阻力,需结合管束重量、直径及工况条件综合计算,预留充足安全余量。结合工业应用经验,不同重量管束对应的抽装机吨位选型区间如下(水平抽装、常规结垢工况):管束重量≤15吨:选用15吨-25吨抽装机,适配直径400mm-800mm、长度≤6m小型管束,如某型抽装机,较大抽力30吨,适配直径400mm-1400mm、长度6m以内管束。潍坊腾亚机械制造有限公司,客户是公司发展的源泉。
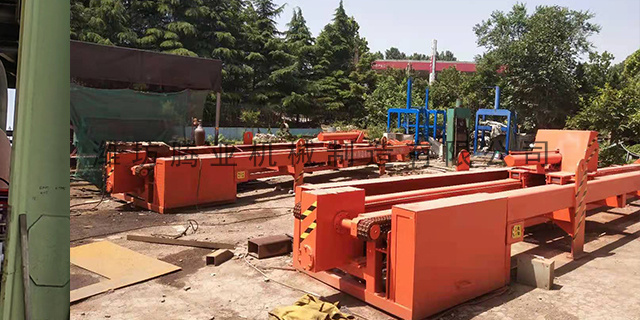
共性风险,无论高空还是受限空间,抽装机自身重量较大、重心较高,管束抽装时的牵引反作用力、管束偏斜产生的侧向力,都会增加设备滑移、倾覆的风险;作业人员安全意识不足、操作不规范(如吊装未试吊、固定未复核、防倾覆措施未落实),是引发安全事故的主要人为因素;设备自身缺陷(如机架变形、支腿损坏、制动失效),会降低吊装、固定、防倾覆的可靠性。高空/受限空间抽装机吊装安全措施,抽装机吊装是高空/受限空间作业的首要环节,关键要求是“准确定位、平稳吊装、避免碰撞”,需从吊装前准备、吊装过程管控、吊装后就位检查三个阶段,落实全流程安全措施。腾亚机械确保生产出质量过关的产品。湖南换热器管束抽芯机
诚信品质,精彩世界——腾亚机械。管束抽装机定做多少钱
吊装前准备工作,1.作业方案编制与审批:结合作业环境(高空平台高度、受限空间尺寸)、抽装机参数(重量、尺寸、重心位置)、管束规格,编制专项吊装方案,明确吊装设备选型、吊装路线、吊装点位、人员分工,经技术部门、门审批合格后,方可开展作业;方案需重点考虑高空风力、受限空间吊装限制,制定应急处置预案。2.吊装设备选型与检查:根据抽装机重量、吊装高度、作业空间,选用合适的吊装设备——高空平台作业优先选用小型塔式起重机、高空作业平台配合卷扬机,受限空间作业选用手动葫芦、小型电动葫芦(需满足空间尺寸要求);吊装设备需经检验合格,重点检查吊钩、钢丝绳、滑轮、制动装置,确保无磨损、无断裂、制动可靠;钢丝绳选用与抽装机重量匹配的规格,安全系数不低于6倍。管束抽装机定做多少钱