商机详情 -
西藏换热器拆芯机
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。西藏换热器拆芯机
管束抽装机
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受力均匀分布:抽装机固定时,确保各支腿、固定点位受力均匀,避点受力过大导致地面沉降、固定失效;高空平台作业时,通过调整支腿高度,使机架水平,受力均匀;受限空间作业时,优化固定点位,增加固定支撑点,分散载荷。湖北TYDW200换热器管束抽芯机潍坊腾亚机械制造有限公司注重专业结构与层次结构的梯队建设。
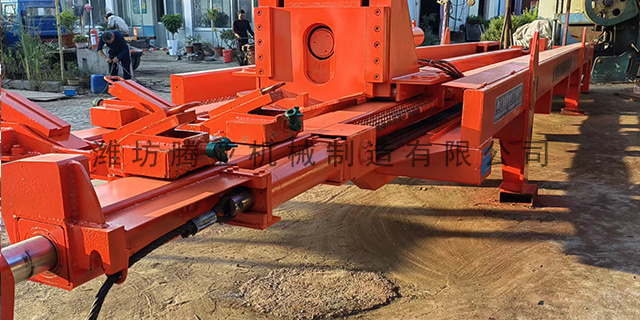
实操调校技巧方面,遵循“先找平、后对中,先粗调、后精调,调整体、控角度”原则;地面松软区域必须铺垫钢板分散受力,防止抽装机作业中沉降跑偏;长管束优先采用多点支撑、随动托辊,全程约束管束下垂与侧向偏移。抽装全过程防偏斜配套控制措施,同轴度调校合格只是基础,若操作与支撑不当,仍会造成后期偏斜,需配套全过程管控措施。一是,控制抽装启动速度。初始抽出阶段采用低速匀速牵引,严禁瞬间猛启猛停,避免冲击载荷产生侧向分力,破坏中心轨迹。遇结垢卡涩时缓慢增压、逐步克服阻力,禁止强行硬拉导致管束侧向偏移挤靠壳体。
只看重量忽略摩擦力:部分选型只按管束重量选吨位,忽视结垢、接触面积导致的摩擦力,易出现牵引力不足;行程只匹配管束长度:未预留吊装与安全余量,导致管束无法完全抽出或吊装空间不足;小马拉大车:为降低成本选用小吨位设备,长期过载作业易引发设备故障、安全事故,反而增加维修成本;盲目追求大规格:过度增大吨位与行程,造成设备浪费、现场操作不便,降低作业效率。工业实践中,选型失误易导致 “大马拉小车”(成本浪费)或 “小马拉大车”(安全事故)。腾亚机械一直稳步快速发展。
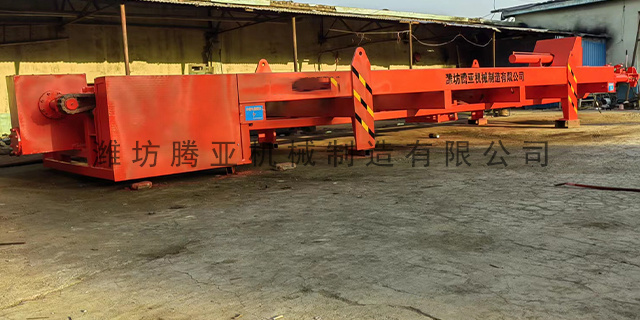
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校准仪检测管束轴线,确保与壳体轴线对齐;若为牵引力度不均导致的偏斜,调整牵引装置的力度,增大偏斜一侧的牵引力度,减小另一侧的牵引力度,缓慢牵引,实时监测管束位置,直至偏斜消除;若为壳体内壁阻力不均导致的偏斜,安排专人用用工具清理壳体内壁的杂物、结垢,消除局部阻力,再缓慢推进或抽出管束。潍坊腾亚机械制造有限公司,每天进步一点点。福建换热器抽装机
潍坊腾亚机械制造有限公司,质量带给你看得见的未来,说不出的精彩。西藏换热器拆芯机
拉力上限:主流规格覆盖30吨-130吨,定制机型可达200吨,可轻松应对直径1400mm以上、长度10m以上、重量50吨以上的重型管束。例如,75吨液压抽装机可稳定抽装直径1200mm、长度8m、重量28吨的中型管束,且能克服结垢卡涩产生的附加阻力。拉力稳定性:液压油具有缓冲吸震特性,拉力波动控制在±2%以内,抽装过程无冲击、无卡顿,避免管束因瞬间拉力突变导致管板变形、换热管弯曲或焊缝开裂。尤其适配结垢严重、局部卡涩的管束,可通过缓慢增压逐步克服阻力,保护设备本体。西藏换热器拆芯机