商机详情 -
湖北换热器管束抽装机定做多少钱
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆;定期检查固定螺栓、侧向支撑、钢丝绳,发现松动及时紧固。地基加固固定法:受限空间地面承载力不均时,先对地面进行加固,铺设钢板(厚度≥12mm)、碎石垫层,增大地面承载力,避免抽装机就位后沉降;抽装机支腿下方铺设防滑垫、垫板,确保支腿受力均匀,防止滑移。腾亚机械努力提高产品质量加大产品开发力度。湖北换热器管束抽装机定做多少钱
管束抽装机
粗对位:抽装机整体就位初调,将抽装机行驶或吊装至换热器管口正前方,使导轨大致与管口对齐,进行粗调对位。肉眼观察导轨中心与管口十字基准线基本重合,前后距离满足管束较大行程与吊装预留空间,初步固定抽装机位置,锁紧行走制动装置,防止设备滑移。粗对位目的是缩小偏差范围,为精调节省时间,避免大范围反复挪位。精调一是步:垂直高低同轴度调校,利用水平仪分别检测换热器壳体水平度、抽装机机架导轨水平度。以壳体中心高度为基准,测量导轨前后两端托辊顶面与壳体中心的高低差值。辽宁TYDW240换热器抽装机腾亚机械走自主创新可发展的战略路线。
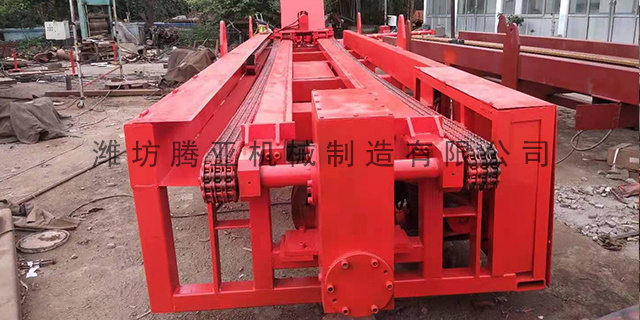
在工业生产领域,管壳式换热器因结构坚固、耐高温高压、适用介质广等优势,成为应用较广阔的换热设备。换热器管束由管板、换热管、折流板等组成,长期接触水、蒸汽、化工介质后,易产生结垢、腐蚀、泄漏等问题,需定期将管束从壳体内抽出进行清洗、修复或更换。管束抽装作业属于高空、重型特种作业,传统人工吊装或简易牵引方式存在效率低、风险高、易损伤管束与壳体等缺陷。管束抽装机(又称管束抽芯机、管束拉出机)是专为换热器管束抽装设计的用设备,集成机械牵引、液压驱动、承重导轨、遥控操作等功能,可准确、安全完成管束抽出与装入作业。
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。潍坊腾亚机械制造有限公司,全体员工真诚为您服务。
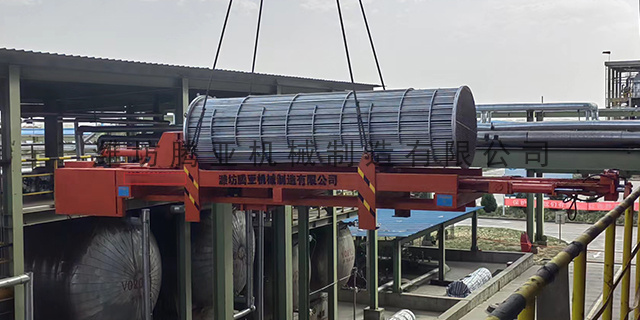
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。腾亚机械凭着良好的信用、优良的服务与多家企业建立了长期的合作关系。浙江管束抽装机租赁多少钱
潍坊腾亚机械制造有限公司,以诚实的信念,承诺优良的服务。湖北换热器管束抽装机定做多少钱
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。湖北换热器管束抽装机定做多少钱