商机详情 -
江西抽装机价格
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。腾亚机械一直稳步快速发展。江西抽装机价格
管束抽装机
受限空间作业关键风险,1.吊装风险:受限空间(如密闭厂房、设备夹层、地下机房)进出口狭窄,吊装设备无法直接进入,需采用小型吊装设备或手动葫芦,吊装效率低、精度差;空间内光线昏暗、视线受阻,吊装过程中易发生抽装机与容器、墙体碰撞,损坏设备或造成空间坍塌。2.固定风险:受限空间地面多为回填土、混凝土破损地面,承载力不均,抽装机就位后易发生沉降;空间狭小无法设置充足的固定点位,固定方式受限,受牵引反作用力影响,设备易发生侧向滑移;部分受限空间内存在腐蚀性介质,会加速固定部件(螺栓、垫铁)锈蚀,降低固定强度。3.倾覆风险:受限空间内抽装机摆放位置受限,重心难以居中;管束抽装时牵引方向与设备重心不重合,易产生偏心力矩;空间内通风不良,设备运行产生的热量无法及时散发,可能导致部件变形,间接引发倾覆;一旦发生倾覆,空间狭小无法快速疏散人员、处置设备,事故后果加剧。江西抽装机价格腾亚机械拥有先进的生产设备,独特的工艺技术。
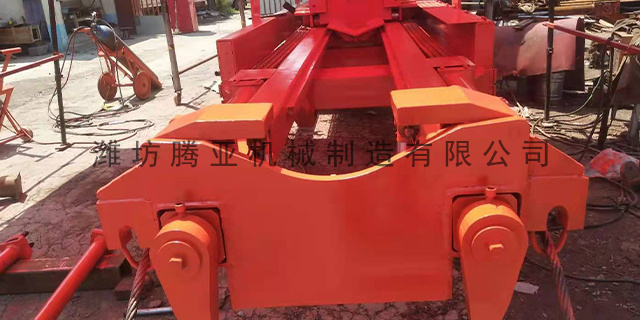
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。
吹扫操作步骤:(1)连接吹扫管道:将吹扫介质管道与换热器相连的放空阀或排污阀连接,确保连接牢固,无泄漏;吹扫管道上安装压力表、流量计,实时监测吹扫压力与流速。(2)缓慢开启吹扫阀门:逐步开启吹扫介质阀门,控制吹扫压力(不超过管道额定压力的80%)与流速,避免吹扫压力过高损坏管道、换热器;吹扫过程中,交替开启换热器进出口阀门,确保换热器内部所有区域都能被吹扫到位,无死角。(3)吹扫效果检查:吹扫一段时间后,在放空口取样分析,检查吹扫后介质残留量;对于易燃易爆介质,残留量需低于下限的10%;对于有毒有害介质,残留量需符合国家职业卫生标准;对于无明确标准的介质,吹扫至放空口无明显介质流出、无异味为止。腾亚机械在国内外拥有稳定合作的客户群体。
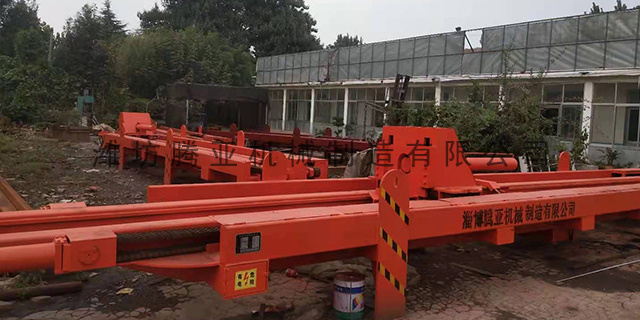
偏心(管束轴线与换热器壳体轴线偏移)是导致管束卡涩、拉力突增的隐性诱因,易被忽视,但其危害较大,常导致设备不可逆损伤。偏心导致卡涩、拉力突增的关键机理是:管束安装或拆卸过程中,因吊装不当、对位偏差、管束变形等原因,导致管束轴线与壳体轴线出现偏移,形成偏心,抽装时,偏心的管束与壳体内壁、管板发生局部挤压、摩擦,阻力大幅增大,导致管束卡涩抽不动;随着牵引拉力的增大,挤压、摩擦加剧,拉力会突然飙升,若继续加力,会导致管束弯曲、管板变形、管口撕裂等严重损伤。腾亚机械在产品规格配套方面占据优势。江西抽装机价格
腾亚机械凭着良好的信用、优良的服务与多家企业建立了长期的合作关系。江西抽装机价格
模块化固定法:受限空间狭小,大型抽装机无法整体固定时,采用模块化拆分固定,将液压站、机架分别固定,液压站固定在安全区域,机架固定在换热器管口前方,确保各模块固定牢固,连接部位无松动,避免模块移位影响作业。固定复核:抽装机固定完成后,进行详细复核,检查支腿支撑情况、螺栓紧固程度、侧向支撑有效性、钢丝绳张紧度,采用扳手检查螺栓扭矩,确保符合要求;检查抽装机是否水平、重心是否居中,避免重心偏移导致固定失效。全程维护:抽装作业过程中,安排专人定期检查固定部件,每30分钟检查一次螺栓、支腿、侧向支撑,发现松动、变形立即停机,紧固修复后再继续作业;受限空间内,需定期检查固定部件的锈蚀情况,及时更换锈蚀部件;高空作业时,注意防风,避免风力导致固定部件受力过大。江西抽装机价格