商机详情 -
广东管束抽芯机定做
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。腾亚机械产品质量稳定,品种多样。广东管束抽芯机定做
管束抽装机
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测要求,制定不同步、偏斜、晃动的应急处置预案;方案需经技术人员、安全人员审核通过后,方可实施。重庆TYDW180换热器抽装机腾亚机械一直稳步快速发展。
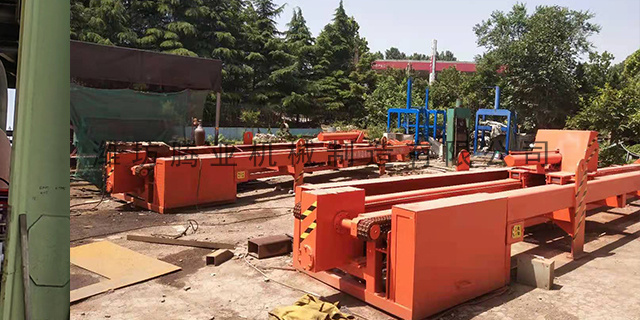
要实现快速调校,首先需明确同轴度偏差的来源,从源头规避误差,减少反复调整次数。一是,现场场地基础条件不佳。作业地面凹凸不平、混凝土路面破损塌陷、回填土地基承载力不均,抽装机就位后机架发生微倾斜、导轨局部沉降,直接导致中心线高低错位;换热器设备基础长期运行出现不均匀沉降,壳体管口中心本身存在高低、左右偏移,与设计基准线偏离。第二,抽装机就位摆放不规范。作业人员未按基准线定位,随意停靠摆放,导轨与换热器管口自然形成左右偏移与角度偏斜;抽装机自身机架长期使用产生轻微变形、导轨磨损不均、两侧托辊高度不一致,造成自身中心线偏移,即使外部对位准确,运行中仍会产生偏斜。
锚栓材质与强度等级,普通碳钢系列(Q235):适用于一般工况,成本低但耐腐蚀性差,不推荐用于海上平台或高腐蚀环境。高强度合金钢(40Cr):抗拉强度达12.9级(1200MPa),适用于重型设备。耐腐蚀不锈钢(316L):耐盐雾时长超5000小时,海上平台特别版必须采用此材质,该机型充分考虑了高湿和腐蚀环境,设备与锚栓均做了防腐处理。锚栓的抗拉强度应不低于500MPa(Q345B碳钢)或更高,具体取决于设备自重与动态载荷的计算结果。锚栓安装的精度要求堪称整个基础工程中较严苛的环节。腾亚机械引进先进的生产设备和独特的制作工艺。
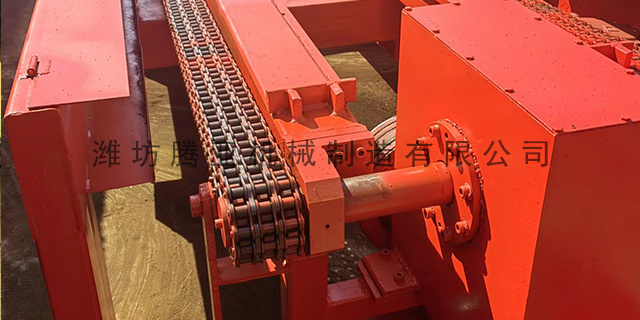
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。潍坊腾亚机械制造有限公司,客户是公司发展的源泉。广东管束抽芯机定做
潍坊腾亚机械制造有限公司,保证质量,是对社会的承诺。广东管束抽芯机定做
介质隔离是抽装作业前的首要安全步骤,关键目标是“彻底切断所有介质来源,确保换热器内部无残留、无压力、无泄漏”。介质隔离需遵循“详细排查、分级隔离、彻底吹扫、严格检测”的原则,按以下标准化步骤开展,覆盖所有与换热器相连的工艺管道、附属设备,杜绝遗漏任何一个介质风险点。成立隔离小组:由作业负责人、工艺技术员、安全员、操作工组成介质隔离小组,明确分工,作业负责人统筹协调,工艺技术员负责介质排查与方案编制,安全员负责全程监督,操作工负责现场操作。广东管束抽芯机定做