商机详情 -
合肥低噪尾座采购
精密尾座精良的铸造工艺是确保其整体结构刚性的基础。尾座主体通常采用铸造工艺制造,铸造质量直接影响其刚性、稳定性以及精度保持性。为确保铸造质量,制造商通常采用树脂砂铸造或消失模铸造工艺,这些工艺能有效减少铸造缺陷,如气孔、砂眼、缩孔等,使铸件组织致密、均匀。在铸造过程中,还会通过严格控制浇注温度、浇注速度以及冷却速度,避免铸件因温度应力产生裂纹或变形。铸件成型后,还需经过时效处理,消除内部残余应力,进一步提升结构稳定性,为后续高精度加工奠定基础,确保尾座在长期受力状态下仍能保持精度,不易出现形变。防过载尾座设计,保护精密机械与工件免受损伤。合肥低噪尾座采购
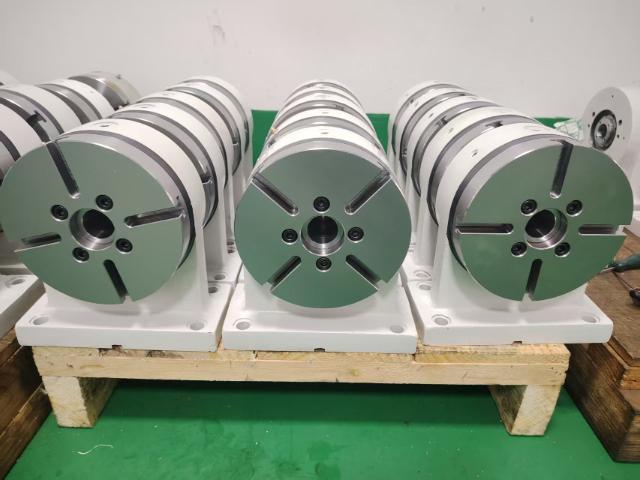
尾座作为机床关键从结构设计来看,好的尾座的主轴锥孔采用高精度研磨工艺,锥度公差控制在 0.002mm 以内,与顶针的贴合度达 99% 以上,可避免因配合间隙导致的工件径向跳动;而主轴套筒的进给机构搭载精密滚珠丝杠,每转进给精度高达 0.001mm,配合伺服电机的闭环控制,能精确调节顶紧力,既防止工件变形,又避免打滑现象。在实际加工场景中,精密尾座的底座与机床导轨采用刮研工艺,接触点数达每 25mm²16 点以上,确保尾座与主轴轴线的同轴度误差小于 0.005mm/m,即便长时间连续作业,也能通过恒温设计抑制热变形,维持稳定的精度表现。无论是模具加工中的深孔钻削,还是轴类零件的外圆磨削,精密尾座都如同 “定心锚”,以微米级的精度控制,为高精密工件的批量生产提供可靠保障。合肥低噪尾座采购尾座可灵活调节位置,适配不同长度工件的加工需求。
精密尾座对多种刀具的适配能力,大幅提升了机械加工的通用性与灵活性。在现代机械加工中,单一加工工艺往往无法满足工件的全部需求,需要使用车刀、铣刀、钻头、铰刀等多种刀具进行复合加工。若尾座只能适配特定刀具,会限制设备的加工范围,增加更换设备或工装的成本。精密尾座通过标准化的接口设计,可与多种刀具的夹持装置配合,例如通过莫氏锥度接口、BT 接口等通用接口,连接不同类型的刀具支架或刀具主轴,实现刀具的快速更换与安装。同时,尾座还能根据刀具的加工需求调整支撑位置与力度,例如在使用长柄铣刀加工工件侧面时,尾座可提供辅助支撑,减少铣刀的振动与形变;在使用钻头钻孔时,尾座可调整顶针高度确保钻头与工件中心对齐。这种适配能力让一台设备能完成多种加工工序,减少工件的装夹次数与转运时间,提升加工效率与精度一致性。
尾座针对不同加工工况的适配性进行优化设计,可从容应对批量生产、单件定制、高精度加工等多种作业场景。其底座采用加大接触面积设计,与机床工作台贴合牢固,在高速切削、重负荷加工中能有效分散受力,避免位移与振动。主轴套筒的伸缩行程可灵活调节,配合固定顶针、回转顶针的快速切换,既能满足长轴类零件的全程支撑,也能适配短工件的精确定位。整体结构具备良好的抗冲击性,关键部位的防护设计可减少铁屑、切削液对内部机构的侵蚀,适用于机械制造、汽车零部件加工、模具生产等多领域,为复杂工况下的加工作业提供稳定辅助。
自动尾座配合送料机,实现了棒料加工的全自动化无人值守。
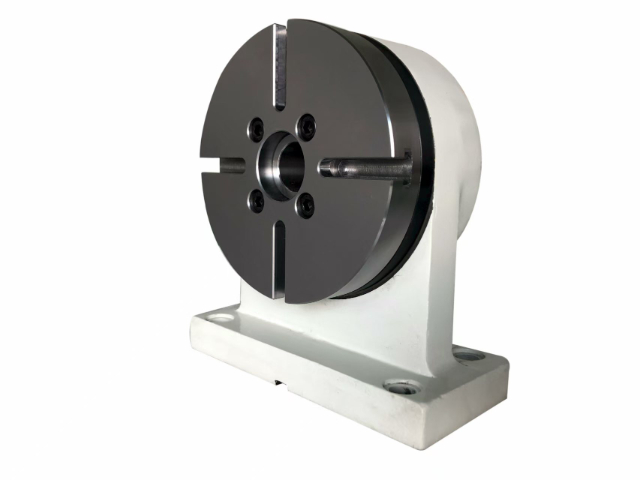
精密机械尾座与自动化上下料系统的适配,进一步提升了加工效率与生产自动化水平。在批量生产场景中,人工上下料不*效率低,还容易因操作失误导致工件装夹偏差。尾座通过预留标准化接口,可与机械臂、传送带等自动化上下料设备对接,实现工件的自动抓取、定位与装夹。例如,当自动化系统将工件输送至加工位置时,尾座可根据系统指令自动移动至指定位置,伸出顶针完成工件支撑,无需人工干预;加工完成后,尾座自动松开顶针,配合上下料系统将工件转移至下一工序。这种适配设计减少了人工参与环节,降低了人力成本,同时避免了人为操作误差,使生产效率提升 30% 以上,适用于汽车零部件、电机轴等大批量零件的自动化生产线。气动尾座响应迅速,满足高频次加工需求。合肥低噪尾座采购
维修尾座时,拆卸锥套要使用专门用的卸荷螺钉,切勿用力敲击。合肥低噪尾座采购
选择合适的顶针是发挥尾座性能的关键。对于普通精度的粗加工,普通回转顶针即可满足要求;对于高速精加工,则应选用高精度的高速回转顶针,其跳动精度通常在 0.005mm 以内。在加工非圆截面或偏心工件时,由于离心力较大,必须选用重型回转顶针,并适当降低转速。而在进行攻丝或车螺纹时,为了防止工件随刀具转动,有时需要使用端面拨动顶针或反顶针。根据加工材料的硬度和工艺要求,灵活选择硬质合金顶针或镶片顶针,能有效延长工具寿命。合肥低噪尾座采购