商机详情 -
甘肃EPS数控切割机设备厂
设备安全防护是EPS生产过程中保障人员安全的重要措施,需要从设备本身和使用管理两个方面加以落实。设备本身的安全防护包括机械防护和电气防护:运动部件如传动带、齿轮、丝杠等应设置防护罩或防护栏,防止人员在运行中接触受伤;电热丝和刀具等危险部位应设置隔离或警示,避免误触;电气部分应有可靠的接地、漏电保护和过载保护,高温和发热部件周围应保持清洁并远离可燃物。由于泡沫粉尘在一定条件下具有可燃性,设备和车间还需采取防静电和防火措施,除尘系统的运行和清理应符合安全要求。设备的安全装置如急停按钮、限位开关和保护装置应保持完好,不得随意拆除或短接,出现异常应及时修复。使用管理方面,应制定并执行操作规程,要求操作人员按规定使用设备,不进行违规操作;设备运行中人员应保持安全距离,不得在设备运行时进行清理或调整;日常应做好安全检查,及时发现和消除隐患。对于新员工,应经过安全培训后方可上岗。设备安全防护需要设备和管理的配合,把风险控制在可接受的范围,是保障生产安全的基础。淄博友利机电累积点滴改进,迈向优良品质!甘肃EPS数控切割机设备厂
预发泡珠粒的密度及其稳定性是EPS生产中的重要质量指标,对成型制品的强度、重量和尺寸都有影响。发泡倍率越大,珠粒密度越成的制品越轻,但其强度和尺寸稳定性可能会下降;发泡倍率较小则密度较高,强度和硬度提升,重量增加。因此密度需要根据制品的用途合理设定,保温用的制品偏向较低密度以兼顾保温与轻量,承重和浮力用的制品则偏向较高密度以保证强度。密度的稳定性同样重要:同一批珠粒如果密度波动较大,成型时会出现熔结不均、局部强度不足或收缩变形等问题,影响制品的一致性。影响密度稳定性的因素包括原料的发泡剂含量和珠粒规格、蒸汽压力和加热时间的稳定性、进料均匀程度以及环境温湿度等。为减少波动,生产中通常对预发过程实施参数监控,并对预发后的珠粒进行密度检测,必要时调整工艺或重新发泡。预发后的珠粒在输送和储存过程中也要避免过度挤压和长时间积压,防止珠粒变形或二次发泡。通过对密度和稳定性的控制,可以为成型环节提供质量稳定的原料,是保证EPS制品整体质量的基础。新疆苯板切割机设备厂家淄博友利机电以质量为生命”保障产品品质。
加工精度和加工效率是衡量EPS设备性能的两个重要方面,二者在设备设计与选用中需要结合具体需求加以平衡。加工精度通常由设备的机械结构、运动系统和控制系统的综合水平决定,表现为成品尺寸与设计尺寸的一致程度,其影响因素包括机架的刚性和稳定性、导轨和传动部件的精度、电机的定位能力以及温度控制对切口质量的影响。对于板材和型材加工,厚度和宽度的尺寸一致性是重点;对于造型和雕刻加工,轮廓的准确度和表面的平整度更为关键。加工效率通常用单位时间的产出、切割速度或加工周期来衡量,受到材料密度、工件厚度、加工复杂程度和设备运动速度等因素影响。一般来说,密度较高的泡沫切割速度较慢,形状较复杂的工件加工时间较长。精度和效率在一定条件下存在取舍:追求较高的切割速度可能会影响切口质量和尺寸精度,因此需要根据产品要求设定合适的加工参数。设备选型时应先明确产品的精度要求,再据此选择设备和设定效率目标,避免片面追求高效率而忽视了成品的合格要求,也避免过度追求高精度而增加不必要的成本。
EPS是可发性聚苯乙烯(ExpandedPolystyrene)的缩写,是以聚苯乙烯树脂为基体、加入发泡剂后经预发泡和模塑成型制得的轻质多孔高分子材料。其制造过程通常包括预发泡、熟化和模塑三个阶段:含有发泡剂的聚苯乙烯珠粒在蒸汽加热积膨胀,形成内部封闭气泡的珠粒,经熟化使发泡剂与空气充分交换,再在模具中二次加热熔结,得到具有一定强度和尺寸的泡沫块体或成型制品。EPS内部由大量单独闭孔构成,气体填充比例很高,因而密度很低,常见密度范围为8至30千克每立方米,低密度品类可更低,高密度品类则可达35至50千克每立方米。由于闭孔结构对热量传递的阻隔作用,EPS的导热系数较低,通常在0.030至0.041瓦每米每开之间,保温隔热性能良好;同时其吸水率低、缓冲性能好、质地轻、便于加工成型,抗压强度随密度增加而提高。EPS还具有较好的耐候性和化学稳定性,在建筑、包装、冷链、海洋浮力以及造型制品等领域得到应用。EPS的这些特性决定了其加工方式和相应装备的需求,也为EPS加工设备的发展提供了基础。友利塑机始终坚持 “讲团结,重科技,创品质,守信誉” 的治厂方针。

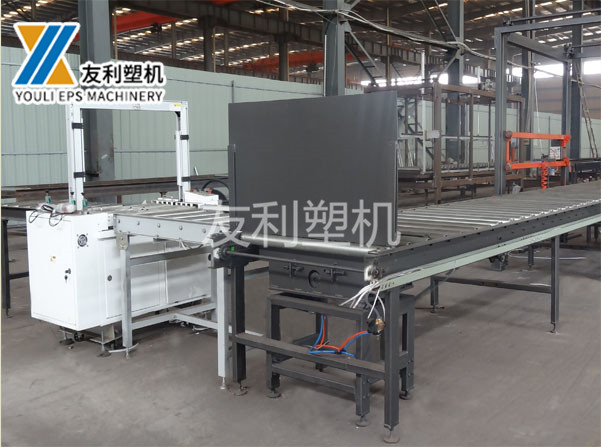
物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运和等待,提高整体效率。在生产流程中,需要输送的物料主要包括预发泡珠粒、熟化后的珠粒、成型块体和加工后的制品,以及需要回用的废料。珠粒的输送多采用气力输送方式,通过管道和气流把珠粒从预发机输送到熟化仓、储料仓或成型设备,具有布置灵活、封闭输送、减少撒漏和粉尘的特点;输送过程中需要控制风速和输送量,避免珠粒磨损或堵塞。块体和制品的输送多采用辊道、皮带或链板等机械输送方式,配合上料、定位和转运装置,与切割设备和包装设备衔接。切割线上,块体从一端进入,经各切割工位加工后从另一端输出,中间通过输送装置完成转运;边角料则由输送装置或负压装置引入回收破碎设备。为了实现生产的自动化衔接,各设备的运行节拍需要相互协调,并通过控制系统实现联动,使物料按顺序、按节拍流转,避免某一环节过快或过慢影响整体。物料输送与自动化衔接程度较高的生产线,能够减少人工干预、稳定生产节拍并降低劳动强度,是EPS生产向连续化、规模化发展的重要支撑,其设计和配置需要与前后工序的产能相匹配。淄博友利机电受行业客户的好评,值得信赖。湖南EPS板材成型机设备厂
友利塑机以发展求壮大,就一定会赢得更好的明天。甘肃EPS数控切割机设备厂
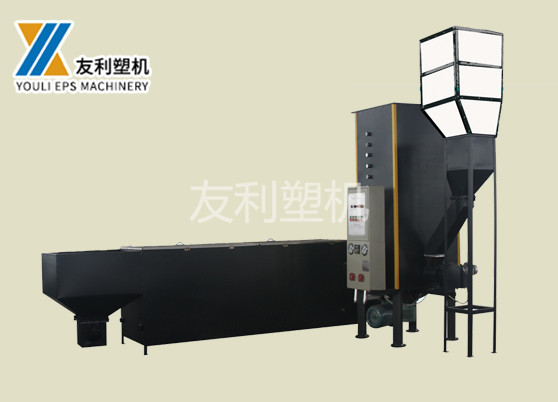
EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环节设备相互衔接,共同完成从原料到成品的生产。原料处理环节主要涉及珠粒的储存、输送和计量,常用料仓、输送管道和称量装置,保证珠粒稳定供给并便于管理。发泡成型环节是体系中的主体,包括预发机、熟化装置、成型机以及蒸汽、压缩空气和冷却水等相关配套系统,负责把珠粒加工成一定密度的块体或成型制品。切割加工环节由各类切割和雕刻设备组成,将块体加工成板材、型材和特定形状,是决定成品尺寸精度和外观质量的关键环节。包装环节主要包括包装机和相关输送、堆垛装置,用于成品的保护和运输准备。辅助回收环节包括边角料的破碎、输送和回用设备,以及生产过程中的除尘、排烟和物料回收装置,用于提高材料利用率和改善作业环境。一个完整的EPS生产设备体系,其各环节的产能需要相互匹配,避免出现某环节成为瓶颈而制约整体效率的情况,因此设备配置和整线设计通常需要统筹考虑产品方向、产能目标和场地条件。随着生产规模扩大和自动化程度提高,设备体系的成套化和联动控制程度也在不断增强。甘肃EPS数控切割机设备厂