商机详情 -
湖北EPS发泡设备厂家
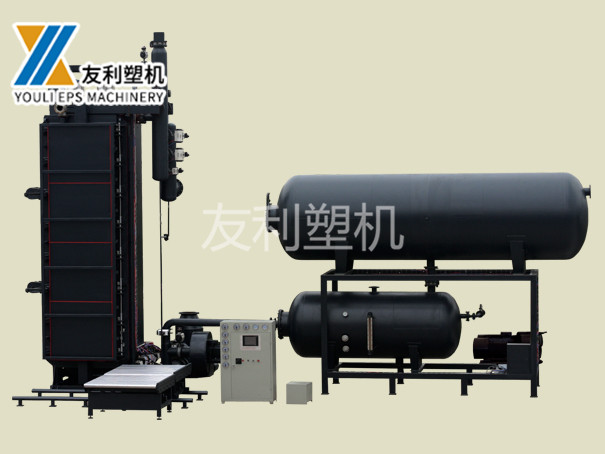
发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显。预发泡和成型过程都需要蒸汽加热,蒸汽的产生方式、管路的保温状况以及设备的热效率都会影响能耗水平;蒸汽在加热制品之后通常以冷凝水和废蒸汽的形式排出,如果热量未得到有效利用,会造成能源浪费。改善能耗的主要途径包括:优化工艺参数,使蒸汽用量与实际需要相匹配,减少过量通汽;加强蒸汽管路的保温和冷凝水回收,降低输送过程中的热损失;采用真空冷却等方式缩短成型周期,提高单位时间产出;对设备进行定期维护,保证蒸汽阀门和密封件的正常工作,减少泄漏。生产效率方面,成型周期由进料、加热、保温、冷却和脱模等环节的时间组成,缩短各环节时间而又不制品质量需要工艺与设备配合。较短的成型周期意味着更高的产出,但也对蒸汽和冷却系统的响应能力提出要求。此外,生产的批量组织、模具更换时间和设备故障停机等也影响整体效率。通过工艺优化、设备维护和生产组织的改进,发泡成型环节可以在一定程度上降低能耗、提高效率,从而提升EPS生产的综合效益。淄博友利机电我们将用稳定的质量,合理的价格,良好的信誉。湖北EPS发泡设备厂家
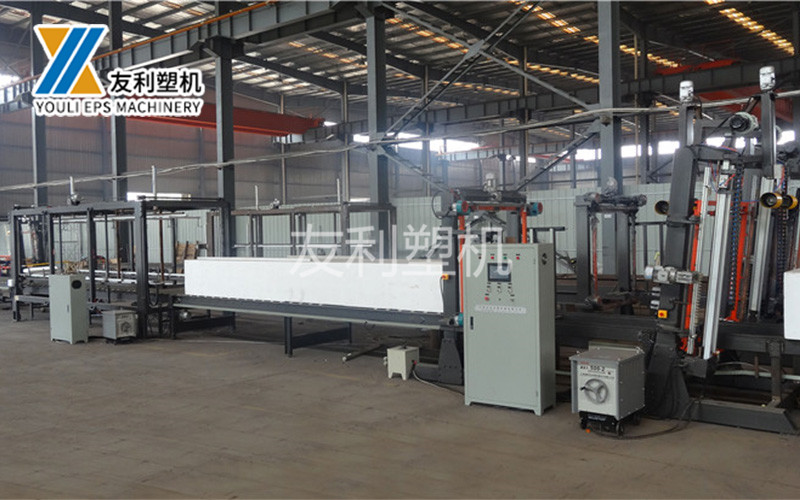
多丝切割是提高EPS加工效率的重要手段,通过在同一设备上布置多根电热丝,实现一次行程切割多件产品或同时分切多片板材,从而成倍提高产出。在多片板材加工中,多根水平电热丝按设定间距排列,当块体或板材通过切割区时,一次性被分切成多片厚度一致的板材,相比单丝逐片切割能够明显缩短加工时间,适合建筑保温板和包装用片的批量生产。在形状加工中,多根电热丝可同时切割多个相同图形,实现批量复制,对于广告字、模型部件等需要重复加工的产品有较高的效率优势。多丝切割的关键在于各电热丝之间的间距精度和温度一致性:间距误差会直接反映在成品尺寸上,温度不一致会导致不同丝切割出的切口质量存在差异。因此设备通常需要具备精确的丝距设定能力和稳定的多路温控,部分设备还配备自动调丝功能,以减少人工调整时间和误差。多丝切割虽然提高了效率,但也对设备的刚性和控制系统提出更高要求,电热丝数量较多时的张力保持和整体协调需要相应的结构设计支撑。合理使用多丝切割,并结合自动调丝和自动定位功能,可以在保证质量的前提下提升批量加工的效率。湖北EPS发泡设备厂家淄博友利机电周边生态环境状况好。

EPS预发机是EPS生产流程中的前端设备,其作用是把含有发泡剂的聚苯乙烯珠粒加热膨胀到预定密度,为后续成型提供符合要求的珠粒。其工作原理是利用蒸汽对珠粒进行加热,使珠粒内的发泡剂受热汽化,在珠粒内部形成压力并使其体积膨胀,从而降低堆积密度。预发过程在预发机的发泡筒内进行,筒内装有搅拌装置,在加热和搅拌的共同作用下使珠粒均匀受热膨胀,避免结团。设备的主要组成部分包括发泡筒、搅拌系统、蒸汽引入与控制系统、进料和出料装置以及输送系统等。发泡密度的控制主要依靠蒸汽压力、加热时间和进料速度等参数的调节:蒸汽压力较高、时间较长时发泡倍率较大、密度较低,反之则密度较高。为获得稳定的密度,设备通常配有相应的控制装置和密度检测手段,实现参数的精确调节和过程的连续控制。预发机按运行方式可分为间歇式和连续式等类型,不同形式的设备在产能、密度稳定性和操作方式上有所差异,可根据生产规模和产品要求选用。预发环节的质量直接影响后续成型和制品性能,因此预发机通常在密度稳定性和运转可靠性方面有较高要求。
切割设备在EPS加工体系中处在承接成型、面向成品的位置,是把块体或成型件加工成具体规格产品的关键环节。经过模塑成型得到的泡沫块体通常尺寸较大、形状为规则体,需要根据产品要求切割成一定厚度的板材、一定宽度的条材或特定形状的构件;形状成型制品有时也需要进行修边和二次加工。切割设备正是完成这些加工任务的手段,其加工精度和表面质量直接影响成品的外观和尺寸一致性,也在一定程度上决定了产品能否满足建筑、包装等应用的要求。按加工方式,切割设备主要包括热丝切割设备和数控切割与雕刻设备:热丝切割设备适合板材分片、条材切割和异形轮廓加工;数控切割与雕刻设备适合复杂二维轮廓和三维造型加工。按生产组织,切割设备既可以是单机形式,与成型设备配合使用;也可以组成连续切割生产线,实现块体上料、多工序切割、堆垛包装的连续作业,适应大规模生产。切割设备在整个体系中处于中间偏后的位置,向上承接成型块的规格与质量,向下决定成品的尺寸和形态,因此在设备选型时既要考虑本机的加工能力,也要兼顾上下游设备的产能衔接。淄博友利机电以质量求生存,以信誉求发展!
数控泡沫雕刻机是于加工泡沫类轻质材料的数控设备,属于轻型数控机床,通过旋转刀具的切削作用对泡沫进行雕刻、镂空、切割和立体成型,可用于浮雕、圆雕、刻字等多种加工形式。其工作原理是:设计文件经数控软件处理后生成刀具运动路径,控制系统驱动各运动轴带动主轴和刀具按路径移动,高速旋转的刀具削除材料,从而形成所需的形状和纹理。与热丝切割不同,雕刻加工借助刀具的机械切削,适合密度较高、需要精细表面处理和立体细节的加工,也可以加工木材、亚克力等非金属材料。设备的主要结构包括床身机架、龙门或工作台结构、运动系统、主轴系统和控制系统。床身通常采用焊接或铸造结构并经时效处理,以保证刚性和稳定性,减少加工中的振动变形。运动系统由导轨、丝杠或齿条传动与电机组成,带动刀具在三维空间运动;主轴为高速旋转部件,安装相应的刀具;控制系统负责路径生成和运动控制。由于泡沫材料质地较软、切削力小,这类设备的整体结构要求相对轻型数控机床略低,但对运动精度和除尘效果有一定要求,以适应精细加工和清洁生产。淄博友利机电大力弘扬开拓进取,企业精神。莱芜EPS数控切割机设备厂
友利塑机以质量求生存,以信誉求发展!湖北EPS发泡设备厂家
热丝切割是EPS加工中应用普遍的加工方式,其基本原理是利用通电的电阻丝产生热量,使电热丝温度升高到EPS材料的软化熔融温度以上,当电热丝与泡沫接触并相对移动时,接触部位的泡沫被熔化并气化,从而形成切口。EPS的熔融温度通常在100至120℃左右,加工中电热丝温度一般控制在200至400℃之间,具体温度依据泡沫密度、厚度和切割速度确定。热丝切割的突出特点是切口在高温下被轻微熔结封闭,形成较为光滑的切面,几乎不产生粉尘和碎屑,工件表面通常无需二次处理即可使用,这一点使其区别于机械切削。同时,热丝切割设备结构相对简单,主要由电热丝、张紧机构、加热电源、温控装置和机架组成,便于维护和操作。切割质量很大程度上取决于温度、速度和张力三个因素的配合:温度偏低或速度过快会造成切口拉丝、粘连;温度偏高会造成切口碳化、发黄;电热丝张紧不足会因受热伸长而下垂抖动,导致切口波浪或尺寸偏差。因此热丝切割通常需要根据材料和产品要求调整参数,并在运行中保持电热丝的正确张力。掌握这些要领,是获得稳定切割质量的基础。湖北EPS发泡设备厂家