商机详情 -
滨州EPS连续切割机设备
数控泡沫雕刻机是于加工泡沫类轻质材料的数控设备,属于轻型数控机床,通过旋转刀具的切削作用对泡沫进行雕刻、镂空、切割和立体成型,可用于浮雕、圆雕、刻字等多种加工形式。其工作原理是:设计文件经数控软件处理后生成刀具运动路径,控制系统驱动各运动轴带动主轴和刀具按路径移动,高速旋转的刀具削除材料,从而形成所需的形状和纹理。与热丝切割不同,雕刻加工借助刀具的机械切削,适合密度较高、需要精细表面处理和立体细节的加工,也可以加工木材、亚克力等非金属材料。设备的主要结构包括床身机架、龙门或工作台结构、运动系统、主轴系统和控制系统。床身通常采用焊接或铸造结构并经时效处理,以保证刚性和稳定性,减少加工中的振动变形。运动系统由导轨、丝杠或齿条传动与电机组成,带动刀具在三维空间运动;主轴为高速旋转部件,安装相应的刀具;控制系统负责路径生成和运动控制。由于泡沫材料质地较软、切削力小,这类设备的整体结构要求相对轻型数控机床略低,但对运动精度和除尘效果有一定要求,以适应精细加工和清洁生产。友利塑机以诚信为根本,以质量服务求生存。滨州EPS连续切割机设备

发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显。预发泡和成型过程都需要蒸汽加热,蒸汽的产生方式、管路的保温状况以及设备的热效率都会影响能耗水平;蒸汽在加热制品之后通常以冷凝水和废蒸汽的形式排出,如果热量未得到有效利用,会造成能源浪费。改善能耗的主要途径包括:优化工艺参数,使蒸汽用量与实际需要相匹配,减少过量通汽;加强蒸汽管路的保温和冷凝水回收,降低输送过程中的热损失;采用真空冷却等方式缩短成型周期,提高单位时间产出;对设备进行定期维护,保证蒸汽阀门和密封件的正常工作,减少泄漏。生产效率方面,成型周期由进料、加热、保温、冷却和脱模等环节的时间组成,缩短各环节时间而又不制品质量需要工艺与设备配合。较短的成型周期意味着更高的产出,但也对蒸汽和冷却系统的响应能力提出要求。此外,生产的批量组织、模具更换时间和设备故障停机等也影响整体效率。通过工艺优化、设备维护和生产组织的改进,发泡成型环节可以在一定程度上降低能耗、提高效率,从而提升EPS生产的综合效益。天津EPS线条生产全套设备生产厂家淄博友利机电为客户服务,要做到更好。
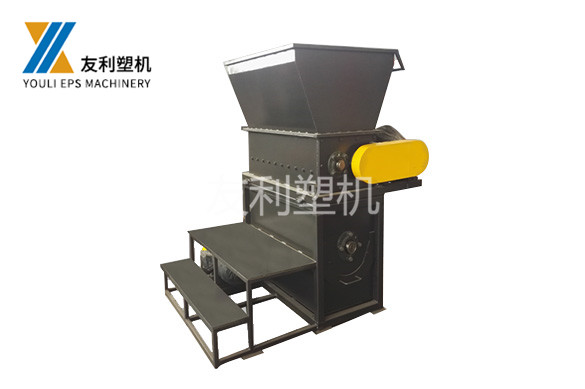
半自动数控设备:采购成本5万元+运营成本(人工6000元/月×12个月+能耗800元/月×12个月)=+维护成本1500元+废品损失(3%×1000米×10元×300天)=9万元→年总成本≈。全自动设备:采购成本30万元+运营成本(人工7000元/月×12个月+能耗1000元/月×12个月)=+维护成本3000元+废品损失(1%×1000米×10元×300天)=3万元→年总成本≈。从案例可以看出:日产量1000米时,半自动数控设备的年总成本低,性价比高;半自动台式设备虽采购成本低,但废品损失和人工成本高,总成本反而高;全自动设备采购成本高,适合更高产能(如日产量≥2000米)的场景——此时全自动设备的效率优势能摊薄采购成本,总成本反而更具优势。六、避坑指南:采购过程中常见的6个“陷阱”,一定要避开在EPS线条切割设备采购过程中,很多不良厂商会设置“陷阱”误导采购者,以下6个常见陷阱一定要避开:陷阱1:虚报参数,以次充好部分厂商会在设备参数上“造假”,比如将异步电机冒充伺服电机、虚报定位精度、夸大切割效率。避坑方法:要求厂家提供电机、控制系统等部件的品牌合格证;现场进行切割测试,用工具测量定位精度和切割效率,验证参数真实性。陷阱2:低价吸引。
调试和试运行是设备安装之后、正式生产之前的必要环节,其目的是检验设备运行状况、调整工艺参数并确认产品达到要求。调试通常从空载运行开始,检查各运动部件动作是否正常、控制系统是否灵敏、安全装置是否有效,确认无异常后再进行带料试运行。带料试运行阶段,通过实际加工或生产检验设备的加工能力和产品质量,重点观察切割或雕刻的尺寸精度、切口质量、表面平整度以及运行稳定性,并根据结果调整相关参数。对于发泡和成型设备,调试的重点是发泡密度、成型熔结质量和成型周期,需要通过调整蒸汽压力、时间和冷却方式等参数,使制品达到规定的密度、强度和尺寸要求;对于切割和雕刻设备,调试的重点是切割速度、温度、丝距或刀具参数,通过试切确定合适的参数组合。调试过程中通常需要记录各项参数和对应的产品质量,形成可以复现的工艺条件。试运行还应观察设备在连续运行下的表现,包括温度变化、振动情况和能耗水平,发现问题及时处理。调试和试运行需要由具备经验的人员操作,并与设备供应方的技术人员配合,确保设备能够稳定地投入正常生产。友利塑机公司坚持以“市场需求为导向,品质创新为基础,顾客满意为宗旨。
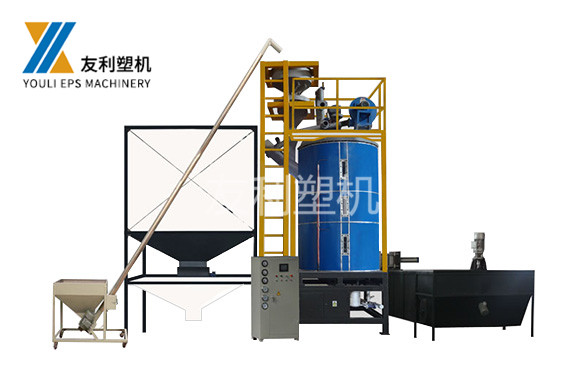
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。地理位置优越,交通十分便利。重庆EPS线条切割设备生产厂家
友利塑机交通便利,地理位置优越。滨州EPS连续切割机设备
EPS生产过程中会产生粉尘、蒸气和少量挥发性气体,做好除尘和废气处理既关系到作业环境的质量,也关系到生产的安全和合规。切割和破碎环节是粉尘产生的主要环节:热丝切割时产生的粉尘相对较少,但仍会有少量烟气和气味;机械切削和破碎过程中的粉尘较为明显。针对粉尘,通常采用局部除尘和整体通风相结合的方式,在产生粉尘的设备附近设置吸尘罩或吸尘口,通过管道把含尘气体引入除尘装置进行过滤处理,净化后排放;除尘装置的形式包括布袋除尘、滤筒除尘等,需要根据粉尘特性和风量选型,并定期清理或更换滤材以保持处理效果。成型和干燥环节会产生蒸气和带有一定气味的气体,通常通过车间通风系统排出,必要时进行相应处理。对于粉碎和回收设备,除尘、防静电和防火措施尤为重要,因为泡沫粉尘在一定条件下具有可燃性,需要采取相应的安全预防措施。废气处理的方式需要根据当地的相关要求确定,做到达标排放。整体来看,除尘和废气处理设备是EPS生产中保障环境和安全的必要配套,其处理能力和运行状况直接影响车间的工作条件和生产的可持续性。滨州EPS连续切割机设备