商机详情 -
德州EPS线条成套设备厂家
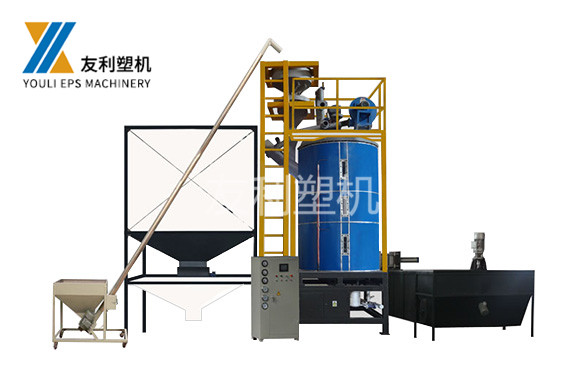
EPS预发机是EPS生产流程中的前端设备,其作用是把含有发泡剂的聚苯乙烯珠粒加热膨胀到预定密度,为后续成型提供符合要求的珠粒。其工作原理是利用蒸汽对珠粒进行加热,使珠粒内的发泡剂受热汽化,在珠粒内部形成压力并使其体积膨胀,从而降低堆积密度。预发过程在预发机的发泡筒内进行,筒内装有搅拌装置,在加热和搅拌的共同作用下使珠粒均匀受热膨胀,避免结团。设备的主要组成部分包括发泡筒、搅拌系统、蒸汽引入与控制系统、进料和出料装置以及输送系统等。发泡密度的控制主要依靠蒸汽压力、加热时间和进料速度等参数的调节:蒸汽压力较高、时间较长时发泡倍率较大、密度较低,反之则密度较高。为获得稳定的密度,设备通常配有相应的控制装置和密度检测手段,实现参数的精确调节和过程的连续控制。预发机按运行方式可分为间歇式和连续式等类型,不同形式的设备在产能、密度稳定性和操作方式上有所差异,可根据生产规模和产品要求选用。预发环节的质量直接影响后续成型和制品性能,因此预发机通常在密度稳定性和运转可靠性方面有较高要求。淄博友利机电以高质量的产品,满足广大新老用户的需求。德州EPS线条成套设备厂家
设备选型是EPS加工企业投资和生产的决策环节,需要综合考虑产品方向、加工要求、生产规模、场地条件和预算等多种因素。首先应明确加工对象和产品要求,包括工件的较大尺寸、形状复杂程度、材料密度范围以及成品的精度和表面质量要求,这些直接决定设备的类型和规格。其次要考虑生产规模和发展预期,批量大、连续生产的需求适合选用自动化和成套程度较高的设备和生产线,批量小而品种多的生产则适合灵活性和通用性较好的设备。场地条件也是限制因素,设备的尺寸、重量、供电容量和空间高度需要与实际场地相适应,较大的生产线还需要考虑物料流转和布局。设备的可靠性和维护便利性关系到长期运行的稳定性,应关注关键部件的质量和厂家的技术支持能力。此外,操作和维护的难度、能耗水平、备件供应和售后保障也会影响使用成本,宜在选型时一并考虑。对于需要与其他设备配套的生产,还要注意各环节产能的匹配和接口的协调。设备选型不应只依据单机参数或价格,而应结合自身实际需求和发展规划进行综合评估,尽量做到既满足当前需要,又为后续调整留有余地。威海EPS欧式构件设备价格淄博友利机电坚持科学管理规范、品质服务标准。

预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。
EPS是可发性聚苯乙烯(ExpandedPolystyrene)的缩写,是以聚苯乙烯树脂为基体、加入发泡剂后经预发泡和模塑成型制得的轻质多孔高分子材料。其制造过程通常包括预发泡、熟化和模塑三个阶段:含有发泡剂的聚苯乙烯珠粒在蒸汽加热积膨胀,形成内部封闭气泡的珠粒,经熟化使发泡剂与空气充分交换,再在模具中二次加热熔结,得到具有一定强度和尺寸的泡沫块体或成型制品。EPS内部由大量单独闭孔构成,气体填充比例很高,因而密度很低,常见密度范围为8至30千克每立方米,低密度品类可更低,高密度品类则可达35至50千克每立方米。由于闭孔结构对热量传递的阻隔作用,EPS的导热系数较低,通常在0.030至0.041瓦每米每开之间,保温隔热性能良好;同时其吸水率低、缓冲性能好、质地轻、便于加工成型,抗压强度随密度增加而提高。EPS还具有较好的耐候性和化学稳定性,在建筑、包装、冷链、海洋浮力以及造型制品等领域得到应用。EPS的这些特性决定了其加工方式和相应装备的需求,也为EPS加工设备的发展提供了基础。友利塑机我们将用稳定的质量,合理的价格,良好的信誉。

半自动数控设备:采购成本5万元+运营成本(人工6000元/月×12个月+能耗800元/月×12个月)=+维护成本1500元+废品损失(3%×1000米×10元×300天)=9万元→年总成本≈。全自动设备:采购成本30万元+运营成本(人工7000元/月×12个月+能耗1000元/月×12个月)=+维护成本3000元+废品损失(1%×1000米×10元×300天)=3万元→年总成本≈。从案例可以看出:日产量1000米时,半自动数控设备的年总成本低,性价比高;半自动台式设备虽采购成本低,但废品损失和人工成本高,总成本反而高;全自动设备采购成本高,适合更高产能(如日产量≥2000米)的场景——此时全自动设备的效率优势能摊薄采购成本,总成本反而更具优势。六、避坑指南:采购过程中常见的6个“陷阱”,一定要避开在EPS线条切割设备采购过程中,很多不良厂商会设置“陷阱”误导采购者,以下6个常见陷阱一定要避开:陷阱1:虚报参数,以次充好部分厂商会在设备参数上“造假”,比如将异步电机冒充伺服电机、虚报定位精度、夸大切割效率。避坑方法:要求厂家提供电机、控制系统等部件的品牌合格证;现场进行切割测试,用工具测量定位精度和切割效率,验证参数真实性。陷阱2:低价吸引。友利塑机热忱欢迎新老客户惠顾。莱芜EPS立式板机设备
我们愿与您共同努力,共担风雨,合作共赢。德州EPS线条成套设备厂家
雕刻软件和路径规划是把设计意图转化为实际加工动作的中间环节,其功能和使用水平影响加工效率和成品质量。加工前,设计图形通常先由设计软件绘制或导入,再由雕刻控制软件读取并处理,生成刀具的运动路径。路径规划需要考虑多个方面:刀具类型和直径的设定影响加工效果和路径间距,参数设置不当会造成加工不完整或重叠过多;切削方向、进给速度和主轴转速需要与材料和刀具相匹配,速度过快容易崩边或断刀,过慢则影响效率和表面质量;加工顺序的合理安排有助于减少空行程并保持工件稳定。控制软件通常具备图形导入、路径模拟、缩放旋转、镜像复制、阵列排布和断电续雕等功能,图形模拟可以在实际加工前预览加工过程,帮助发现路径问题。对于批量加工和排版加工,套料功能可以提高材料利用率。操作人员需要根据加工要求设置参数并检查路径,保证加工结果符合设计。由于不同加工对象的材料和形状差异较大,软件参数往往需要通过实际试切进行调整。掌握软件操作和参数调整,是有效使用数控雕刻设备、发挥其加工能力的基础,也是影响加工效率和质量的重要因素之一。德州EPS线条成套设备厂家