商机详情 -
淮口探伤前表面清理处理供应商
喷砂工序与涂装工序之间转运通道需做好防尘隔离,喷砂完成的洁净工件如果途经粉尘较多区域,空气中浮尘会重新附着在粗糙基材表面,污染活化表面,削弱涂层附着力。两条工序需设置密闭通道,工件转运采用封闭料框,减少工件裸露时间,降低粉尘污染风险。转运人员需佩戴洁净手套,禁止徒手触碰喷砂之后的工件表面,手上油脂会污染基材,影响涂层结合效果。尽可能缩短喷砂结束至底漆喷涂的间隔时长,潮湿环境下需严控间隔时间,防止工件快速返锈,保障涂层粘结性能稳定,提升涂装质量与工件防腐效果。精密工件处理推荐咨询四川孚多新能设备制造有限公司。淮口探伤前表面清理处理供应商
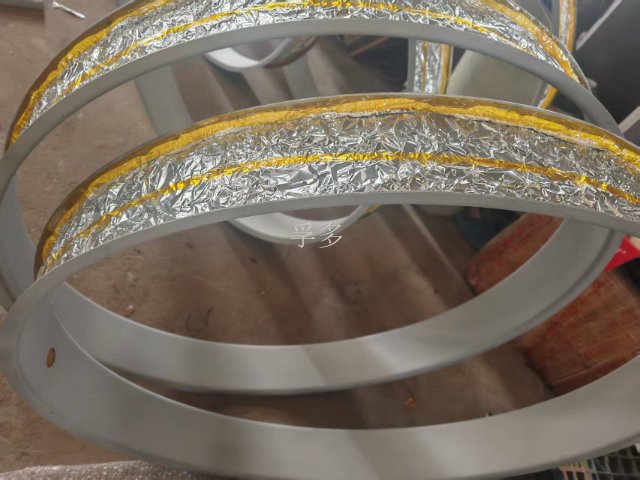
喷砂作业前的工件预处理工作直接决定终处理效果,工件表面若附着厚重油污、沥青、粘稠杂质,需提前采用溶剂清洗或高温除油方式清理干净。油污会包裹锈蚀层,阻碍磨料直接冲击基材,造成喷砂后局部残留锈迹,同时还会污染磨料,缩短磨料使用寿命。工件存在尖锐飞边、大型凸起焊瘤时,需优先通过打磨、切割方式修整,减少喷砂作业时长。按照工件尺寸、外形搭建工装支架,确保工件各个面都能充分受到磨料冲击,避免出现处理盲区。外形复杂的箱体、管件工件,需提前规划喷射行进路线,重点关注内壁、转角、焊缝等不易清理的区域。作业前还需检查工件材质厚度,薄壁构件需调低喷射压力,防止冲击变形,做好前期准备工作,才能保障喷砂处理均匀达标,为后续工序奠定良好基础。淮口去毛刺处理厂家公司采用喷砂加钝化一体化工艺。
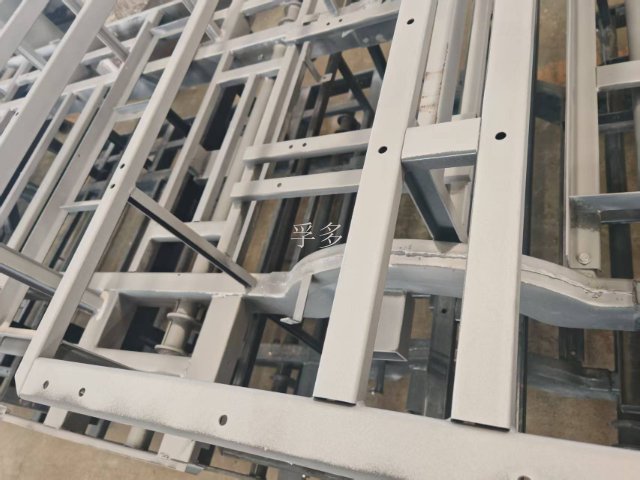
喷砂在五金制品加工中应用,各类五金配件、五金工具经过喷砂处理后,能够去除表面毛刺、锈蚀,提升表面平整度与美观度。同时,喷砂形成的粗糙纹理能够提升后续涂层附着力,增强五金制品的防腐性能,延长使用寿命。针对小型五金配件,可采用批量喷砂处理,提升作业效率;针对异形五金工件,可采用手动喷砂,灵活处理各个部位。合理控制参数,避免损伤五金工件表面精度,保障产品质量。喷砂处理后的五金制品外观质感更佳,市场竞争力得到有效提升。
铸件清砂可选用喷砂替代传统人工清砂,铸件成型之后表面附着型砂、烧结粘砂,高速磨料冲击能够剥离表面杂物,同时打磨平整铸件表面凸起毛刺,提升铸件表面质量。针对复杂型腔铸件,需选用小型伸入式喷,清理型腔内部残留砂料,确保型腔干净无残留。把控喷射压力,防止薄壁铸件冲击开裂,避免工件损坏。批量铸件喷砂之后,需检查型腔转角、肋板位置是否残留砂料,隐蔽区域及时补喷,确保处理。自动化喷砂产线能够大幅提升铸件清理效率,降低人工清砂劳动强度,稳定铸件表面质量,提升生产效率与产品合格率。表面处理厂家推荐四川孚多新能设备制造有限公司。
喷砂依托压缩空气形成高速气流,携带各类磨料持续冲击工件表面,实现表面清理、粗化与改性处理,是金属构件涂装前不可或缺的预处理工序。整套作业系统涵盖压缩空气供给装置、磨料储存仓、喷砂、输送管路及密闭作业空间,各部件协同运作保障作业效率。磨料颗粒高速撞击基材时,凭借冲击力剥离表面锈蚀层、氧化皮、油污及旧涂层,同时在工件表面形成均匀粗糙纹理,大幅提升后续油漆、涂层与基体的附着力。正式作业前需根据工件材质、表面处理目标精确选定磨料,钢材除锈常选用金刚砂、石英砂、钢丸,铝材、不锈钢等软质材料则选用质地偏柔和的磨料,避免基材表面产生过深凹坑。操作人员需合理调整喷射压力、喷射距离与喷射角度,压力过高易造成工件基材过度切削损伤,压力不足则清理效率低下。喷砂作业优先在密闭除尘厂房内开展,配套完整除尘回收系统,收集扬尘与废旧磨料,降低粉尘扩散,满足环保管控要求。工件完成喷砂处理后需及时转运至下一工序,避免长时间暴露在潮湿空气中再次返锈,保障涂层施工质量。公司为矿石开采行业提供喷砂服务。淮口去毛刺处理厂家
四川探伤前表面清理处理厂家推荐四川孚多新能设备制造有限公司。淮口探伤前表面清理处理供应商
喷砂后表面活化状态具备时效性,金属基材喷砂去除氧化层之后,表面化学活性提升,接触空气、水汽极易发生氧化,出现返锈现象。因此喷砂属于涂装前即时预处理工序,不能提前批量处理长时间存放,避免工件二次氧化。现场需合理规划生产节拍,控制喷砂产能与涂装产能匹配,处理完成工件快速进入下一道工序,缩短裸露存放时间。高湿度、盐雾环境会进一步缩短活化时长,必要时采用临时除湿保护,尽可能减少洁净基材裸露时间,规避二次氧化问题,保障涂层粘结性能稳定,提升涂装质量。淮口探伤前表面清理处理供应商