商机详情 -
四川粘接前表面处理供应商
喷砂参数试验是批量生产前必要环节,选用与工件同材质、同厚度试样,调整压力、距离、磨料规格开展多组试验,记录清洁度、粗糙度、基材损伤情况,筛选出色参数组合,为批量生产提供依据。试验参数需形成标准化作业指导文件,现场操作人员严格参照执行,避免随意调整参数导致质量波动。当工件材质、锈蚀程度发生变化时,需重新开展小样试验,不直接沿用原有参数,确保参数适配当前工件需求。依靠前期试验锁定区间,减少批量生产出现质量缺陷,降低材料与工件损耗,提升生产效率与产品质量。公司提供定制保密喷砂方案。四川粘接前表面处理供应商
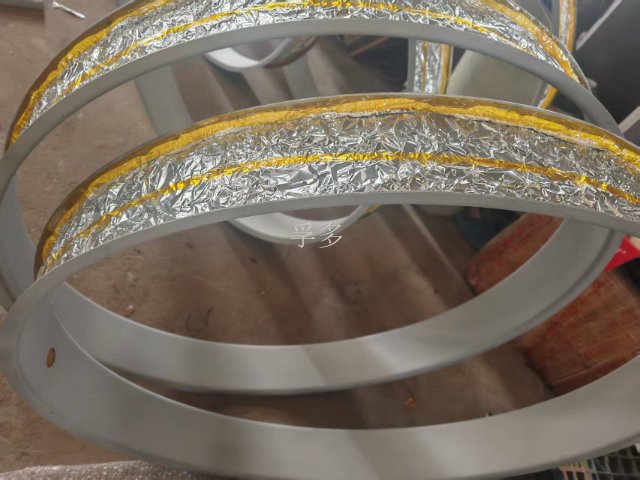
喷砂在航空航天零部件加工中应用严格,航空航天零部件对表面质量、性能要求较高,喷砂处理能够去除表面氧化皮、毛刺,提升表面清洁度与粗糙度,为后续涂层、热处理奠定基础。同时,喷砂能够改善零部件表面应力状态,提升零部件的抗疲劳性能与耐腐蚀性能,保障航空航天设备运行安全。针对精密航空零部件,需选用磨料,精确控制参数,避免损伤零部件精度。作业过程需严格遵循质量管控标准,确保处理质量达标,满足航空航天领域的严苛要求。四川粘接前表面处理供应商公司主要从事防腐、抗磨损、防粘等方面的专业研究和加工制作。
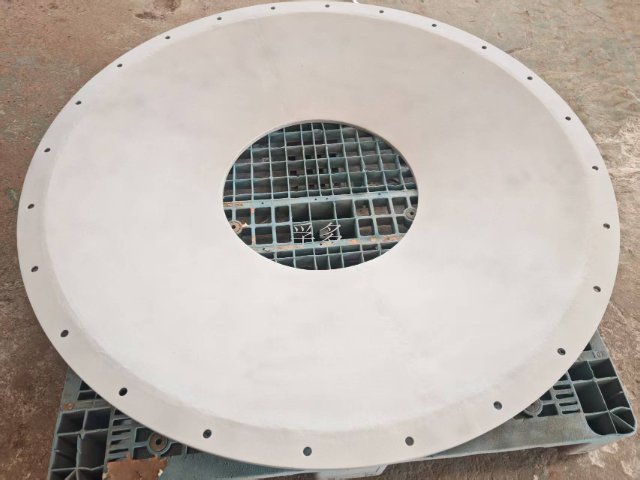
铸件清砂可选用喷砂替代传统人工清砂,铸件成型之后表面附着型砂、烧结粘砂,高速磨料冲击能够剥离表面杂物,同时打磨平整铸件表面凸起毛刺,提升铸件表面质量。针对复杂型腔铸件,需选用小型伸入式喷,清理型腔内部残留砂料,确保型腔干净无残留。把控喷射压力,防止薄壁铸件冲击开裂,避免工件损坏。批量铸件喷砂之后,需检查型腔转角、肋板位置是否残留砂料,隐蔽区域及时补喷,确保处理。自动化喷砂产线能够大幅提升铸件清理效率,降低人工清砂劳动强度,稳定铸件表面质量,提升生产效率与产品合格率。
喷砂工件表面粗糙度管控直接决定后续涂层附着力,粗糙度数值由磨料粒径、喷射压力、喷射距离共同决定。涂层施工对粗糙度存在明确区间要求,粗糙度过低,涂层缺少咬合结构,容易出现起皮脱落;粗糙度过高,涂层无法完全覆盖凸起峰尖,峰尖位置容易率先发生腐蚀。正式批量喷砂前需开展试样试验,测量试样表面粗糙度,调整参数直至满足设计指标。外形复杂工件不同位置冲击条件存在差异,需多点采集粗糙度数据,避免局部区域指标超标或不达标。喷砂完成后需及时检测粗糙度,指标合格方可移交涂装工序,从源头规避后期涂层失效风险,保障涂层与基材的结合强度,提升工件整体防腐性能。成都表面粗化处理推荐咨询四川孚多新能设备制造有限公司。
喷砂能够去除工件表面热处理产生的氧化皮,热处理之后金属表层形成致密氧化层,依靠常规打磨清理效率偏低,且容易损伤工件基体,喷砂磨料冲击可以快速剥离氧化皮,同时不损伤工件基体,提升清理效率。热处理工件需冷却至常温之后再开展喷砂,高温工件直接接触气流容易产生温差变形,还会加速磨料磨损,增加物料消耗。工件表面氧化皮厚度不均时,需适当调整喷射时长,保证氧化皮完全,不留残留。清理完成之后工件基材表面活化,后续热处理防护涂层、防腐涂层能够紧密结合,提升构件长期防护能力,延长工件使用寿命。公司为新能源行业的高磨损工况提供喷砂服务。四川金属表面处理服务
公司涂层施工能够满足不同行业对高性能涂层的需求。四川粘接前表面处理供应商
密闭喷砂房配套除尘系统是粉尘管控的关键设施,喷砂过程中磨料撞击基材会产生大量微细粉尘,粉尘无序扩散不只污染作业环境,还会危害操作人员呼吸系统健康。除尘系统需持续抽取房内含尘空气,通过多级过滤装置分离粉尘颗粒,过滤达标后再向外排放。定期清理除尘滤袋,滤袋堵塞会降低排风效率,造成房内粉尘浓度持续升高。喷砂房需设置密闭出入口,工件转运过程尽量减少开门频次,防止粉尘向外溢出。房内地面布置磨料回收沟槽,冲击后落下的磨料与粉尘混合物自动汇集,便于分选回收有效磨料。完善的除尘回收体系,既能改善作业环境,也能实现磨料循环利用,降低物料消耗,同时满足环保管控相关要求,实现清洁生产。四川粘接前表面处理供应商