商机详情 -
成都铸件喷砂加工厂家
在文物修复中发挥着重要作用,文物表面的老化污垢、锈蚀层会影响文物外观与保存状态,喷砂能够精确文物表面杂物,同时不损伤文物本体。文物修复喷砂需选用低压力、细粒度磨料,控制喷射力度,避免对文物造成二次损伤。作业过程中需密切观察文物表面状态,灵活调整参数,确保清理彻底且不破坏文物原貌。喷砂处理后,文物表面恢复原有质感,为后续修复、保护工作奠定基础,助力文物保护与传承。如有需要请联系四川孚多新能设备制造有限公司。我们将竭诚为您服务。表面处理厂家推荐四川孚多新能设备制造有限公司。成都铸件喷砂加工厂家
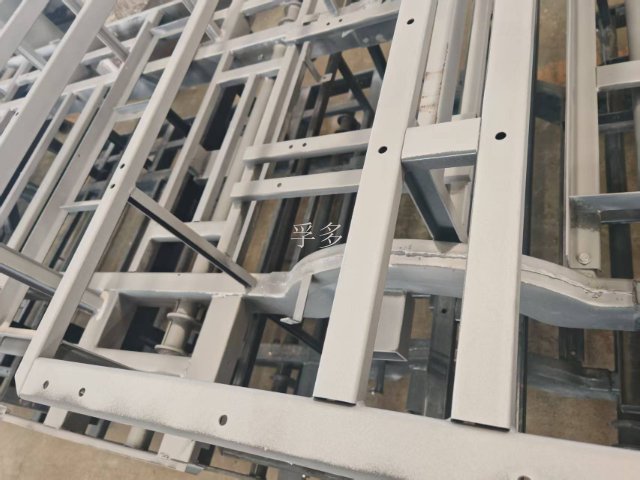
磨料颗粒形状直接影响清理模式,棱角形磨料以切削、剥离作用为主,适合重度锈蚀、厚氧化皮清理,处理效率高,能够快速达到高等级除锈标准;球形磨料依靠冲击挤压作用,适合表面应力强化、轻度除污,产生的表面粗糙度相对柔和,适配对表面平整度要求较高的工件。采购磨料时需结合工件处理目标选定颗粒形态,不可随意混用两类磨料,避免影响处理效果。循环使用过程中,棱角磨料持续撞击逐步破碎,棱角消失,清理能力下降,需定时筛分剔除过度磨圆的细小颗粒,持续维持磨料清理效能,保障作业质量与效率。喷丸强化公司为矿山机械行业提供喷砂服务。
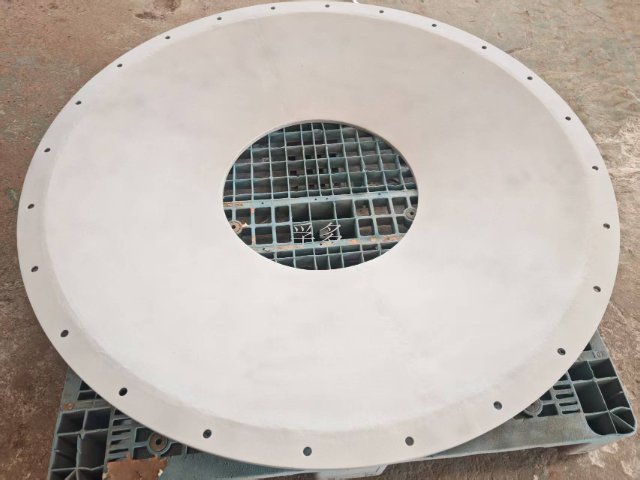
薄壁金属构件喷砂需要重点防控变形缺陷,板材厚度较小,高速磨料持续冲击产生的冲击力,容易造成板面弯曲、翘曲。处理薄壁工件需优先下调喷射压力,增大喷与工件距离,缩短单点停留时间,采用快速往复移动喷射方式,减少局部冲击载荷。工件需使用刚性工装多点支撑,减少悬空面积,分散冲击应力,避免受力不均引发变形。批量加工前需选取同规格试样开展试喷,观察试样是否出现变形,确定安全参数后再正式投产。完成喷砂后需轻拿轻放,避免工件受到额外外力叠加变形,精细化管控参数,在完成除锈粗化目标的前提下,比较大限度降低冲击载荷对薄壁基材的影响,保障工件尺寸精度。
自动化喷砂生产线适合大批量标准化工件连续处理,工件通过输送机构匀速进入喷砂舱,多支喷砂按照固定轨迹往复喷射,全程减少人工直接接触作业。自动化系统能够精确控制喷移动速度、喷射压力、喷射时长,批量工件表面处理效果高度统一,大幅降低人工操作带来的质量波动。产线可配套自动上下料装置,提升整体作业效率,适合板材、型材、标准铸件规模化加工。设备运行期间需定期检查喷磨损情况,喷嘴磨损后喷射束发散,处理效果下降,需及时更换配件。同步联动磨料回收、除尘系统,实现连续不间断作业,提升工厂整体生产流转效率,降低人工成本,保障批量生产的稳定性与一致性。四川表面粗化处理推荐咨询四川孚多新能设备制造有限公司。
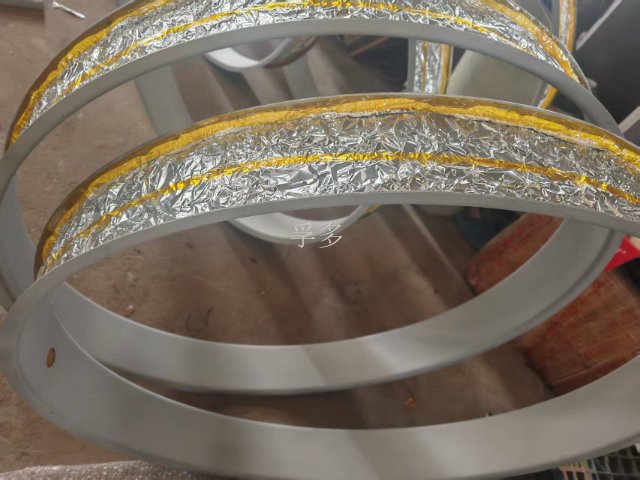
喷砂作业前的工件预处理工作直接决定终处理效果,工件表面若附着厚重油污、沥青、粘稠杂质,需提前采用溶剂清洗或高温除油方式清理干净。油污会包裹锈蚀层,阻碍磨料直接冲击基材,造成喷砂后局部残留锈迹,同时还会污染磨料,缩短磨料使用寿命。工件存在尖锐飞边、大型凸起焊瘤时,需优先通过打磨、切割方式修整,减少喷砂作业时长。按照工件尺寸、外形搭建工装支架,确保工件各个面都能充分受到磨料冲击,避免出现处理盲区。外形复杂的箱体、管件工件,需提前规划喷射行进路线,重点关注内壁、转角、焊缝等不易清理的区域。作业前还需检查工件材质厚度,薄壁构件需调低喷射压力,防止冲击变形,做好前期准备工作,才能保障喷砂处理均匀达标,为后续工序奠定良好基础。公司喷砂服务覆盖医药行业。去毛刺处理厂家
公司精通干式、湿式、压力、离心等多种喷砂工艺。成都铸件喷砂加工厂家
喷砂作业湿度管控有明确标准,空气相对湿度过高,钢材表面喷砂之后极易快速凝结水汽产生返锈,影响处理质量与后续涂装效果。现场需配备湿度检测仪,实时监测环境数值,湿度超标时暂停喷砂作业,或者开启厂房除湿设备降低湿度,待环境条件达标后再恢复作业。洁净钢材表面一旦产生薄锈层,需要再次补喷处理,增加工序成本与作业时长。阴雨天气密闭厂房内需做好除湿,露天现场直接停止喷砂施工,规避工件返锈问题,保障表面处理质量稳定,减少不合格产品产生,提升生产效率。成都铸件喷砂加工厂家