商机详情 -
淮口去毛刺处理厂家
柴油机行业的气缸套表面喷砂需提升耐磨性与润滑油吸附能力,传统喷砂纹理不当,导致气缸套磨损过快、烧机油等问题。我公司针对气缸套特性,定制喷砂方案。选用刚玉磨料,采用高压喷砂工艺(压力0.7-0.9MPa),通过旋转喷枪在气缸套内壁形成均匀的网纹状纹理(Ra2.5-3.0μm),既提升耐磨性,又增强润滑油吸附能力。技术团队根据气缸套材质(灰铸铁、硼铸铁)调整喷砂参数,作业后采用内窥镜检测内壁纹理均匀性。某柴油机企业的气缸套采用该方案后,使用寿命从1000小时延长至2500小时,烧机油故障发生率从10%降至1%,柴油机排放达标率提升。去毛刺处理厂家推荐四川孚多新能设备制造有限公司。淮口去毛刺处理厂家
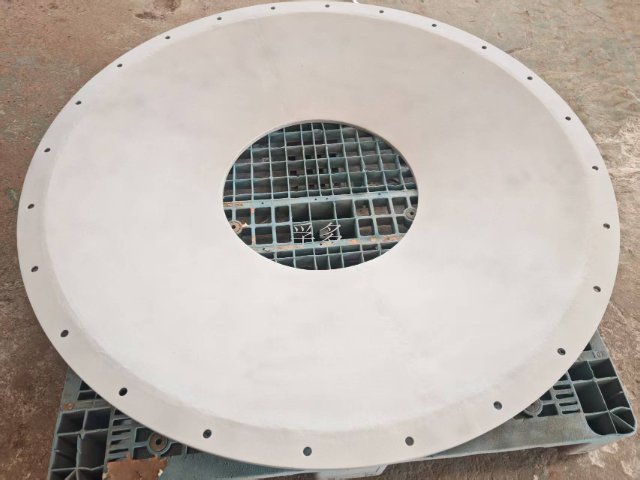
风电行业的叶片根部法兰表面喷砂需提升螺栓连接强度,传统喷砂粗糙度不足,导致螺栓预紧力不足,影响叶片稳定性。我公司针对风电法兰特性,定制度喷砂方案。选用高硬度石榴石磨料,采用高压喷砂工艺(压力0.8-1.0MPa),通过环形喷枪对法兰表面进行喷射,确保粗糙度达Ra4.0-5.0μm,提升螺栓与法兰的摩擦力。技术团队对法兰的螺栓孔采用橡胶塞遮蔽,避免磨料进入,作业后采用压缩空气高压吹扫,确保孔内无残留。某风电企业的2MW叶片法兰采用该方案后,螺栓连接强度提升25%,叶片运行稳定性显著提高,故障率从2%降至0.3%,年减少维护成本超30万元。金堂淮口铸件喷砂加工公司推荐四川粘接前表面处理推荐咨询四川孚多新能设备制造有限公司。
管道防腐行业的3PE防腐管道表面喷砂是涂层附着的关键,传统喷砂表面清洁度与粗糙度不足,导致涂层易脱落。我公司引进管道自动喷砂生产线,实现3PE防腐管道高效加工。生产线采用高压离心式喷砂系统,选用石榴石磨料,通过PLC控制喷枪移动速度与压力,确保管道表面清洁度达Sa2.5级,粗糙度Ra2.5-4.0μm。技术团队根据管道直径(DN100-DN1200)调整设备参数,采用“喷砂-除尘-预热”一体化流程,确保涂层施工前管道表面无杂质且温度适宜。某管道企业的3PE防腐管道采用该方案后,涂层附着力达10MPa以上,通过埋地管道防腐标准测试,使用寿命从20年延长至30年。
钢结构桥梁的防腐喷砂需应对户外恶劣环境,传统喷砂防腐寿命短,维护成本高。我公司针对桥梁钢结构特性,定制长效防腐喷砂方案。选用环保石榴石磨料,采用封闭式喷砂车间加工,确保表面清洁度达Sa3级,粗糙度Ra3.0-4.0μm。技术团队采用“喷砂-底漆-中间漆”一体化作业,在喷砂后2小时内完成底漆涂刷,形成完整的防腐体系。对于桥梁的钢缆、节点等复杂部位,采用手工精细喷砂配合涂料。某跨海大桥项目采用该方案后,钢结构防腐寿命达20年以上,年维护成本降低80%,通过桥梁工程质量验收标准。成都疲劳强度提升处理厂家推荐四川孚多新能设备制造有限公司。
橡塑行业的模具表面(如轮胎模具、塑料型材模具)需通过喷砂形成特定纹理,传统喷砂纹理均匀性差,影响橡塑制品外观质量。我公司引进3D纹理扫描与喷砂控制系统,实现模具纹理精细复刻。技术团队先对模具原纹理进行3D扫描建模,根据橡塑制品需求调整纹理参数,选用不同粒径的碳化硅磨料(80-200目),通过数控喷枪实现纹理的精细喷射。对于轮胎模具的花纹沟、塑料模具的复杂型腔,采用小型喷枪手工精细喷砂,确保纹理清晰均匀。作业后通过纹理对比仪检测纹理一致性,合格率达99.5%。某轮胎企业的花纹模具采用该方案后,轮胎花纹清晰度提升40%,次品率从5%降至1%,产品市场认可度显著提高。去毛刺处理推荐咨询四川孚多新能设备制造有限公司。金堂淮口玻璃珠喷砂加工公司
成都表面强化处理推荐咨询四川孚多新能设备制造有限公司。淮口去毛刺处理厂家
光伏电子行业的硅片切割钢线导轮表面需具备较高的平整度与粗糙度,传统喷砂工艺易导致导轮表面凹凸不均,影响硅片切割精度。我公司针对光伏导轮特性,组建专项技术小组研发精密喷砂方案。引进瑞士进口纳米级喷砂设备,选用碳化硅微粉磨料(粒径500-800目),通过伺服电机控制喷枪移动精度(±0.01mm),将导轮表面粗糙度控制在Ra0.2-0.3μm,平面度误差≤0.005mm。作业前对导轮进行动平衡检测,作业中实时监控喷砂压力与磨料流量,作业后采用激光干涉仪检测表面精度。为确保稳定性,建立导轮喷砂工艺数据库,针对不同规格导轮预设参数。某光伏企业的硅片切割导轮采用该方案后,硅片切割厚度偏差从±0.02mm降至±0.008mm,切割良率提升3个百分点,导轮使用寿命延长2倍。淮口去毛刺处理厂家