商机详情 -
江苏漆面去毛刺刀杆
去毛刺过程中,末端加工部件承担的是直接与工件接触并完成材料去除的任务,因此不能脱离具体工艺单独选择。对于轮廓边缘和局部毛刺,可以根据加工区域选择锉削、研磨等方式;面对内框等空间受限的位置,还要考虑工具外形以及与机器人运动方向之间的关系。加工轮廓存在尺寸变化时,浮动结构则为末端工具提供了另一种工艺配置思路。盈连科技的RCD-G570D径向浮动锉刀可用于相应的机器人磨抛任务;针对内框去毛刺,RCD-E600D径向浮动主轴能够搭配旋转锉刀使用,通过径向浮动进行柔顺切削。除此之外,盈连科技还提供风磨机、研磨机、强磨机等不同打磨工具,可以根据切削程度和具体加工任务进行选择。末端工具与专业打磨机器人配合后,可针对工件实际待处理区域构建相应的去毛刺加工方式。薄壁零部件需要去毛刺时,应结合实际结构控制工具与工件的接触状态。江苏漆面去毛刺刀杆
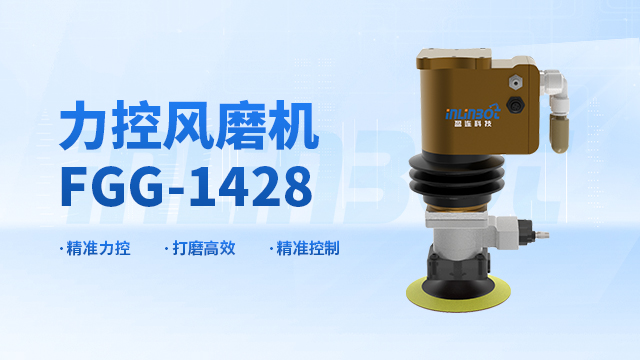
批量零部件采用机器人去毛刺,设备厂家需要解决的不只是机器人本体选型,还要把“机器人怎么走、使用什么工具、怎样接触工件、如何融入生产节拍”落实到具体方案中。对于外轮廓,可以规划连续加工路径;孔边、槽口、内框等局部区域,则要根据空间选择末端工具;当一件工件存在多种毛刺时,还可能涉及工具切换和工序重新编排。盈连科技专注机器人力控磨抛,产品覆盖YLR系列专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及智能电气控制系统,并拥有不同系列的力控打磨工作站。针对汽车零部件、3C电子、金属加工、五金卫浴等领域的生产需求,可围绕具体工件组织机器人去毛刺方案,将单一设备配置进一步延伸到完整加工工序。浙江金属去毛刺厂家电话盈连科技可根据实际工件的去毛刺任务配置专业打磨机器人及相应工具。
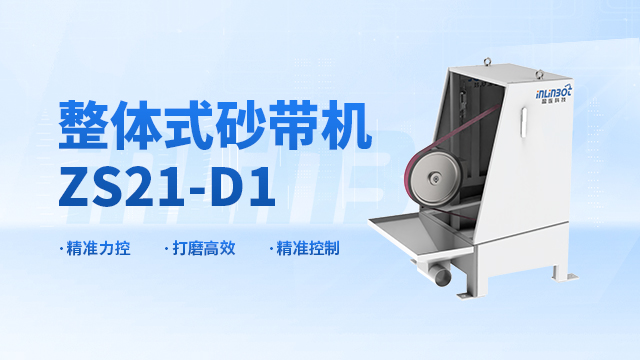
选择去毛刺相关供应商,可以重点考察产品配置是否能够覆盖实际加工区域。生产现场的毛刺可能出现在切削边缘、孔口、内框或复杂轮廓,不同位置对工具可达性、机器人姿态和加工路径有不同要求;当工件尺寸、毛刺位置或生产批次发生变化时,设备配置也需要根据具体任务进行调整。对于机器人加工项目,专业打磨机器人、末端工具、力控及电气控制之间的配合同样值得关注。盈连科技围绕机器人力控磨抛形成了专业打磨机器人、FDC力控系统、打磨工具、浮动主轴及智能电气控制系统等产品布局。针对去毛刺工序,可根据毛刺位置和工件结构选择径向浮动锉刀、浮动主轴等相应产品,并结合实际生产流程配置力控打磨工作站,为机器人去毛刺提供相应的产品组合。
去毛刺时选择加工工具,需要先判断毛刺所在位置和周围的加工空间。外轮廓、内框、孔边以及转角等区域的结构不同,对工具尺寸、加工方向和可达性都有不同要求。特别是内框和复杂轮廓位置,既要考虑毛刺的材料去除,还要关注工具在轮廓变化过程中的加工状态。对于机器人去毛刺,可以根据工件结构选择相应末端工具,并结合实际轮廓规划加工路径。盈连科技可提供RCD-G570D径向浮动锉刀等产品,用于相应的机器人去毛刺加工;对于内框等局部区域,还可采用RCD-E600D径向浮动主轴搭配旋转锉刀进行配置,并与专业打磨机器人配合。针对不同零部件,可结合毛刺位置、加工空间及工艺要求选择相应产品,使末端配置更贴近实际去毛刺任务。复合材料零部件需要去毛刺时,应结合实际材料结构确定工具和加工方式。

一家去毛刺相关设备厂家的产品能力,可以从“能处理什么程度的材料去除”来观察。零件表面只有较小余量时,与需要较强切削的工况,对设备功率、工具形式和加工方式的要求明显不同;如果再叠加曲面、内框、多加工面等结构,单一设备更难覆盖全部工序。因此,企业在进行机器人去毛刺设备选型时,可以把切削程度、工件结构和生产方式放在一起考虑。盈连科技的打磨工具覆盖不同加工需求,根据切削程度不同,轻切削打磨设备有风磨机、研磨机;强磨机根据型号与功率差异,分别适配中切削、重切削工况。同时还有径向浮动锉刀、浮动主轴、专业打磨机器人以及FDC力控系统等产品,可针对局部去毛刺、轮廓加工以及不同材料去除需求进行组合,为设备选型留下更充分的配置空间。盈连科技可从实际样件出发,为不同位置的去毛刺任务匹配相应产品。广东一站式去毛刺品牌
一件工件需要采用多种工具去毛刺时,可按照加工区域分别设置相应工序。江苏漆面去毛刺刀杆
铜制零部件从前序加工进入去毛刺环节后,可以按照“分区域处理”的思路组织工艺。外轮廓边缘适合沿工件边界连续加工,孔口和槽边需要针对局部位置安排动作,内侧结构则要进一步考虑工具尺寸和可达空间。当一个零件同时存在多类毛刺时,也不必要求一种末端工具完成所有任务,可以根据加工区域分别匹配工具,再由机器人按照既定顺序执行。盈连科技拥有专业打磨机器人、径向浮动锉刀、浮动主轴以及不同切削能力的打磨工具,可根据具体铜件的毛刺状态和结构进行选择;需要力位补偿时,还可结合FDC力控系统。对于多个加工区域集中的批量零件,也可进一步通过力控打磨工作站整合机器人与相关设备,使孔边、槽边和轮廓边缘的去毛刺按照工序依次完成。江苏漆面去毛刺刀杆