商机详情 -
浙江复合材料打磨头
采购打磨头时,售价通常要放到具体加工任务中判断,同样用于机器人磨抛的产品,因为切削程度、工具形式和配套方式不同,实际配置也会发生变化。轻切削工况可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;当材料去除量增加后,则需要根据型号与功率选择强磨机,分别适配中切削、重切削工况。如果加工对象集中在边缘、内框或异形轮廓,还可能需要径向浮动锉刀、径向浮动主轴等产品;采用砂带工艺时,则要进一步区分单侧砂带机、双侧砂带机和手持砂带机。因此企业了解售价前,可以先明确工件材质、加工部位、切削程度、工具使用方式以及是否需要与机器人配套,再判断具体产品。盈连科技围绕机器人力控磨抛形成打磨工具、浮动主轴等产品,并可与专业打磨机器人、FDC力控系统及力控打磨工作站组合,为不同磨抛任务提供相应设备配置。铸件企业选择打磨头供应商时,可以结合冒口、合模线等不同任务考察其产品配置是否完整。浙江复合材料打磨头
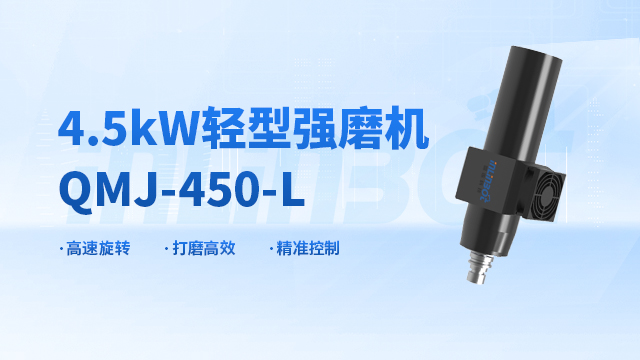
铸件冒口处理对打磨头的要求与普通表面修整并不相同,因为这类工序通常伴随较明显的材料去除,设备选择需要围绕冒口尺寸、残留余量和后续加工阶段展开。冒口较大时,可以先通过切割完成前段材料去除,盈连FEG-5055、FEG-5055H属于切割机,可结合相应工序进行配置;切割后仍有较多余量时,再根据加工需求选择强磨机,其中强磨机根据型号与功率差异,分别适配中切削、重切削工况。随着余量逐步减少,后续还可以继续安排局部修整和表面磨抛,使切割、强磨与精细处理各自承担对应任务。机器人参与冒口处理时,还要结合冒口所在位置设计装夹方式和工具进入方向,多面铸件则需同步考虑不同加工区域的覆盖。盈连科技可提供切割机、强磨机、专业打磨机器人及力控打磨工作站等产品,为铸件冒口去除及后续磨抛工序提供相应设备配置。福建自动化打磨头曲面工件的轮廓变化较多,选择打磨头时需要关注加工范围、工具姿态以及与工件表面的接触方式。

钢铁工件选择打磨头时,可以先根据前序加工方式判断后续需要处理什么。焊接完成后,重点通常落在焊缝及邻近表面;切割后的零件可能还要修整边缘和局部余量;经过机加工的工件,则可能涉及孔口、毛刺等位置。不同任务对应的材料去除程度并不一致,因此打磨头也需要分工。轻切削工况可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机根据型号与功率差异,分别适配中切削、重切削工况。涉及金属焊缝打磨及抛光时,还可以结合FEG-5045力控强磨机,其采用轴向浮动方式,浮动行程20mm,电机功率4.5kW,额定转速12000r/min。若由机器人完成加工,还要同步考虑工件装夹、焊缝走向和工具姿态。盈连科技面向金属加工等应用方向提供FEG力控强磨机系列产品、打磨工具、FDC力控系统、专业打磨机器人及力控打磨工作站,可对应不同磨抛任务进行设备配置。
在机器人磨抛工序中,打磨头并不是脱离设备单独工作的部件,它需要结合工件形态、材料去除程度以及具体加工位置进行选择。平面、曲面、边缘和狭窄区域对末端产品的要求不同,较大的连续表面更关注加工覆盖,曲面和异形轮廓则需要考虑工具姿态与接触状态,边缘、孔口等位置还要判断工具能否顺利进入。根据切削程度不同,轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。除此之外,径向浮动锉刀、径向浮动主轴以及砂带机等产品,也可以根据对应工艺参与机器人磨抛。实际配置时,需要把打磨头与机器人负载、加工路径、工件装夹及作业空间放在一起考虑。盈连科技围绕机器人力控磨抛提供打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站等产品,可根据不同磨抛任务进行设备组合。面对钣金焊缝,打磨头需要结合焊缝走向和周边空间进行配置,避免不同加工区域采用相同方式。

工业场景采购打磨头时,售价差异往往来自产品类型和工艺任务的不同,不能把风磨机、研磨机、强磨机或浮动主轴放在同一标准下直接比较。生产现场如果主要进行轻切削,可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;进入中切削、重切削工况后,则需要按照型号与功率匹配强磨机。对于边缘、内框或异形轮廓等位置,还可能需要径向浮动锉刀或径向浮动主轴,这时产品结构和使用方式都会发生变化。若采购范围进一步扩展到专业打磨机器人或力控打磨工作站,整体投入还会受到工件尺寸、加工范围、工装及工序组合的影响。因此了解售价前,更适合先确定准备解决哪一道磨抛工序。盈连科技围绕机器人力控磨抛形成打磨工具、浮动主轴、FDC力控系统、专业打磨机器人及力控打磨工作站等产品,可根据工业磨抛任务匹配相应配置。多道工序连续进行时,可以根据不同加工阶段切换打磨头,让材料去除和后续修整分别完成。广东全自动打磨头工作站
钣金件经过切割、折弯和焊接后,会形成不同待处理区域,打磨头可根据具体的位置分别进行选择。浙江复合材料打磨头
打磨头处在工具与工件直接接触的位置,选得是否合适,需要回到实际加工任务判断。工件是平面、曲面还是边缘,待处理位置是焊缝、孔口、毛刺还是其他局部区域,以及材料需要去除到什么程度,都会影响末端产品的选择。按照切削程度,轻切削工况可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。面对内框、边缘及异形轮廓,还可以根据工件结构选择径向浮动锉刀、径向浮动主轴等产品;采用砂带工艺时,则需要结合加工任务选择单侧砂带机、双侧砂带机或手持砂带机。若打磨头需要安装到机器人上使用,还要同步考虑安装方式、机器人负载、工具姿态及加工范围。盈连科技围绕机器人力控磨抛形成打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站等产品,可对应不同磨抛工序进行配置。浙江复合材料打磨头