商机详情 -
上海金属自动化报价
模具制造包含型腔加工、型芯成型与分型面处理等复杂步骤,自动化设备通过多模块协同完成全流程作业。针对汽车覆盖件等复杂型腔,设备搭载五轴联动加工中心,配备10000–20000rpm高速主轴与硬质合金刀具,可实现±0.005mm的加工精度,型腔表面粗糙度Ra≤0.4μm。型芯加工采用电火花成型模块,使用铜电极对H13、S136等模具钢放电加工,放电间隙控制在0.01–0.03mm,确保尺寸与光洁度,并支持多电极自动切换,减少工序中断。分型面处理则由高精度磨削模块完成,采用800#–1500#金刚石砂轮,磨削后平面度误差不超过0.002mm/m,防止合模时溢料,保障成型件质量。铝合金自动化设备可完成铝合金压铸、CNC 加工,适配汽车铝合金零部件。上海金属自动化报价
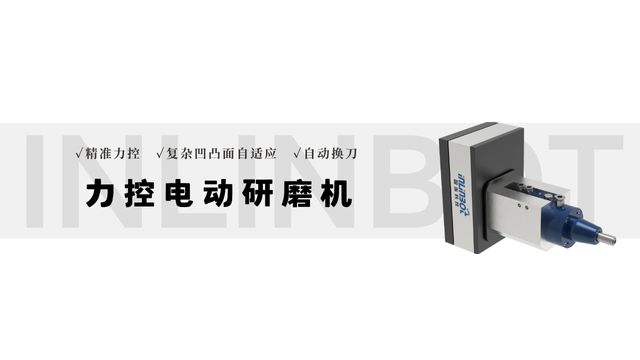
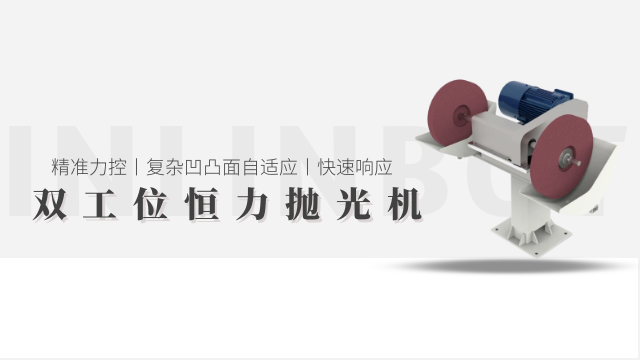
在人机协同作业场景中,机器人自动化设备需通过多重安全配置保障人员安全。硬件安全防护方面,设备末端执行器采用柔性材质(如硅胶、软质合金),夹持力可调节(5-500N),当接触人体时自动降低夹持力至≤10N,避免挤压伤害;机身关键部位加装碰撞检测传感器,受力超过50N时立即停机。软件安全控制上,采用“安全区域划分”技术,通过激光雷达或安全光幕设定禁止进入区域(机器人作业重心区)、预警区域(距离重心区0.5-1m),人员进入预警区域时,机器人降速运行;进入禁止区域时,立即停止所有动作。此外,设备支持紧急停止功能,在作业区域周围设置多个急停按钮,按下后0.01秒内切断动力源,同时配备双手启动装置,防止单人误操作启动设备,从操作流程上规避安全风险。上海金属自动化报价铜材自动化设备的表面抛光机,使铜材表面粗糙度降至 Ra0.2μm,提升光泽。
为确保铸件质量,自动化设备需集成多维度检测功能,实现缺陷实时筛查。外观检测环节,配备2D视觉检测系统(分辨率2000万像素),通过高速相机拍摄铸件表面,利用图像算法识别砂眼(直径≥0.2mm)、裂纹(长度≥1mm)、缺料等缺陷,检测速度≥10件/分钟,不合格铸件自动标记并分拣至废料区。尺寸检测上,集成3D激光测量系统,对铸件关键尺寸(如孔径、壁厚)进行测量,测量精度±0.02mm,例如检测铸件孔径10mm时,可精细识别0.02mm的尺寸偏差,超差铸件自动剔除。针对重要铸件(如汽车安全件),设备还可连接力学性能检测模块,通过拉伸试验、硬度检测(如布氏硬度HB检测),确保铸件力学性能符合设计要求,所有检测数据自动上传至系统,形成质量报表,支持历史数据查询与追溯。
压射参数直接影响压铸件质量,自动化设备需建立“实时监测-动态调节-闭环控制”的参数调控体系。压射速度控制上,设备通过位移传感器(精度±0.01mm)实时采集压射杆运动位置,结合预设速度曲线自动调整驱动电机功率,确保压射速度偏差≤±5%,例如设定高速压射速度5m/s时,实际速度稳定在4.75-5.25m/s之间。压射压力调控方面,配备压力传感器(精度±0.1MPa)监测压射腔内压力,当压力超过设定值(如100MPa)时,自动降低压射功率;压力低于设定值时,提升功率补压,压力波动范围控制在±2MPa以内。金属液定量控制上,设备采用定量勺或柱塞式定量装置,精确控制每次压射的金属液量(误差≤±2%),例如生产50g的铝合金压铸件时,金属液定量控制在49-51g,避免金属液过多导致溢料、过少导致浇不足。同时,设备支持压射参数一键保存与调用,针对不同材质(如铝合金、锌合金)、不同规格的压铸件,快速切换适配参数。铸造件自动化设备可实现熔炼、浇注、清理全流程自动化,适配高温高粉尘环境。
在节能生产需求下,自动化设备通过多环节设计实现能耗优化,降低企业运营成本。熔炼环节采用“按需加热”模式,设备根据铁水目标温度与初始温度,通过算法自动计算加热功率与时间,避免无效耗能;例如熔炼500kg灰铸铁时,若初始炉温200℃,目标温度1480℃,系统自动将加热功率从100%逐步降至30%,减少升温后期的能源浪费。待机能耗管控上,设备闲置超过10分钟时,自动进入低功耗模式(能耗降低70%),关闭非必要模块(如照明、备用电机),保留重心控制系统运行;生产任务恢复时,10秒内即可唤醒设备进入工作状态。余热回收利用方面,熔炼炉烟道加装余热换热器,回收的热量用于预热助燃空气(将冷空气从20℃加热至200℃),降低熔炼炉燃料消耗;铸件冷却环节产生的余热,通过管道输送至车间供暖系统,综合能耗较传统设备降低25%以上。铝合金自动化设备的CNC加工中心能一次完成多道工序,提升加工效率。上海金属自动化报价
机器人自动化设备的人机协作功能,保障人员与设备协同作业安全。上海金属自动化报价
铸造件自动化设备的工艺参数调控需遵循“分阶段、精细化、实时反馈”原则,确保各环节参数适配铸件生产需求。熔炼阶段,设备根据铸件材质设定基础温度(灰铸铁1450-1500℃、球墨铸铁1500-1550℃),通过热电偶传感器实时采集炉内温度,当温度偏差超过±5℃时,自动调整加热功率(调节幅度5%-10%),同时根据铁水成分检测结果,自动补加合金(补加量0.1%-0.5%),确保成分达标。浇注阶段,参数调控与铸件重量联动,例如50kg以下铸件设定浇注速度3-5L/s、浇注压力0.2-0.3MPa,50kg以上铸件调整为5-8L/s、0.3-0.5MPa,同时通过视觉传感器监测模具填充状态,当发现填充速度异常时,实时调整浇注参数,避免浇不足或溢料。清理阶段,抛丸参数根据铸件表面氧化皮厚度调节,氧化皮较厚时(>0.5mm)设定抛丸强度0.3-0.4MPa、抛丸时间3-5分钟,较薄时(<0.5mm)调整为0.2-0.3MPa、1-2分钟,确保清理效果的同时避免过度抛丸损伤铸件表面。上海金属自动化报价