商机详情 -
天津五金自动化去冒口
在节能生产需求下,自动化设备通过多环节设计实现能耗优化,降低企业运营成本。熔炼环节采用“按需加热”模式,设备根据铁水目标温度与初始温度,通过算法自动计算加热功率与时间,避免无效耗能;例如熔炼500kg灰铸铁时,若初始炉温200℃,目标温度1480℃,系统自动将加热功率从100%逐步降至30%,减少升温后期的能源浪费。待机能耗管控上,设备闲置超过10分钟时,自动进入低功耗模式(能耗降低70%),关闭非必要模块(如照明、备用电机),保留重心控制系统运行;生产任务恢复时,10秒内即可唤醒设备进入工作状态。余热回收利用方面,熔炼炉烟道加装余热换热器,回收的热量用于预热助燃空气(将冷空气从20℃加热至200℃),降低熔炼炉燃料消耗;铸件冷却环节产生的余热,通过管道输送至车间供暖系统,综合能耗较传统设备降低25%以上。复合自动化设备的切割刀具,采用特殊材质,避免复合材料切割时分层。天津五金自动化去冒口
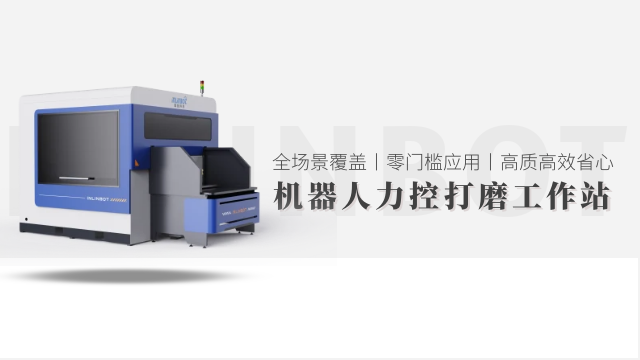
熔炼是铸造生产的重心环节,自动化设备需通过精细控温与成分调节保障铁水质量。设备以中频感应电炉为重心,配备自动上料系统,可按预设配方(如生铁60%、废钢35%、合金5%)通过皮带输送机定量输送原料,上料精度±1%,避免人工配料导致的成分偏差。控温系统采用双热电偶传感器(测量精度±1℃)实时监测炉内温度,针对灰铸铁(熔炼温度1450-1500℃)、球墨铸铁(1500-1550℃)等不同材质,自动调节加热功率(调节范围10%-100%),当温度接近目标值时,逐步降低功率实现恒温控制,温差波动≤±3℃。同时,设备集成光谱分析仪,每5分钟对铁水取样检测,实时分析碳、硅、锰等元素含量,成分超标时自动补加对应合金(补加量0.1%-0.5%),确保铁水成分符合铸件技术要求,减少因成分不合格导致的铸件报废。北京复合自动化厂家推荐铝件自动化设备的组装生产线借助机械臂实现铝件快速装配。
熔炼是铸造的关键环节,自动化设备通过控温和成分调节保障铁水质量。以中频感应电炉为重点,配套自动上料系统按配方(如生铁60%、废钢35%、合金5%)定量投料,精度±1%。控温采用双热电偶(精度±1℃),针对灰铸铁(1450–1500℃)或球墨铸铁(1500–1550℃)自动调节加热功率(10%–100%),接近目标温度时逐步降功,温差波动控制在±3℃内。同时,光谱分析仪每5分钟取样检测碳、硅、锰等元素,成分超标时自动补加0.1%–0.5%合金,确保铁水符合技术标准,减少铸件报废。
铸造件自动化设备按工序可分为熔炼设备、浇注设备、清理设备、检测设备四类,各类设备分工明确且协同联动。熔炼设备以中频感应电炉为重心,配备自动上料系统(料仓容量5-10t),可按预设配方自动添加生铁、废钢、合金等原料,熔炼过程中通过光谱分析仪实时检测铁水成分,成分超标时自动补加合金,确保铁水成分符合铸件要求。浇注设备以多轴浇注机械臂为主,机械臂负载能力50-200kg,臂展3-6m,可适配不同尺寸的铸造模具(较大模具尺寸3m×2m),浇注轨迹通过离线编程预设,支持多模具切换,换模时间≤10分钟。清理设备包括自动化抛丸机(抛丸量200-500kg/h)、去飞边机器人(配备特用铸件打磨头),抛丸机通过PLC控制抛丸时间与强度,去除铸件表面氧化皮;去飞边机器人针对铸件浇口、冒口处的飞边,通过力控系统(压力0.3-0.5MPa)实现精细清理,避免损伤铸件本体。检测设备集成2D视觉检测(分辨率2000万像素)与3D尺寸测量系统,视觉系统识别铸件表面砂眼、裂纹等缺陷,3D系统测量关键尺寸(精度±0.05mm),检测结果自动上传至MES系统,实现质量追溯。钢材自动化设备覆盖轧制、锻造与切割,适用于建筑及机械用钢的加工。
模具质量直接关系铸件成型效果,自动化设备需具备完善的管理与维护功能。安装时采用快速定位夹紧装置,通过定位销与液压夹具固定,换模时间≤30分钟,并可存储50套以上模具参数,调用时自动加载合模力、冷却设定,免去重复调试。冷却系统设多路单独水路,每路流量(1–10L/min)与温度(20–80℃)可单独调控:型腔区设20–40℃、5–10L/min,浇口区设40–60℃、3–8L/min,避免局部过热导致粘模。设备还根据使用次数(如每10000件)或时间(每月)自动提醒维护,提示清洁型腔、更换顶针与密封圈,并记录维护历史,便于追踪模具寿命与维护成效。金属自动化设备适用于不锈钢、铝合金等材质,涵盖切削、锻造与焊接。北京复合自动化厂家推荐
金属自动化设备的焊接机器人,焊接合格率达 99% 以上,保障焊接质量稳定。天津五金自动化去冒口
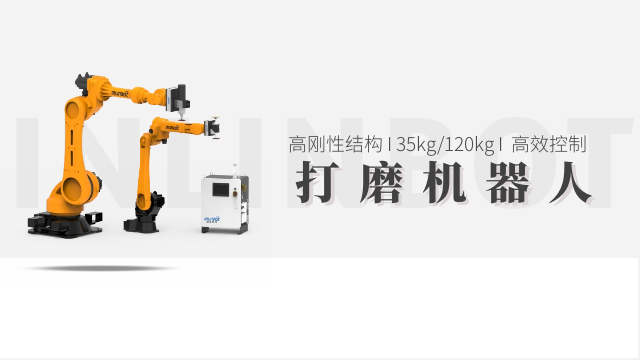
铸件成型后需去除氧化皮与飞边,自动化设备通过多模块协同完成清理。氧化皮处理采用密闭抛丸机,内置3–4台高功率抛丸器(总处理量200–500kg/h),PLC控制时间(1–5分钟)与强度(0.2–0.4MPa):氧化层厚(>0.5mm)时延长至3–5分钟,薄时缩短至1–2分钟,处理后表面粗糙度Ra≤1.6μm。飞边清理由去飞边机器人执行,搭载硬质合金打磨头,力控系统(压力精度±0.02MPa)调节打磨压力(0.3–0.5MPa),并根据浇口、冒口位置自动调整轨迹与转速(1500–3000rpm),残留量≤0.1mm。全程配备高效除尘系统(效率≥99%),负压吸附粉尘,防止环境污染并保护人员健康。天津五金自动化去冒口