商机详情 -
浙江电子自动化机器人厂家
铸造自动化设备并非完全取代人工,而是通过人机协作平衡效率与灵活性,主要分为辅助协作与互补协作两类。辅助协作中,设备承担高强度、高风险任务,人工负责精细补充——例如去飞边机器人高效清理大尺寸飞边(效率为人工作业的4倍),人工则处理机器人难以触及的细小凹槽,整体补修时间缩短50%;检测环节由视觉系统初筛缺陷(速度20件/分钟),人工复核疑似区域,提升判定准确性。互补协作强调实时配合:换模时设备完成主体定位与夹紧,人工协助安装小型附件(如定位销),换模时间由30分钟降至10分钟;遇生产异常,设备通过触摸屏与语音提示向人员推送故障信息及处理建议,经确认后执行修复,避免因经验不足扩大问题,整体协作效率较传统模式提升60%以上。镁合金自动化设备采用耐磨材质刀具,有效延长刀具使用寿命。浙江电子自动化机器人厂家
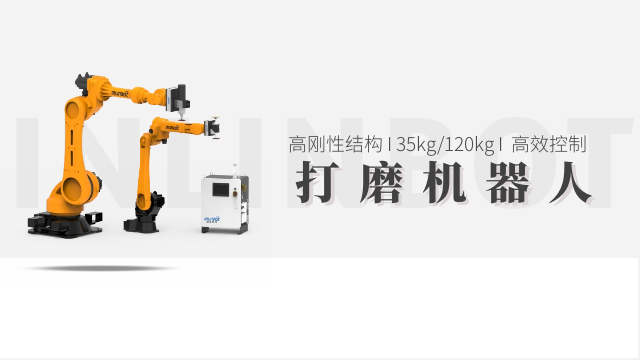
在人机协同作业场景中,机器人自动化设备需通过多重安全配置保障人员安全。硬件安全防护方面,设备末端执行器采用柔性材质(如硅胶、软质合金),夹持力可调节(5-500N),当接触人体时自动降低夹持力至≤10N,避免挤压伤害;机身关键部位加装碰撞检测传感器,受力超过50N时立即停机。软件安全控制上,采用“安全区域划分”技术,通过激光雷达或安全光幕设定禁止进入区域(机器人作业重心区)、预警区域(距离重心区0.5-1m),人员进入预警区域时,机器人降速运行;进入禁止区域时,立即停止所有动作。此外,设备支持紧急停止功能,在作业区域周围设置多个急停按钮,按下后0.01秒内切断动力源,同时配备双手启动装置,防止单人误操作启动设备,从操作流程上规避安全风险。河北复合材料自动化测试钛合金自动化设备采用真空焊接模块,防止焊接过程中发生氧化。
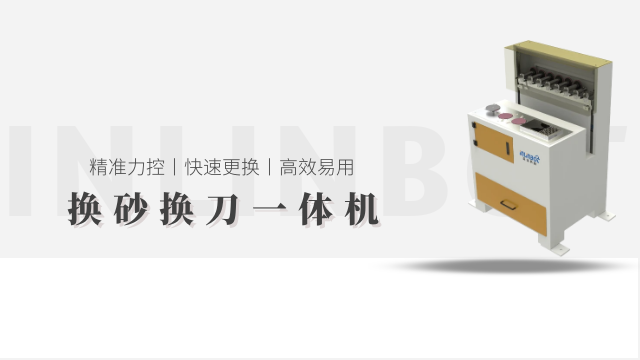
为帮助企业降低改造成本、快速升级产能,自动化设备设计了适配老旧生产线的兼容方案。硬件适配方面,设备预留标准化接口(如RS485、以太网接口),可与企业现有老旧设备(如传统熔炼炉、手动模具)对接,无需整体更换生产线;例如将传统熔炼炉加装自动控温模块与上料装置,即可升级为半自动化熔炼设备,改造成本为采购全新设备的30%-50%。软件兼容上,设备控制系统支持导入老旧生产线的生产参数(如历史铸件加工数据、模具参数),通过数据转换算法适配新系统,操作人员无需重新学习新参数设置,降低培训成本。改造周期控制上,小型模块改造(如加装自动化检测装置)可在1-2天内完成,整体生产线改造(如熔炼、浇注、清理全环节升级)可控制在1周内,改造过程中可保留部分老旧设备继续生产,减少停产损失,帮助企业平稳实现自动化升级。
五金件常需进行表面处理,如除锈、抛光或镀层前处理,自动化设备通过集成专项模块实现加工与表面处理的一体化作业。除锈模块可选喷砂或酸洗工艺:喷砂适用于不锈钢及铁制件,通过调节压力(0.2–0.5MPa)和砂粒粒度(40#–120#),有效去除氧化皮与锈迹,处理后表面粗糙度Ra不高于1.2μm;酸洗则用于铝合金件,采用pH值3–5的弱酸溶液,处理时间1–3分钟,避免基体腐蚀,随后经清水冲洗与60–80℃烘干,确保表面洁净。抛光模块根据精度需求区分配置:普通装饰件使用布轮抛光(转速1500–2500rpm),光泽度可达80–90度;精密件则采用金刚石微粉抛光(粒度800#–2000#),表面粗糙度Ra≤0.2μm,满足密封或装配等高要求场景。整个处理过程由视觉传感器实时监控表面状态,识别缺陷,保障处理质量达标。木质自动化设备能自动完成切割、打磨与抛光,有效保留木材天然纹理。
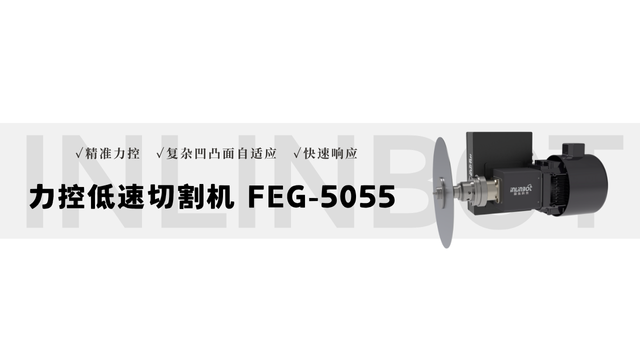
五金件品类繁杂,自动化设备需通过模块化设计实现多品类兼容加工。针对紧固件(如螺丝、螺母),设备配备特用数控车床模块,可自动完成车削、攻丝工序,通过更换不同规格的刀架(支持 5-8 把刀具同时安装),适配 M3-M20 不同型号的紧固件加工,单件加工时间可控制在 10-30 秒。对于冲压类五金件(如金属垫片、外壳),设备集成多工位冲压机构,冲压模具采用快换设计,换模时间≤20 分钟,可实现 0.5-5mm 厚度金属板材的冲压成型,冲压力根据板材材质(不锈钢、铝合金)调节(50-500kN),保障冲压件边缘无毛刺。针对精密五金配件(如轴承套圈),设备搭载高精度磨削模块,砂轮粒度可根据加工精度需求选择(80#-800#),磨削后配件圆度误差≤0.005mm,满足精密装配需求。钛合金自动化设备的加工冷却液,需具备良好冷却性能,防止钛合金过热。浙江电子自动化机器人厂家
铜材自动化设备可完成拉伸、轧制与抛光,适用于电线电缆铜芯的加工。浙江电子自动化机器人厂家
模具质量直接关系铸件成型效果,自动化设备需具备完善的管理与维护功能。安装时采用快速定位夹紧装置,通过定位销与液压夹具固定,换模时间≤30分钟,并可存储50套以上模具参数,调用时自动加载合模力、冷却设定,免去重复调试。冷却系统设多路单独水路,每路流量(1–10L/min)与温度(20–80℃)可单独调控:型腔区设20–40℃、5–10L/min,浇口区设40–60℃、3–8L/min,避免局部过热导致粘模。设备还根据使用次数(如每10000件)或时间(每月)自动提醒维护,提示清洁型腔、更换顶针与密封圈,并记录维护历史,便于追踪模具寿命与维护成效。浙江电子自动化机器人厂家