商机详情 -
北京五金自动化机器人厂家
铸造件自动化设备的结构设计需兼顾“稳定性、易维护性、空间适配性”三大需求。在稳定性设计上,设备机身采用整体式焊接结构(材质为Q355钢),焊接后经时效处理消除内应力,机身底部配备可调式地脚螺栓(调节高度0-50mm),可根据车间地面平整度进行微调,确保设备运行时振幅≤0.1mm。易维护性设计方面,设备关键部件(如抛丸器、浇注机械臂关节)均设计为快拆结构,通过卡扣或螺栓快速固定,拆卸时间≤30分钟,同时设备外壳开设大面积维护门(尺寸≥800mm×600mm),维护人员可直接进入设备内部检修,无需拆解整机。空间适配性上,设备采用模块化叠放设计,例如将熔炼炉与上料系统上下布局,浇注机械臂与检测系统左右排布,较传统平面布局节省车间占地面积40%以上,同时设备预留1-2m的操作通道,满足人员日常操作与应急疏散需求。钛合金自动化设备采用真空焊接模块,防止焊接过程中发生氧化。北京五金自动化机器人厂家
铸造件自动化设备的控制系统是重心中枢,需具备“多设备联动、参数实时调控、数据追溯”三大功能。系统采用工业以太网(EtherCAT协议)实现各设备间的高速通讯(响应时间≤1ms),中间控制器统一调度熔炼、浇注、清理、检测设备,确保工序衔接流畅,例如熔炼完成后,系统自动指令浇注机械臂进入浇注工位,同时通知模具冷却系统启动,避免工序等待。参数调控方面,系统内置不同铸件材质的工艺参数数据库,操作人员可直接调用预设参数(如灰铸铁浇注温度1480℃、浇注速度5L/s),也可通过触摸屏自定义参数,参数修改后系统自动同步至对应设备,实时更新运行状态。数据追溯功能通过MES系统实现,记录每批次铸件的熔炼温度、浇注量、清理时间、检测结果等数据,生成生产报表,支持历史数据查询(保存时间≥1年),当铸件出现质量问题时,可快速回溯对应工序参数,分析故障原因,缩短问题排查时间60%以上。上海压铸件自动化生产钣金自动化设备可实现钣金裁剪、折弯、冲压,适配 0.5-5mm 厚度板材。
模具精度直接影响产品品质,自动化设备需集成高精度检测与校准功能。尺寸检测由三坐标测量仪(精度±0.001mm)完成,通过接触探针或激光扫描对型腔、型芯的关键尺寸(如孔径、壁厚、曲面轮廓)进行测量,并与设计图纸比对,偏差超±0.003mm时自动报警,提示参数调整。表面质量检测采用白光干涉仪(分辨率0.1nm)识别深度≥0.5μm的划痕或凹陷,并辅以50–200倍光学显微镜观察加工纹路,确保表面粗糙度符合Ra≤0.2μm的要求。设备还具备自动校准能力:定期使用激光干涉仪检测主轴定位误差并进行±0.001mm级补偿;利用球杆仪校验导轨运动精度,确保平行度与垂直度误差≤0.002mm/m,从硬件层面维持加工稳定性。
铸造件自动化设备的重心功能是实现“熔炼-浇注-清理-检测”全流程自动化,需精细适配铸造工艺“高温、高粉尘、多工序衔接”的特性。其适配逻辑围绕“工序协同+参数可控”展开:在熔炼环节,设备通过智能温控系统(精度±5℃)实时调节熔炉温度,适配灰铸铁(熔炼温度1450-1500℃)、球墨铸铁(1500-1550℃)等不同材质的熔炼需求,避免人工控温导致的成分偏差;浇注环节采用机械臂自动浇注,通过流量传感器(精度±2L/min)控制铁水浇注量,配合模具定位系统(重复定位精度±0.1mm),确保铁水均匀填充型腔,减少浇不足、冷隔等缺陷;清理环节通过自动化抛丸机、去飞边机器人协同作业,替代人工完成高粉尘、较强度的清理工作;检测环节集成视觉检测与尺寸测量系统,实现铸件表面缺陷与尺寸精度的实时筛查。整个流程通过中间控制系统联动,使铸件合格率提升至95%以上,生产效率较传统人工提升3-5倍。钣金自动化设备通过自动化上下料系统,减少人工干预并提升加工效率。
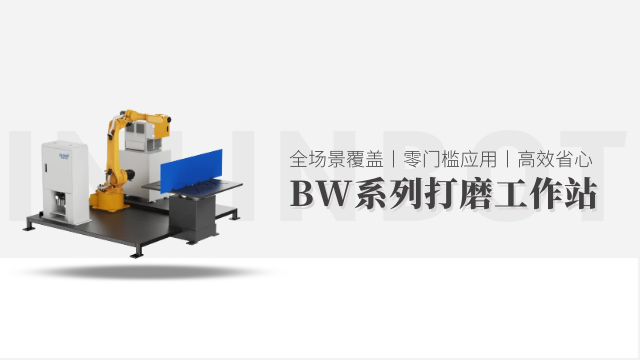
机器人自动化设备需具备跨场景作业能力,通过模块化结构与多功能配置覆盖不同行业需求。在工业装配场景(如汽车零部件装配),设备采用 6 轴关节机器人,配备高精度夹持夹具(重复定位精度 ±0.02mm),可完成螺栓拧紧、零件对接等精细操作,夹具通过快换接口实现 5-10 秒快速更换,适配不同规格零部件。物流搬运场景中,采用 AGV 机器人与机械臂组合系统,AGV 搭载激光导航模块(定位精度 ±10mm),可在车间内自主规划路径,机械臂负载能力 5-50kg,配合真空吸盘或夹爪,实现货物(如纸箱、托盘)的自动抓取、搬运与码垛,单小时搬运效率达 100-200 件。在服务场景(如餐饮、医疗),机器人配备视觉识别与语音交互模块,可完成食材配送、药品分拣等任务,机身采用防水防污材质,适应复杂服务环境,同时支持定制化外观与功能扩展(如加装消毒模块、导航避障传感器)。铸造件自动化设备可实现熔炼、浇注、清理全流程自动化,适配高温高粉尘环境。四川铜合金自动化厂家
铸造件自动化设备的质量追溯系统,记录每批次铸件生产数据,便于追溯。北京五金自动化机器人厂家
铸造件自动化设备的工艺参数调控需遵循“分阶段、精细化、实时反馈”原则,确保各环节参数适配铸件生产需求。熔炼阶段,设备根据铸件材质设定基础温度(灰铸铁1450-1500℃、球墨铸铁1500-1550℃),通过热电偶传感器实时采集炉内温度,当温度偏差超过±5℃时,自动调整加热功率(调节幅度5%-10%),同时根据铁水成分检测结果,自动补加合金(补加量0.1%-0.5%),确保成分达标。浇注阶段,参数调控与铸件重量联动,例如50kg以下铸件设定浇注速度3-5L/s、浇注压力0.2-0.3MPa,50kg以上铸件调整为5-8L/s、0.3-0.5MPa,同时通过视觉传感器监测模具填充状态,当发现填充速度异常时,实时调整浇注参数,避免浇不足或溢料。清理阶段,抛丸参数根据铸件表面氧化皮厚度调节,氧化皮较厚时(>0.5mm)设定抛丸强度0.3-0.4MPa、抛丸时间3-5分钟,较薄时(<0.5mm)调整为0.2-0.3MPa、1-2分钟,确保清理效果的同时避免过度抛丸损伤铸件表面。北京五金自动化机器人厂家