商机详情 -
山东浮动抛光工艺
漆面抛光过程中易出现“抛光痕、漆面失光、局部色差”三类问题,需针对性解决。抛光痕问题多因磨料粒度不当或载体过硬:若为粗抛痕,需换用更细粒度抛光剂(如从1500#换为2000#),配合软质海绵轮重新精抛;若为精抛痕,需用4000#纳米抛光剂+高密度海绵轮(转速1500rpm,压力0.05MPa)轻抛1-2次,直至痕迹消除。漆面失光常源于过度研磨或高温软化:过度研磨需停止抛光,涂抹漆面养护剂(含聚合物密封成分)修复光泽;高温软化需立即停机降温,待漆面冷却后(降至室温),用3000#抛光剂轻抛恢复平整度,同时降低后续抛光转速(减少200-300rpm)。局部色差多因抛光压力不均或漆面厚度差异:解决时需用漆膜测厚仪检测色差区域漆面厚度,厚度较薄区域降低压力(减少0.02-0.03MPa),同时采用“局部点抛”方式(缩小抛光面积至0.05㎡),逐步调整至与周边漆面色泽一致,避免大面积抛光加剧色差。自动抛光打磨机适用于金属、塑料、木材、石材等多种材质工件加工。山东浮动抛光工艺
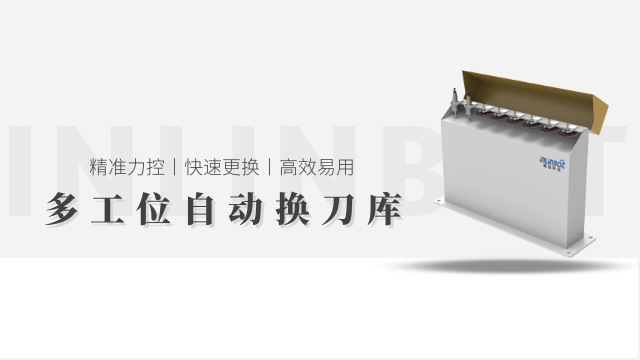
漆面抛光的工具与耗材需围绕“漆面类型+损伤程度”精细匹配,重心分为抛光载体、抛光剂两类。抛光载体侧重软质贴合与散热性:轻微损伤适配高密度海绵轮(孔隙率60%-70%),其细腻表面可减少漆面划痕,适合精抛;中度损伤选用中密度海绵轮(孔隙率50%-60%),兼顾切削力与平整度;重度损伤需软质羊毛轮(纤维长度2-3mm),羊毛纤维的弹性可缓冲研磨压力,避免局部过热。特殊漆面(如哑光漆)需特用哑光抛光轮(含消光颗粒),防止普通抛光轮破坏哑光效果。抛光剂需按研磨精度分级:粗抛剂(1000#-1500#)含5-10μm磨料,用于去除深度划痕;中抛剂(2000#-2500#)含2-5μm磨料,用于消除粗抛痕迹;精抛剂(3000#以上)含0.5-2μm纳米磨料,用于激发光泽。同时,抛光剂需适配漆面材质:溶剂型漆面选用油性抛光剂(含矿物油成分),水性漆面选用水性抛光剂(环保无溶剂),避免化学腐蚀导致漆面变色。北京碳纤维件抛光供应商自动抛光打磨机的参数存储功能可保存多类工件抛光方案,方便调用。
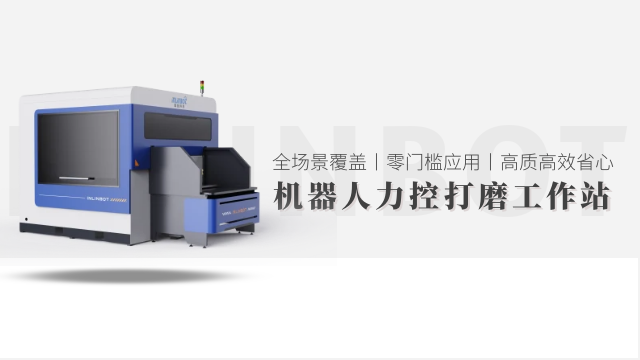
自动抛光相较于手工操作,在效率、精度与稳定性方面具有明显优势。效率上,自动设备单班产能可达手工的5-8倍,如汽车轮毂每小时处理15-20件,手工3-5件,且支持连续运行,大幅缩短周期。精度方面,自动系统通过传感器控制,粗糙度偏差可控制在±0.02μm内,而手工依赖经验,偏差常超±0.1μm,难满足精密需求。稳定性上,自动工艺参数统一,同批工件一致性超98%,手工受人员状态影响,一致性不足80%。成本方面,虽初期投入较高,但长期可节省60%以上人工费用,且材料利用率从手工的60%提升至85%,适合批量生产;手工则更适用于小批量或复杂异形件的精细处理。
铸件去飞边抛光的质量控制需贯穿全流程,重心监控维度包括飞边清理度、表面损伤率、粗糙度一致性。飞边清理度控制:每批次抽样10%-15%的铸件,用游标卡尺(精度0.02mm)检测飞边残留量,要求残留量≤0.1mm,重点检查铸件转角、凹槽等隐蔽区域,若残留超标需调整去飞边砂轮粒度(如从80#换为60#)或提升压力(增加0.05-0.1MPa)。表面损伤控制:通过视觉检测系统(分辨率≥1200万像素)实时监测抛光过程,识别铸件表面的划痕、凹陷等损伤,当损伤率超过1%时,立即停机检查工具(如砂轮是否有缺口)或参数(如压力是否过高),同时采用“补抛”方案修复轻微损伤(换细粒度砂轮轻抛)。粗糙度一致性控制:抛光后用表面粗糙度仪检测铸件关键部位(至少3个检测点),同一批次铸件的粗糙度偏差需≤±0.2μm,若偏差过大,需校准抛光轮转速(确保波动≤±50rpm)或压力(调节精度±0.02MPa),确保批量生产质量稳定。自动抛光打磨机的噪音需控制在 85dB 以下,符合车间环保噪音标准。
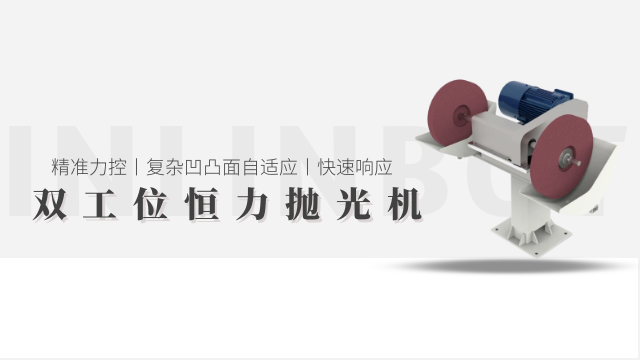
浮动抛光工艺的关键在于“柔性浮动+动态压力调节”,通过浮动机构与压力系统协同实现复杂表面均匀处理。其原理是将抛光头安装在带弹性缓冲的支架上,支架内置气压或液压组件,可随工件轮廓自动调整接触角度与压力。遇凸起时,缓冲组件(如弹簧、气囊)压缩,压力由0.2MPa降至0.08MPa,防过抛;遇凹陷时复位,压力回升至0.15–0.2MPa,确保充分处理。同时,抛光头可多维自适应旋转(角度±15°),配合4000–8000rpm高速旋转,形成“压力自适应+角度跟随”双重机制,彻底解决传统固定抛光的漏抛或过抛问题。自动抛光打磨机的加工效率与工件尺寸相关,单件处理时间几秒到几分钟。福建金属抛光打磨机
自动抛光打磨机的能耗根据功率不同,通常在 1.5-10kW 之间。山东浮动抛光工艺
铸件去飞边抛光的重心目标是“精细除边+表面精整”双重需求,需兼顾飞边清理效率与铸件本体保护。其技术逻辑围绕“先破边、再修边、后精抛”展开:首先通过刚性磨具(如碳化硅砂轮)快速破除铸件浇口、冒口处的厚飞边(厚度2-8mm),利用高速旋转(转速3000-5000rpm)产生的切削力切断飞边与铸件本体的连接,同时控制切削深度(通常0.5-1mm),避免损伤铸件基体;随后切换柔性磨具(如树脂砂轮)进行修边,去除残留的薄飞边(厚度0.1-0.5mm)与毛刺,压力控制在0.2-0.4MPa,确保飞边清理彻底且铸件表面无划痕;通过抛光轮进行精抛,降低表面粗糙度(从Ra3.2μm降至Ra0.8μm以下),形成“粗破-精修-抛光”的完整技术链,既解决传统人工去飞边效率低、易伤工件的问题,又满足铸件后续装配或外观的表面质量要求。山东浮动抛光工艺