商机详情 -
安徽力控打磨头售价
机器人打磨头的末端执行器需兼顾刚性与柔性,适配机器人多关节运动特性。针对不同工件类型,末端执行器采用模块化设计:金属件粗磨适配 “刚性连接 + 合金打磨头”,执行器本体采用 45 号钢一体成型,确保机器人高速运动时无震颤,打磨头选用钨钢材质,可承受 150N 的打磨压力;精密件精磨则采用 “柔性缓冲 + 复合材料打磨头”,执行器内置弹簧阻尼结构,缓冲行程达 5-10mm,能补偿机器人定位误差,打磨头选用聚氨酯结合剂砂轮,避免刚性接触损伤工件表面。此外,末端执行器还配备快换接口,更换打磨头需 30 秒,且接口重复定位精度达 ±0.02mm,满足多品种工件快速切换需求,大幅提升机器人作业灵活性。设备的除尘系统效率需达 95% 以上,减少粉尘对人员健康的影响。安徽力控打磨头售价
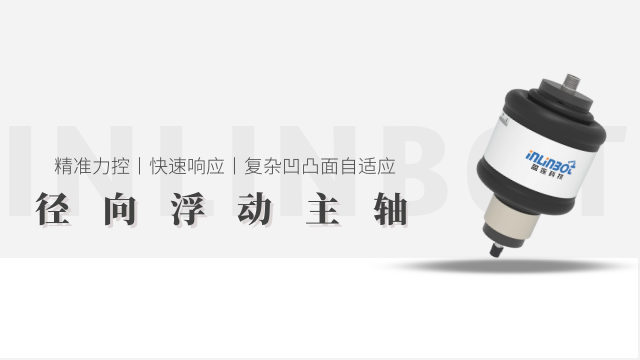
随着制造业向智能化、自动化转型,自动打磨头设备的市场需求持续攀升,行业发展呈现三大趋势:一是智能化升级,集成 AI 视觉检测、大数据分析等技术,实现打磨参数自动优化与质量追溯;二是模块化设计,通过更换不同功能模块,满足多工序集成需求,如打磨、抛光、去毛刺一体化作业;三是绿色化发展,采用更高效的粉尘处理技术与节能电机,降低环境影响。从市场前景来看,汽车制造、3C 电子、精密机械等行业的产能扩张,将直接带动自动打磨头设备的需求增长,同时中小企业对自动化装备的普及率逐步提高,中低端市场潜力巨大。此外,海外市场尤其是东南亚、中东等制造业快速发展地区,对高性价比自动打磨设备的需求旺盛,出口市场空间广阔。未来,随着技术不断迭代,设备将在精度、效率、智能化水平上持续突破,成为制造业转型升级的重心支撑装备,市场规模有望保持年均 15% 以上的增长速度。山东浮动打磨头供应商自动打磨头设备的 PLC 控制系统支持存储多套打磨参数,一键调用。
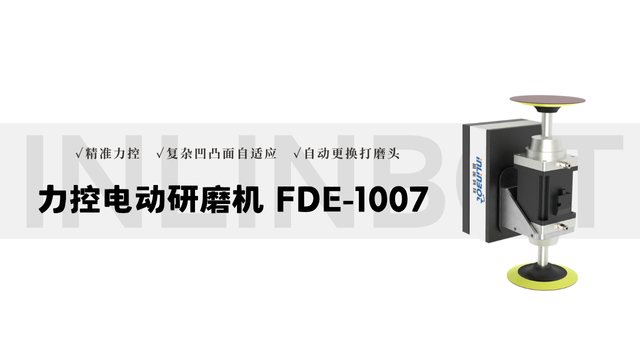
为保障浮动打磨头设备的稳定运行,需建立规范的维护保养体系。日常维护方面,每次作业后需清理打磨头表面的碎屑与粉尘,检查打磨片磨损情况,若磨损量超过 3mm 需及时更换,避免影响打磨精度;同时清洁定位夹具,确保工件定位准确。每周需对浮动机构进行检查,包括气压 / 液压管路是否漏气、浮动支架的弹簧弹性是否正常,若发现管路老化或弹簧失效需立即更换;对传动部件添加特用润滑油,减少机械磨损。每月进行一次多方面检修,校准压力传感器与转速传感器,确保数据反馈准确;检查控制系统的程序存储情况,备份常用打磨参数;测试紧急停止按钮、过载保护等安全功能,确保其响应灵敏。此外,需避免将腐蚀性液体或杂物溅入设备内部,存放时保持环境干燥通风,延长设备使用寿命。
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,清理散热片与风扇叶片的粉尘,用压缩空气逆向吹扫,确保散热效率;检查冷却液液位(若为水冷设备),补充至标准刻度,同时更换冷却液滤芯,防止杂质堵塞冷却管路。自动打磨头设备加工后,工件表面粗糙度可降至 Ra0.4-Ra1.6μm。
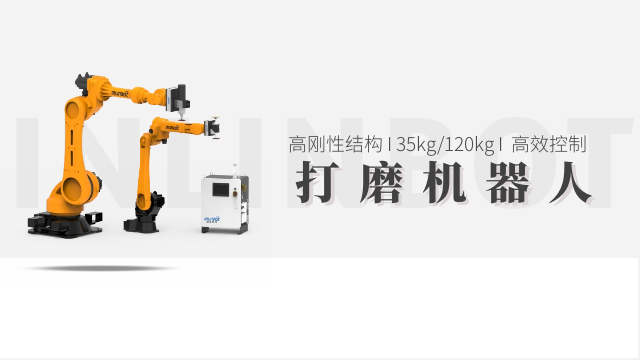
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调整,同时具备数据存储功能,可保存常用工件的打磨参数,便于后续快速调用。喷砂式自动打磨头设备借助高压砂粒冲击工件,实现高效去毛刺。山东力控打磨头去毛刺
自动打磨头设备的运输固定装置,防止设备搬运时内部部件受损。安徽力控打磨头售价
铸件打磨头需根据铸件材质的硬度差异,制定差异化打磨参数,平衡效率与打磨质量。灰铸铁打磨时,转速设定为 2500-3000rpm,压力控制在 0.3-0.4MPa,因灰铸铁脆性大(延伸率≤0.5%),较高转速可减少碎屑粘连,适中压力避免铸件表面崩裂;打磨路径采用 “交叉式”,先沿铸件轮廓纵向打磨,再横向二次打磨,确保飞边去除彻底。球墨铸铁打磨转速降至 2000-2500rpm,压力提升至 0.4-0.5MPa,其韧性较高(延伸率≥5%),需更大压力确保切削深度,同时较低转速防止磨头过热(球墨铸铁导热性较差,过热易导致磨料软化)。对于高硬度合金铸铁(HB300-350),则需选用纯锆刚玉磨料打磨头,转速 1800-2200rpm,压力 0.5-0.6MPa,通过高硬度磨料与大压力配合,突破高硬度铸件的打磨难点。安徽力控打磨头售价